
Xử lý lỗi in 3D
Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý
Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý
Đang in dở thì nhựa không ra, lớp in thiếu hụt hoặc máy chạy mà không đùn được gì — đó là dấu hiệu quen thuộc của máy in 3D bị tắc đầu phun. Đây là lỗi rất thường gặp với người mới, nhưng cũng là lỗi dễ xử lý nhất nếu bạn nhận biết sớm và xử lý đúng thứ tự. Bài viết này giúp bạn nhận biết máy in 3D bị tắc đầu phun, tìm đúng nguyên nhân và thông tắc an toàn tại nhà, thay vì tháo tung đầu in ngay từ đầu.
1. Dấu hiệu máy in 3D bị tắc đầu phun
Máy in 3D bị tắc đầu phun thường biểu hiện rất rõ, chỉ cần để ý một chút là nhận ra. Dấu hiệu đầu tiên là nhựa không ra hoặc ra rất ít, dù máy vẫn chạy đúng chương trình và bàn in vẫn di chuyển. Lớp in bị thiếu nhựa, bề mặt xuất hiện những đoạn trống, hoặc mô hình in xong bị rỗng ruột, dễ gãy.
Một dấu hiệu khác là tiếng kêu lạ từ bộ đùn: bánh răng đùn trượt, kêu tách tách vì không đẩy được sợi nhựa qua đầu phun đã tắc. Sợi nhựa bị bánh răng mài mòn, để lại vụn nhựa quanh bộ đùn, cũng là dấu hiệu tắc. Nếu bạn thấy đầu phun rỉ nhựa liên tục khi đang chờ in, hoặc nhựa chảy ra không đều, ngắt quãng, hãy nghi ngờ đầu phun đang tắc một phần, chưa tắc hoàn toàn.
2. Nguyên nhân thường gặp gây tắc đầu phun
Nguyên nhân phổ biến nhất của máy in 3D bị tắc đầu phun là nhựa bị ẩm hoặc lẫn tạp chất. Nhựa ẩm tạo bọt khí khi nóng chảy, làm dòng nhựa không ổn định và dễ đóng cặn trong đầu phun. Nhựa kém chất lượng, đường kính sợi không đều, hoặc vụn nhựa rơi vào đầu phun cũng gây tắc tương tự.
Nguyên nhân thứ hai là nhiệt độ đầu phun không phù hợp. Đầu phun quá nguội làm nhựa không chảy hết, đóng lại trong lỗ phun; đầu phun quá nóng trong thời gian dài làm nhựa cháy khét, tạo cặn carbon bám trong đầu phun. Với PLA, đầu phun khoảng 200–220°C; với PETG, khoảng 230–250°C là khoảng khởi điểm an toàn, chi tiết hơn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D.
Ngoài ra, đầu phun đã mòn sau hàng trăm giờ in cũng dễ tắc hơn, vì lỗ phun không còn tròn đều, nhựa bám lại nhiều hơn. Tắc do nhiệt lan lên phần lạnh của đầu in, hay còn gọi là heat creep, thường gặp khi quạt làm mát đầu in yếu, hoặc khi máy tạm dừng quá lâu ở nhiệt độ cao mà không in.
3. Xử lý nhanh khi máy in 3D bị tắc đầu phun giữa chừng
Khi phát hiện máy in 3D bị tắc đầu phun giữa chừng, hãy tạm dừng bản in thay vì để máy chạy tiếp. Bản in đã thiếu nhựa thường khó cứu đẹp như ban đầu, nhưng dừng sớm giúp bạn tránh lãng phí thêm nhựa và tránh làm tắc nặng hơn. Ghi lại xem tắc xảy ra ở lớp nào, nhựa nào đang dùng và nhiệt độ đang đặt bao nhiêu, để lần sau dễ tìm nguyên nhân.
Tiếp theo, hãy thử đẩy nhựa bằng tay ở nhiệt độ in: làm nóng đầu phun tới nhiệt độ in của loại nhựa đang dùng, rồi đẩy nhẹ sợi nhựa vào. Nếu nhựa ra đều trở lại, tắc có thể chỉ là tắc nhẹ do cặn nhỏ, và bạn có thể thử in lại một mẫu nhỏ để kiểm tra. Nếu nhựa vẫn không ra hoặc ra ngắt quãng, hãy chuyển sang bước vệ sinh sâu hơn ở mục dưới, đừng cố tăng nhiệt độ thật cao để ép nhựa ra, vì làm vậy dễ làm nhựa cháy khét và tắc nặng hơn.
4. Cách thông tắc và vệ sinh đầu phun an toàn
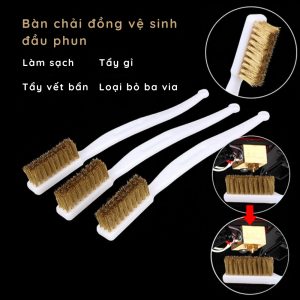
Bước vệ sinh đầu phun an toàn nhất cho người mới là vệ sinh khi đầu phun còn nóng, bằng bàn chải đồng mềm. Làm nóng đầu phun tới nhiệt độ in, rồi phủi nhẹ nhựa bám quanh miệng phun, cẩn thận bỏng. Không dùng vật sắc kim loại cạo mạnh làm xước đầu phun, vì vết xước làm nhựa bám lại nhiều hơn sau này.
Với tắc bên trong lỗ phun, bạn có thể dùng kim thông đầu phun đúng đường kính để đẩy cặn ra, hoặc làm phương pháp kéo nguội: làm nóng đầu phun tới nhiệt độ in, đưa sợi nhựa vào, rồi hạ nhiệt độ xuống khoảng 90°C với PLA, chờ nhựa hơi cứng lại rồi kéo mạnh sợi nhựa ra, mang theo cặn bẩn bên trong. Lặp lại vài lần cho tới khi sợi nhựa kéo ra sạch, không còn cặn đen.
Nếu đã vệ sinh mà đầu phun vẫn tắc, hãy kiểm tra thêm những yếu tố xung quanh: nhựa có đang ẩm không, quạt làm mát đầu in có còn quay tốt không, và bánh răng đùn có bị mòn hay bám vụn nhựa không. Cách vệ sinh và kiểm tra định kỳ đầy đủ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D. Đừng tháo rời toàn bộ đầu in khi bạn chưa chắc chắn nguyên nhân, vì tháo lắp sai dễ làm hỏng thêm những bộ phận khác.
5. Khi nào nên thay đầu phun mới?
Không phải lần nào máy in 3D bị tắc đầu phun cũng cần thay đầu phun mới. Hãy thay đầu phun khi bạn đã vệ sinh đúng cách nhiều lần mà tắc vẫn tái diễn, hoặc khi bề mặt in bắt đầu sần dù đã vệ sinh và chỉnh thông số. Đầu phun đã in hàng trăm giờ, lỗ phun mòn làm flow không còn chính xác, cũng là lúc nên thay, vì thay đầu phun đúng loại cho máy sẽ rẻ và nhanh hơn nhiều so với việc chỉnh thông số để bù cho một đầu phun đã mòn.
Khi thay đầu phun, hãy thay đúng loại cho dòng máy của bạn, siết chặt ở nhiệt độ nóng theo hướng dẫn của nhà sản xuất, và in thử một mẫu nhỏ để kiểm tra flow trước khi in mô hình lớn. Sau khi thay đầu phun mới, hãy vệ sinh tấm in và kiểm tra lại lớp đầu, vì tấm in bẩn cũng làm lớp đầu xấu đi và dễ bị nhầm là lỗi đầu phun. Cách chọn và vệ sinh tấm in chi tiết có trong bài Tấm in PEI: Cách chọn và vệ sinh để bám dính tốt, dễ lấy mẫu trên Xetabon3D.
6. Cách phòng tránh tắc đầu phun về lâu dài
Phòng tránh máy in 3D bị tắc đầu phun về lâu dài gói gọn trong ba thói quen: bảo quản nhựa khô, dùng đúng nhiệt độ và vệ sinh định kỳ. Hãy bảo quản nhựa trong hộp chống ẩm kèm hạt hút ẩm sau mỗi lần in, và sấy lại nhựa nếu đã để lâu ngoài không khí hoặc có dấu hiệu ẩm. Nhựa ẩm không chỉ gây tắc, mà còn gây tơ nhựa, tách lớp và bề mặt sần.
Thứ hai, hãy dùng đúng nhiệt độ cho từng loại nhựa và từng cuộn nhựa cụ thể, đừng copy nguyên profile cũ khi đổi sang cuộn nhựa mới. Thứ ba, hãy vệ sinh đầu phun và tấm in hàng tuần, kiểm tra quạt làm mát và dây đai hàng tháng, theo checklist bảo dưỡng định kỳ. Bạn có thể tham khảo thêm tài liệu của Bambu Lab Wiki để đối chiếu quy trình vệ sinh đầu phun phù hợp với dòng máy mình đang dùng.
7. Câu hỏi thường gặp
Máy in 3D bị tắc đầu phun có phải do nhựa kém chất lượng không?
Không hẳn. Nhựa ẩm, nhựa lẫn tạp chất là nguyên nhân phổ biến, nhưng nhiệt độ sai, quạt làm mát yếu, đầu phun mòn hay heat creep cũng gây tắc. Hãy kiểm tra theo thứ tự: nhựa, nhiệt độ, quạt, rồi mới tới đầu phun, thay vì kết luận ngay là do nhựa.
Có nên dùng kim thông đầu phun thường xuyên không?
Chỉ nên dùng khi đã xác định tắc bên trong lỗ phun. Dùng kim không đúng đường kính hoặc chọc mạnh có thể làm xước, làm rộng lỗ phun. Vệ sinh bằng bàn chải đồng khi nóng và kéo nguội là cách nhẹ nhàng hơn cho những lần tắc nhẹ.
Vì sao máy in 3D bị tắc đầu phun tái diễn sau khi đã thông?
Thường do nguyên nhân gốc chưa được sửa: nhựa vẫn ẩm, nhiệt độ vẫn sai, quạt làm mát vẫn yếu, hoặc đầu phun đã mòn. Thông tắc chỉ xử lý triệu chứng, muốn hết hẳn phải sửa đúng nguyên nhân gốc và duy trì vệ sinh định kỳ.
Khi nào nên dừng tự xử lý và nhờ hỗ trợ kỹ thuật?
Khi bạn đã vệ sinh, thông tắc và kiểm tra nhựa, nhiệt độ, quạt mà máy vẫn tắc, hoặc khi cần tháo rời đầu in mà bạn chưa quen tay. Dừng lại lúc đó sẽ rẻ hơn nhiều so với việc tháo tung máy và làm hỏng thêm bộ phận khác.
Kết luận
Máy in 3D bị tắc đầu phun không đáng sợ nếu bạn xử lý đúng thứ tự: nhận biết sớm qua dấu hiệu nhựa không ra và tiếng đùn lạ, dừng in kịp thời, vệ sinh khi nóng và kéo nguội với tắc nhẹ, rồi mới cân nhắc thay đầu phun khi đã mòn hoặc tắc tái diễn.
Duy trì thêm ba thói quen bảo quản nhựa khô, dùng đúng nhiệt độ và vệ sinh định kỳ, bạn sẽ ít gặp tắc đầu phun hơn hẳn. Cần đầu phun, bàn chải vệ sinh, tấm in hay vật tư bảo quản cho đợt vệ sinh tới? Xem các sản phẩm tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn đúng loại cho máy của bạn.