
Xử lý lỗi in 3D
Hiệu chuẩn lưu lượng nhựa (flow rate) và e-steps: in đúng kích thước, không thiếu/thừa nhựa
Hiệu chuẩn lưu lượng nhựa (flow rate) và e-steps: in đúng kích thước, không thiếu/thừa nhựa
Hiệu chuẩn lưu lượng nhựa (flow rate) và e-steps là cách làm cho máy in đùn đúng lượng nhựa cần thiết, để mô hình in ra đúng kích thước, không thiếu nhựa và không thừa nhựa. Bài viết này giúp bạn hiểu hiệu chuẩn lưu lượng nhựa là gì, e-steps là gì, và hiệu chuẩn ra sao để mô hình in ra đẹp như thiết kế.
1. Hiệu chuẩn lưu lượng nhựa là gì?
Hiệu chuẩn lưu lượng nhựa là chỉnh lượng nhựa máy in đùn ra cho đúng với lượng nhựa cần thiết, để mô hình in ra đúng kích thước và bề mặt đẹp. Hiệu chuẩn lưu lượng nhựa (flow rate) và e-steps là khi bạn kiểm tra máy đùn có đùn đủ nhựa không, rồi chỉnh lại cho đúng.
Hãy hiệu chuẩn lưu lượng nhựa khi mô hình in ra thiếu nhựa, thừa nhựa hoặc sai kích thước dù đã chỉnh đúng nhiệt độ và tốc độ in. Cách xử lý thiếu nhựa có trong bài In 3D bị thiếu nhựa (under-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D. Cách xử lý thừa nhựa có trong bài In 3D bị thừa nhựa (over-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D.
2. E-steps là gì và kiểm tra như thế nào?
E-steps là số bước động cơ đùn quay để đùn ra một độ dài nhựa nhất định, ví dụ 100mm. Hãy kiểm tra e-steps bằng cách đánh dấu nhựa ở vị trí cách đầu đùn 120mm, cho máy đùn 100mm nhựa, rồi đo phần nhựa còn lại, để biết máy đùn có đủ 100mm không.
Hãy kiểm tra e-steps khi máy in đùn thiếu hoặc thừa nhựa dù đã chỉnh lưu lượng nhựa trong slicer, vì e-steps sai làm máy đùn sai lượng nhựa. Hãy kiểm tra e-steps sau khi thay động cơ đùn hoặc thay đầu đùn, vì e-steps có thể thay đổi khi thay linh kiện. Cách bảo dưỡng máy in có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D.
3. Hiệu chuẩn flow rate trong slicer như thế nào?
Hãy hiệu chuẩn flow rate trong slicer bằng cách in thử mô hình kiểm tra, ví dụ khối hộp một lớp thành, rồi đo độ dày thành mô hình và so với độ dày thành đã cài đặt trong slicer. Hãy chỉnh flow rate tăng lên nếu thành mô hình mỏng hơn cài đặt, và giảm xuống nếu thành mô hình dày hơn cài đặt.
Hãy in thử mô hình nhỏ sau khi chỉnh flow rate, để kiểm tra mô hình có đúng kích thước và bề mặt đẹp không. Hãy hiệu chuẩn flow rate cho từng loại nhựa, vì mỗi loại nhựa chảy khác nhau và cần flow rate khác nhau. Cách cài đặt độ dày lớp in có trong bài Cài đặt độ dày lớp in (layer height): khi nào in mỏng, khi nào in dày trên Xetabon3D. Cách xử lý sai kích thước có trong bài In 3D bị sai kích thước, co ngót: nguyên nhân và cách khắc phục trên Xetabon3D.
4. Dấu hiệu lưu lượng nhựa sai
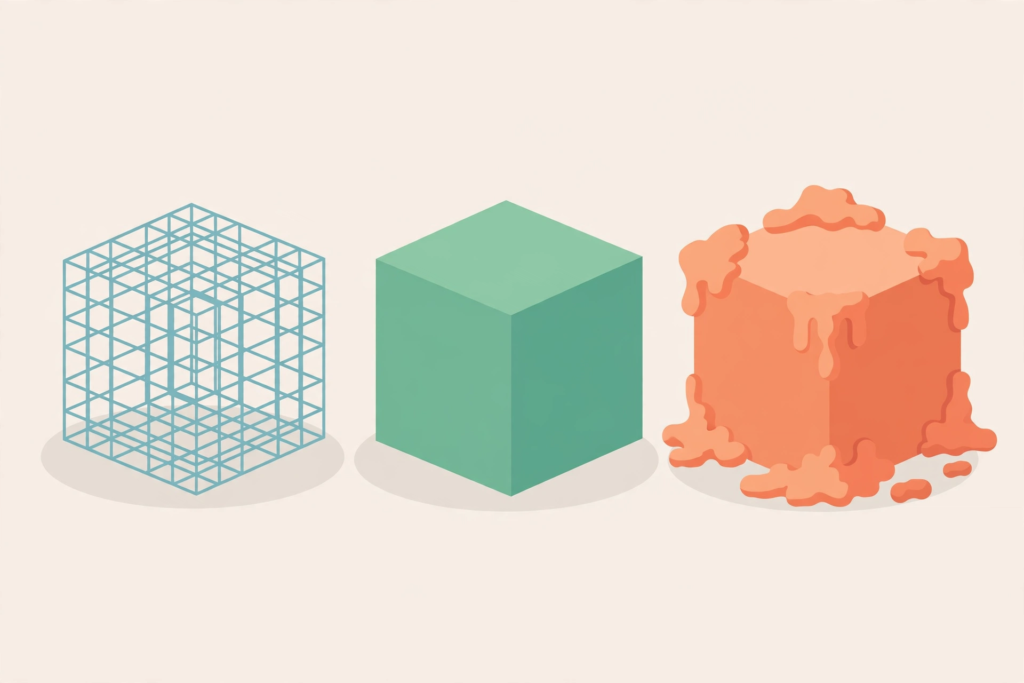 Hãy kiểm tra lưu lượng nhựa khi mô hình in ra có khe hở giữa các lớp, bề mặt rỗ hoặc thiếu nhựa, vì đó là dấu hiệu lưu lượng nhựa quá thấp. Hãy kiểm tra lưu lượng nhựa khi mô hình in ra có tơ nhựa, bề mặt sần hoặc thừa nhựa, vì đó là dấu hiệu lưu lượng nhựa quá cao.
Hãy kiểm tra lưu lượng nhựa khi mô hình in ra sai kích thước, vì lưu lượng nhựa sai làm mô hình to hơn hoặc nhỏ hơn thiết kế. Hãy hiệu chuẩn lưu lượng nhựa trước khi in mô hình thật, đừng in mô hình thật ngay khi chưa hiệu chuẩn. Cách xử lý sần mụn có trong bài In 3D bị sần, mụn trên bề mặt (blobs, zits): nguyên nhân và cách khắc phục trên Xetabon3D.
5. Hiệu chuẩn lưu lượng nhựa cho từng loại nhựa
Hãy hiệu chuẩn lưu lượng nhựa cho từng loại nhựa, vì nhựa PLA, PETG, TPU và các loại nhựa khác chảy khác nhau và cần lưu lượng nhựa khác nhau. Hãy in thử mô hình kiểm tra với từng loại nhựa, rồi chỉnh flow rate cho từng loại nhựa.
Hãy ghi lại flow rate của từng loại nhựa sau khi hiệu chuẩn, để lần sau in cùng loại nhựa không phải hiệu chuẩn lại. Hãy hiệu chuẩn lại flow rate khi đổi cuộn nhựa mới, vì mỗi cuộn nhựa có thể chảy khác nhau một chút. Cách chọn PLA và PETG có trong bài PLA và PETG nên chọn loại nào cho từng nhu cầu in? trên Xetabon3D.
6. Sai lầm thường gặp khi hiệu chuẩn lưu lượng nhựa
Sai lầm thường gặp nhất là chỉ chỉnh flow rate trong slicer mà không kiểm tra e-steps, làm máy vẫn đùn sai lượng nhựa dù flow rate đã đúng. Sai lầm khác là hiệu chuẩn flow rate với nhựa ẩm, làm kết quả hiệu chuẩn sai và mô hình in ra vẫn xấu.
Hãy kiểm tra e-steps trước, rồi mới hiệu chuẩn flow rate trong slicer, và sấy nhựa trước khi hiệu chuẩn nếu nghi ngờ nhựa đã ẩm. Hãy in thử mô hình nhỏ sau khi hiệu chuẩn, đừng in mô hình thật ngay. Cách sấy filament có trong bài Sấy filament bằng máy sấy: khi nào cần, sấy bao lâu cho khô hẳn trên Xetabon3D.
7. Câu hỏi thường gặp
Hiệu chuẩn lưu lượng nhựa có cần làm thường xuyên không?
Không cần làm thường xuyên, chỉ cần hiệu chuẩn khi đổi loại nhựa, đổi cuộn nhựa mới, thay động cơ đùn hoặc khi mô hình in ra thiếu/thừa nhựa. Hãy kiểm tra lưu lượng nhựa định kỳ, ví dụ mỗi tháng một lần, hoặc khi máy báo lỗi.
E-steps sai có sửa được trong slicer không?
Không, e-steps là cài đặt của máy in, không phải của slicer. Hãy chỉnh e-steps trong cài đặt máy in hoặc trong phần mềm điều khiển máy, rồi mới chỉnh flow rate trong slicer.
Flow rate bao nhiêu là đúng?
Không có con số cố định cho mọi máy và mọi loại nhựa, vì flow rate đúng phụ thuộc vào máy in, loại nhựa và nhiệt độ in. Hãy hiệu chuẩn flow rate bằng cách in thử mô hình kiểm tra và đo độ dày thành, rồi chỉnh cho đúng.
Hiệu chuẩn lưu lượng nhựa có khó không?
Không khó, chỉ cần đánh dấu nhựa, cho máy đùn 100mm, đo phần nhựa còn lại, rồi chỉnh e-steps và flow rate cho đúng. Hãy in thử mô hình nhỏ sau khi hiệu chuẩn để kiểm tra.
Kết luận
Hiệu chuẩn lưu lượng nhựa (flow rate) và e-steps xử lý theo thứ tự: kiểm tra e-steps bằng cách đùn thử 100mm nhựa, chỉnh e-steps cho đúng, hiệu chuẩn flow rate trong slicer bằng cách in thử mô hình kiểm tra và đo độ dày thành, hiệu chuẩn lại cho từng loại nhựa, rồi in thử mô hình nhỏ trước khi in mô hình thật. Làm đúng thứ tự này, bạn sẽ in ra mô hình đúng kích thước, không thiếu nhựa và không thừa nhựa. Cần nhựa in, đầu phun hay vật tư máy in? Xem nhựa in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.