
Xử lý lỗi in 3D
In 3D bị sai kích thước, co ngót: nguyên nhân và cách khắc phục
In 3D bị sai kích thước, co ngót: nguyên nhân và cách khắc phục
In 3D bị sai kích thước, co ngót là lỗi mà mô hình in xong nhỏ hơn hoặc khác kích thước thiết kế, làm chi tiết không lắp vừa với nhau, lỗ tròn bị nhỏ lại hoặc bị méo, và mô hình cần độ chính xác cao không dùng được. Lỗi này rất khó chịu vì nhìn bề ngoài mô hình vẫn đẹp nhưng đo lại mới thấy sai. Bài viết này giúp bạn nhận diện đúng dấu hiệu in 3D bị sai kích thước, co ngót, tìm nguyên nhân theo thứ tự từ đơn giản tới phức tạp, và khắc phục từng bước để mô hình đúng kích thước trở lại.
1. In 3D bị sai kích thước, co ngót là gì, nhận biết thế nào?
Khi máy in hoạt động bình thường, mô hình in xong phải có kích thước gần đúng với thiết kế, sai số chỉ ở mức nhỏ mà thước kẹp khó đo được. Khi nhựa co ngót lúc nguội, mô hình in xong nhỏ hơn thiết kế, nhất là theo chiều ngang, và các lỗ tròn thường nhỏ hơn thiết kế nhiều hơn các kích thước ngoài. Đó chính là hiện tượng in 3D bị sai kích thước, co ngót, hay còn gọi là shrinkage.
Dấu hiệu nhận biết rõ nhất: đo bằng thước kẹp thấy kích thước mô hình nhỏ hơn thiết kế, sai số tăng theo kích thước mô hình; lỗ tròn nhỏ hơn thiết kế và khó lắp trục vào; chi tiết lắp ghép không vừa với nhau dù thiết kế đã đúng; và lỗi nặng hơn với nhựa co ngót mạnh như ABS, ASA. Nếu mô hình của bạn có những dấu hiệu này, đó là sai kích thước, co ngót chứ không phải do thừa nhựa hay thiếu nhựa. Ngược lại, nếu mô hình to hơn thiết kế và các góc phồng lên, đó là thừa nhựa, đã có trong bài In 3D bị thừa nhựa (over-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D.
2. Nguyên nhân phổ biến khiến in 3D bị sai kích thước, co ngót: nhựa co ngót và nhiệt độ cao
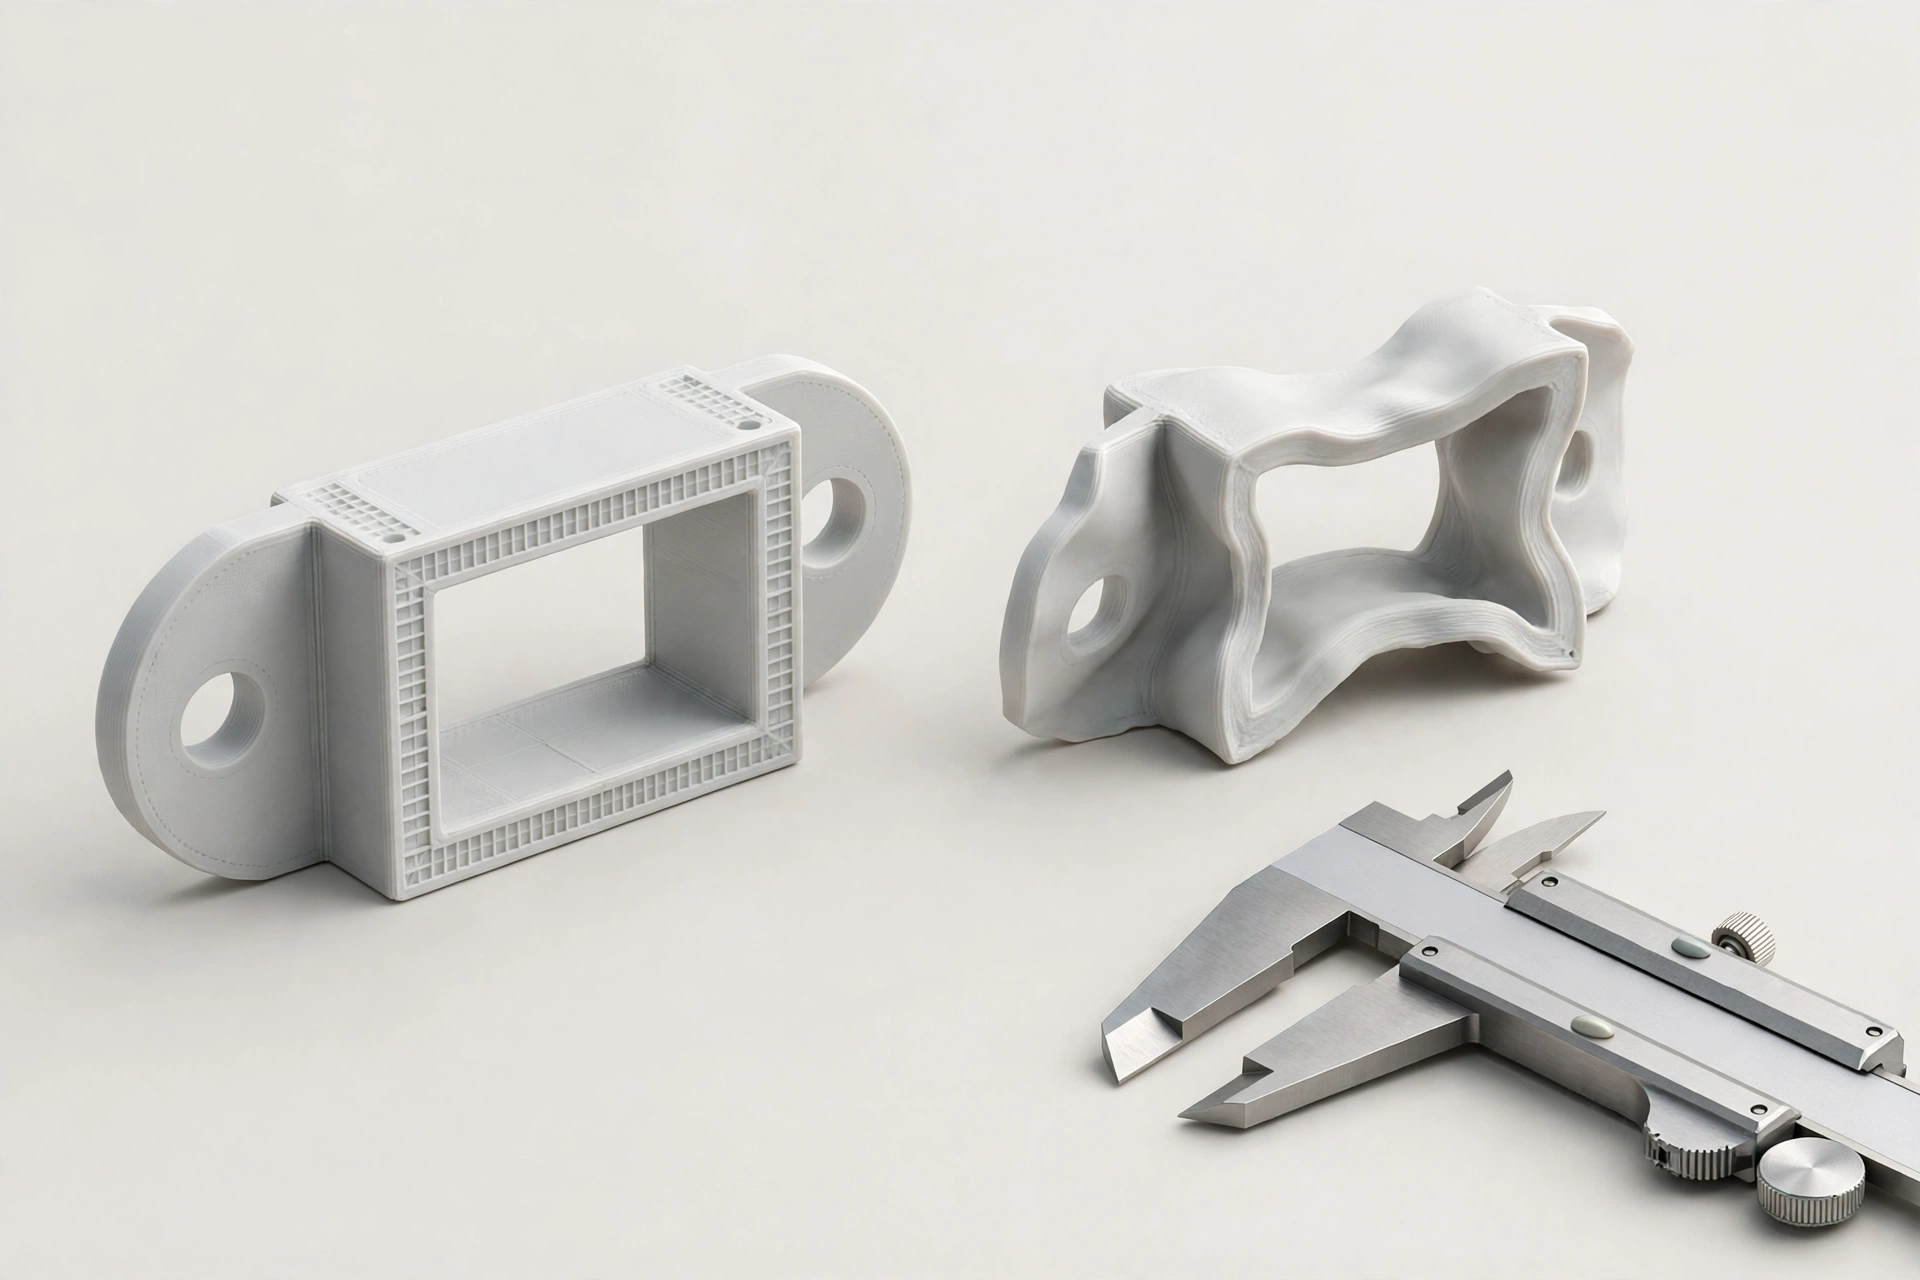
Nguyên nhân thường gặp nhất của in 3D bị sai kích thước, co ngót là bản chất của nhựa: nhựa nóng chảy khi nguội sẽ co lại, và mỗi loại nhựa co ngót khác nhau. PLA co ngót ít, thường chỉ khoảng 0,3–0,5%, còn ABS và ASA co ngót nhiều hơn, có thể tới 1–2% tùy điều kiện in. Hãy chọn loại nhựa phù hợp với yêu cầu độ chính xác của mô hình trước khi nghi tới nguyên nhân khác.
Nhiệt độ đầu phun và bàn in quá cao cũng làm co ngót nặng hơn, vì nhựa nguội từ nhiệt độ cao xuống nhiệt độ phòng sẽ co lại nhiều hơn. Với PLA, đầu phun khoảng 200–220°C, bàn in khoảng 55–60°C; với PETG, đầu phun khoảng 230–250°C, bàn in khoảng 70–80°C là khoảng khởi điểm an toàn, chi tiết hơn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D. Hãy đối chiếu với thông số nhà sản xuất ghi trên bao bì cuộn nhựa trước khi in.
3. Cách khắc phục 1: bù co ngót trong slicer và đo kiểm bằng mô hình test
Hãy bắt đầu bằng cách in thử một mô hình test đơn giản, ví dụ khối vuông 20x20x20mm và một lỗ tròn, rồi đo bằng thước kẹp để biết máy và nhựa của bạn đang sai bao nhiêu. Nếu khối 20mm đo được 19,8mm, tức sai 1%, hãy bù co ngót trong slicer bằng cách tăng kích thước mô hình lên tương ứng, hoặc dùng tính năng scale của slicer để phóng to mô hình theo tỷ lệ đã đo. Bạn cũng có thể đối chiếu dấu hiệu sai kích thước với mục Dimensional Accuracy trong hướng dẫn xử lý lỗi in 3D của Simplify3D.
Với lỗ tròn, hãy nhớ lỗ in ra thường nhỏ hơn thiết kế nhiều hơn kích thước ngoài, vì nhựa co vào trong lỗ. Hãy in thử lỗ với nhiều đường kính khác nhau để tìm mức bù phù hợp, rồi ghi lại thông số cho loại nhựa đang dùng. Nguyên tắc chung: chỉ chỉnh một thông số mỗi lần, rồi in thử, để biết thay đổi nào mới là thứ sửa được lỗi.
4. Cách khắc phục 2: kiểm tra E-steps, flow và đường kính đầu phun
E-steps sai làm máy đùn ra lượng nhựa không đúng, mô hình sai kích thước theo mọi hướng. Hãy kiểm tra E-steps theo hướng dẫn hiệu chỉnh của nhà sản xuất máy: đánh dấu một đoạn sợi nhựa, cho máy đùn thử một độ dài cố định, đo lại xem đoạn sợi đã đi đúng độ dài đó chưa, rồi chỉnh E-steps cho khớp.
Flow trong slicer sai cũng làm mô hình sai kích thước: flow quá cao làm mô hình to hơn thiết kế, flow quá thấp làm mô hình nhỏ hơn và yếu. Hãy đưa flow về mức chuẩn, thường là quanh 100%, rồi in thử mô hình test để kiểm tra. Cách khắc phục thiếu nhựa có trong bài In 3D bị thiếu nhựa (under-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D. Cách chọn đầu phun theo loại nhựa có trong bài Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn trên Xetabon3D.
5. Cách khắc phục 3: giảm co ngót bằng lồng kín và nhiệt độ bàn ổn định
Với nhựa co ngót mạnh như ABS và ASA, hãy in trong lồng kín để nhiệt độ xung quanh mô hình ổn định, giảm co ngót không đều và cong vênh. Lồng kín giữ cho các lớp nhựa nguội từ từ và đều nhau, mô hình ít bị co ngót lệch hướng. Cách in ABS và ASA có trong bài In ABS/ASA: vì sao cần lồng kín, cách giảm cong vênh và mùi khi in nhựa kỹ thuật trên Xetabon3D.
Nhiệt độ bàn in ổn định cũng giúp giảm co ngót, vì bàn in nóng giữ cho lớp đầu tiên không co lại quá nhanh. Hãy giữ nhiệt độ bàn đúng khoảng khuyến nghị của loại nhựa, đừng tắt bàn in giữa chừng khi mô hình còn đang in. Cách căn chỉnh lớp in đầu tiên chi tiết có trong bài Căn chỉnh lớp in đầu tiên sao cho đẹp và bám chắc trên Xetabon3D, và cách bảo dưỡng máy đầy đủ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D.
6. Khi nào sai kích thước là do thiết kế và cách thiết kế cho vừa?
Không phải mọi trường hợp in 3D bị sai kích thước, co ngót đều do máy in hay nhựa, vì thiết kế không tính tới dung sai lắp ghép cũng làm chi tiết không vừa nhau. Hãy thiết kế khe hở lắp ghép đủ rộng cho sai số in, thường là 0,2–0,3mm mỗi bên cho chi tiết lắp vừa, và in thử chi tiết nhỏ trước khi in toàn bộ mô hình lớn.
Với mô hình cần lắp ghép chính xác, hãy in thử từng chi tiết lắp ghép riêng, đo lại và chỉnh thiết kế trước khi in hàng loạt. Cách in mô hình lớn chia nhỏ có trong bài In mô hình lớn chia nhỏ: cách chọn vị trí cắt, thiết kế chốt, in từng phần và dán ghép trên Xetabon3D, và bạn có thể xem thêm nhựa PLA và PETG tại Xetabon3D trong mục nhựa in 3D khi cần nhựa co ngót ít cho mô hình cần độ chính xác cao.
7. Câu hỏi thường gặp
In 3D bị sai kích thước có phải do máy in kém chất lượng không?
Không hẳn. Co ngót của nhựa, E-steps sai và flow sai là nguyên nhân phổ biến hơn chất lượng máy. Hãy in mô hình test, đo bằng thước kẹp và bù co ngót trước khi kết luận do máy in.
Nhựa nào co ngót ít nhất?
PLA co ngót ít nhất trong các loại nhựa phổ biến, thường chỉ khoảng 0,3–0,5%, nên PLA phù hợp với mô hình cần độ chính xác cao. PETG co ngót nhiều hơn PLA một chút, còn ABS và ASA co ngót nhiều nhất và cần lồng kín.
Bù co ngót bao nhiêu phần trăm là đủ?
Không có con số chung cho mọi máy và mọi loại nhựa. Hãy in mô hình test 20mm, đo sai số thực tế rồi bù theo tỷ lệ đã đo, và in thử lại để kiểm tra trước khi in mô hình chính thức.
Lỗ tròn in ra nhỏ hơn thiết kế có sửa được không?
Có thể khoan hoặc dũa rộng lỗ sau khi in xong, nhưng tốt nhất là thiết kế lỗ lớn hơn một chút ngay từ đầu, hoặc bù co ngót riêng cho lỗ trong slicer rồi in thử để kiểm tra.
Kết luận
In 3D bị sai kích thước, co ngót xử lý theo thứ tự: in mô hình test và đo sai số, bù co ngót trong slicer, kiểm tra E-steps và flow, giảm co ngót bằng lồng kín và nhiệt bàn ổn định, rồi mới xét tới thiết kế dung sai lắp ghép. Làm đúng thứ tự này, mô hình sẽ đúng kích thước và lắp vừa trở lại. Cần thước kẹp, nhựa PLA, PETG hay đầu phun thay thế? Xem linh kiện máy in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.