
Xử lý lỗi in 3D
In 3D bị thừa nhựa (over-extrusion): dấu hiệu và cách khắc phục
In 3D bị thừa nhựa (over-extrusion): dấu hiệu và cách khắc phục
In 3D bị thừa nhựa là lỗi mà đầu phun đùn ra nhiều nhựa hơn lượng cần thiết, làm mô hình sần sùi, thừa nhựa ở các góc, kích thước to hơn thiết kế và chi tiết nhỏ bị bít lại. Đây là lỗi ngược với thiếu nhựa, nhưng cách xử lý lại tương tự: kiểm tra flow, nhiệt độ và đường kính đầu phun. Bài viết này giúp bạn nhận diện đúng dấu hiệu in 3D bị thừa nhựa, tìm nguyên nhân theo thứ tự từ đơn giản tới phức tạp, và khắc phục từng bước để mô hình sạch, đúng kích thước trở lại.
1. In 3D bị thừa nhựa là gì, nhận biết thế nào?
Khi máy in hoạt động bình thường, mỗi đường nhựa đùn ra phải vừa đủ rộng để chạm sát vào đường bên cạnh mà không tràn ra ngoài. Khi lượng nhựa đùn ra nhiều hơn mức cần, các đường nhựa tràn sang nhau, bề mặt in sần sùi, các góc mô hình phồng lên và những khe hở nhỏ trong thiết kế bị nhựa thừa lấp đầy. Đó chính là hiện tượng in 3D bị thừa nhựa, hay còn gọi là over-extrusion.
Dấu hiệu nhận biết rõ nhất: bề mặt mô hình sần, có vệt nhựa thừa dọc theo thành; các góc và cạnh bị phồng, không sắc nét; lỗ nhỏ và khe hở trong mô hình bị bít lại một phần; lớp trên cùng lồi lõm, không phẳng; và mô hình đo thực tế to hơn kích thước thiết kế một chút. Nếu mô hình của bạn có những dấu hiệu này đồng thời, khả năng cao là thừa nhựa chứ không phải do nhiệt độ hay làm mát đơn thuần. Ngược lại, nếu mô hình có khe hở giữa các đường nhựa và bề mặt rỗ, đó là thiếu nhựa, đã có trong bài In 3D bị thiếu nhựa (under-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D.
2. Nguyên nhân phổ biến khiến in 3D bị thừa nhựa: flow cao và nhiệt độ cao
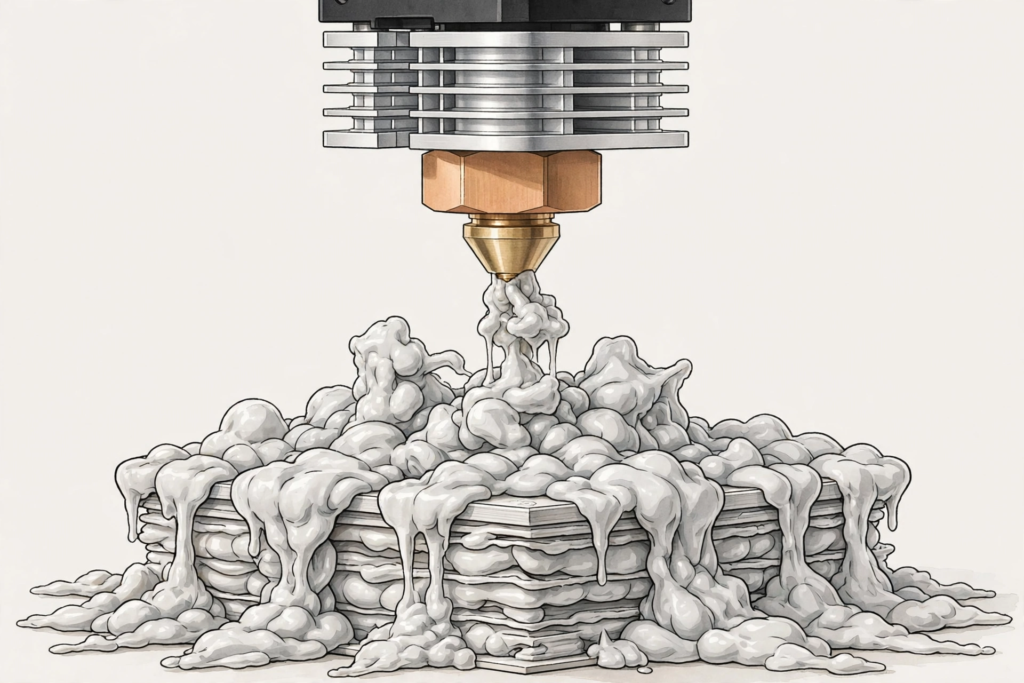
Nguyên nhân thường gặp nhất của in 3D bị thừa nhựa là flow (lưu lượng nhựa) trong slicer đang đặt quá cao so với mức chuẩn của loại nhựa đang dùng, thường là trên 100% mà không có lý do. Flow cao làm đầu phun đùn ra nhiều nhựa hơn thiết kế ở mọi lớp, nên mô hình nào cũng bị thừa nhựa đồng đều. Hãy kiểm tra flow trong slicer đã về đúng mức chuẩn chưa trước khi nghi tới nguyên nhân khác. Bạn cũng có thể đối chiếu dấu hiệu lỗi với hướng dẫn Over-Extrusion của Simplify3D để xác định đúng nguyên nhân.
Nhiệt độ đầu phun quá cao cũng gây thừa nhựa gián tiếp: nhựa chảy quá lỏng, đùn ra nhiều hơn và tràn ra ngoài đường in. Với PLA, đầu phun khoảng 200–220°C; với PETG, khoảng 230–250°C là khoảng khởi điểm an toàn, chi tiết hơn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D. Hãy đối chiếu với thông số nhà sản xuất ghi trên bao bì cuộn nhựa, và giảm nhiệt từng 5°C một khi nghi nhiệt độ là nguyên nhân.
3. Cách khắc phục 1: hiệu chỉnh flow và kiểm tra đường kính sợi nhựa
Hãy bắt đầu bằng cách đưa flow trong slicer về mức chuẩn, thường là quanh 100%, rồi in thử mô hình test nhỏ để quan sát. Nếu mô hình test vẫn thừa nhựa, hãy giảm flow từng bước nhỏ và in thử lại sau mỗi lần chỉnh, thay vì giảm nhiều một lúc làm mô hình chuyển sang thiếu nhựa. Nguyên tắc chung: chỉ chỉnh một thông số mỗi lần, rồi in thử, để biết thay đổi nào mới là thứ sửa được lỗi.
Tiếp theo, hãy kiểm tra đường kính sợi nhựa đã khai báo trong slicer có khớp với sợi thật không, vì slicer tính lượng nhựa đùn ra dựa trên đường kính sợi khai báo. Nếu sợi thật là 1,75mm mà slicer đang đặt 1,85mm, máy sẽ đùn thừa nhựa. Hãy đo đường kính sợi bằng thước kẹp ở vài điểm khác nhau và nhập đúng giá trị vào slicer. Cách kiểm tra và bảo dưỡng máy đầy đủ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D.
4. Cách khắc phục 2: kiểm tra đường kính đầu phun trong slicer
Đường kính đầu phun khai báo trong slicer không khớp với đầu phun đang lắp cũng gây thừa nhựa. Nếu đầu phun thật là 0,4mm mà slicer đang đặt 0,6mm, slicer sẽ tính toán lượng nhựa cho lỗ phun lớn hơn và đùn thừa. Hãy kiểm tra đường kính đầu phun trong slicer khớp với đầu phun đang lắp, và kiểm tra đầu phun có bị mòn làm lỗ phun to dần không.
Đầu phun đã mòn, lỗ phun rộng bất thường cũng làm nhựa ra nhiều hơn và khó kiểm soát, lúc này cần thay đầu phun đúng loại tương thích với máy. Cách chọn đầu phun theo loại nhựa có trong bài Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn trên Xetabon3D. Sau khi thay đầu phun, hãy in thử lại mô hình test để kiểm tra lượng nhựa đã về đúng chưa.
5. Cách khắc phục 3: kiểm tra E-steps và tốc độ in
E-steps là số bước động cơ đùn cần quay để đẩy ra một độ dài sợi nhựa nhất định. Nếu E-steps đang đặt quá cao, động cơ đùn sẽ đẩy nhiều sợi nhựa hơn lệnh, gây thừa nhựa ở mọi bản in dù flow trong slicer đã đúng. Hãy kiểm tra E-steps theo hướng dẫn hiệu chỉnh của nhà sản xuất máy: đánh dấu một đoạn sợi nhựa, cho máy đùn thử một độ dài cố định, đo lại xem đoạn sợi đã đi đúng độ dài đó chưa, rồi chỉnh E-steps cho khớp.
Tốc độ in quá chậm kết hợp với nhiệt độ cao cũng làm nhựa thừa tràn ra, vì đầu phun ở lâu một chỗ và nhựa nóng chảy tiếp tục rỉ ra. Hãy giữ tốc độ in ở mức vừa phải theo profile của loại nhựa đang dùng, đừng in quá chậm chỉ để hy vọng bề mặt đẹp hơn. Nếu đã kiểm tra flow, nhiệt độ, đường kính sợi và đầu phun mà vẫn thừa nhựa, hãy kiểm tra E-steps trước khi nghi tới lỗi phần cứng khác.
6. Khi nào thừa nhựa là do nhựa ẩm hoặc linh kiện đã mòn?
Không phải mọi trường hợp in 3D bị thừa nhựa đều sửa được bằng cách chỉnh flow hay nhiệt độ. Nhựa bị ẩm làm dòng nhựa không đều, lúc thừa lúc thiếu, kèm theo tiếng xì xèo khi in và bề mặt rỗ xen lẫn vệt thừa. Hãy bảo quản nhựa trong hộp kín có hạt hút ẩm và sấy theo hướng dẫn của nhà sản xuất nhựa khi thấy dấu hiệu ẩm. Cách bảo quản nhựa chi tiết có trong bài Bảo quản filament không bị ẩm: cách giữ nhựa in 3D khô, in đẹp trên Xetabon3D.
Đầu phun đã mòn, lỗ phun rộng bất thường, hoặc bộ đùn bị lỗi làm lượng nhựa cấp vào không ổn định cũng gây thừa nhựa lặp lại dù đã chỉnh flow và nhiệt độ đúng. Dấu hiệu nhận biết: thừa nhựa lặp lại và thường nặng dần theo thời gian. Khi đó, hãy kiểm tra đầu phun có mòn, méo không và thay đúng loại đầu phun tương thích với máy, và bạn có thể xem thêm các linh kiện và bảo dưỡng máy tại Xetabon3D khi cần thay linh kiện. Nếu đã thay đầu phun mà máy vẫn thừa nhựa, hãy nhờ nơi bán hoặc kỹ thuật kiểm tra bộ đùn và bo mạch, vì lúc đó vấn đề có thể nằm sâu hơn trong hệ thống cấp nhựa.
7. Câu hỏi thường gặp
In 3D bị thừa nhựa có phải do nhựa kém chất lượng không?
Không hẳn. Flow sai, nhiệt độ cao hoặc đường kính đầu phun khai báo sai là nguyên nhân phổ biến hơn chất lượng nhựa. Hãy kiểm tra flow, nhiệt độ và đường kính đầu phun trước khi kết luận do chất lượng nhựa.
Giảm flow bao nhiêu thì hết thừa nhựa?
Không có con số chung cho mọi máy và mọi cuộn nhựa. Hãy giảm từng bước nhỏ và in thử mô hình test sau mỗi lần chỉnh, để tìm mức flow cho bề mặt liền mạch mà không thiếu nhựa.
Nhựa PETG có bị thừa nhựa nhiều hơn PLA không?
PETG chảy lỏng hơn PLA ở cùng nhiệt độ tương đối, nên PETG dễ tràn và thừa nhựa hơn nếu nhiệt độ đặt quá cao. Hãy giữ nhiệt độ PETG đúng khoảng khuyến nghị và in thử để kiểm tra.
Mô hình đã bị thừa nhựa có sửa được không?
Có thể chà nhám và tỉa bớt phần nhựa thừa ở bề mặt ngoài, nhưng các lỗ nhỏ đã bị bít lại thì khó khôi phục hoàn toàn. Tốt nhất là sửa thông số rồi in lại mô hình mới.
Kết luận
In 3D bị thừa nhựa xử lý theo thứ tự: đưa flow về mức chuẩn, kiểm tra đường kính sợi nhựa và đầu phun trong slicer, chỉnh nhiệt độ về đúng khoảng của loại nhựa, kiểm tra E-steps, rồi mới xét tới nhựa ẩm và linh kiện mòn. Làm đúng thứ tự này, mô hình sẽ sạch và đúng kích thước trở lại. Cần đầu phun thay thế, dụng cụ vệ sinh máy hay nhựa PLA, PETG? Xem linh kiện máy in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn linh kiện phù hợp với máy của bạn.