
Linh kiện & bảo dưỡng
Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn
Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn
Đầu phun là chi tiết nhỏ nhưng ảnh hưởng lớn tới chất lượng in: đầu phun mòn làm nhựa đùn không đều, lỗ phun to dần và chi tiết mất nét. Mỗi loại nhựa mài đầu phun khác nhau, nên chọn đầu phun theo loại nhựa đang in là cách đơn giản nhất để giữ bản in đẹp và đầu phun bền. Bài viết này hướng dẫn cách chọn đầu phun theo loại nhựa: đầu đồng, đầu thép không gỉ và đầu cứng cho nhựa mài mòn.
1. Chọn đầu phun theo loại nhựa: vì sao chất liệu đầu phun lại quan trọng?
Đầu phun tiếp xúc trực tiếp với nhựa nóng chảy và chịu ma sát liên tục khi nhựa đi qua lỗ phun nhỏ. Nhựa thường như PLA và PETG ít mài mòn, nên đầu phun đồng dùng được lâu và cho chất lượng tốt. Nhựa chứa hạt độn như sợi carbon, sợi thủy tinh, nhựa phát quang hay nhựa kim loại thì mài mòn mạnh, đầu phun mềm sẽ mòn nhanh, lỗ phun to dần và bản in dần xấu đi.
Khi chọn đầu phun theo loại nhựa, nguyên tắc chung là: nhựa càng mài mòn thì đầu phun càng cần cứng. Đầu phun không chỉ là chi tiết thay thế khi hỏng, mà là một phần của lựa chọn vật liệu. Chọn đúng chất liệu đầu phun ngay từ đầu sẽ tiết kiệm hơn nhiều so với việc thay đầu phun liên tục hoặc in lại mô hình bị lỗi do đầu phun mòn.
2. Đầu phun đồng: khi nào dùng, ưu và nhược điểm?
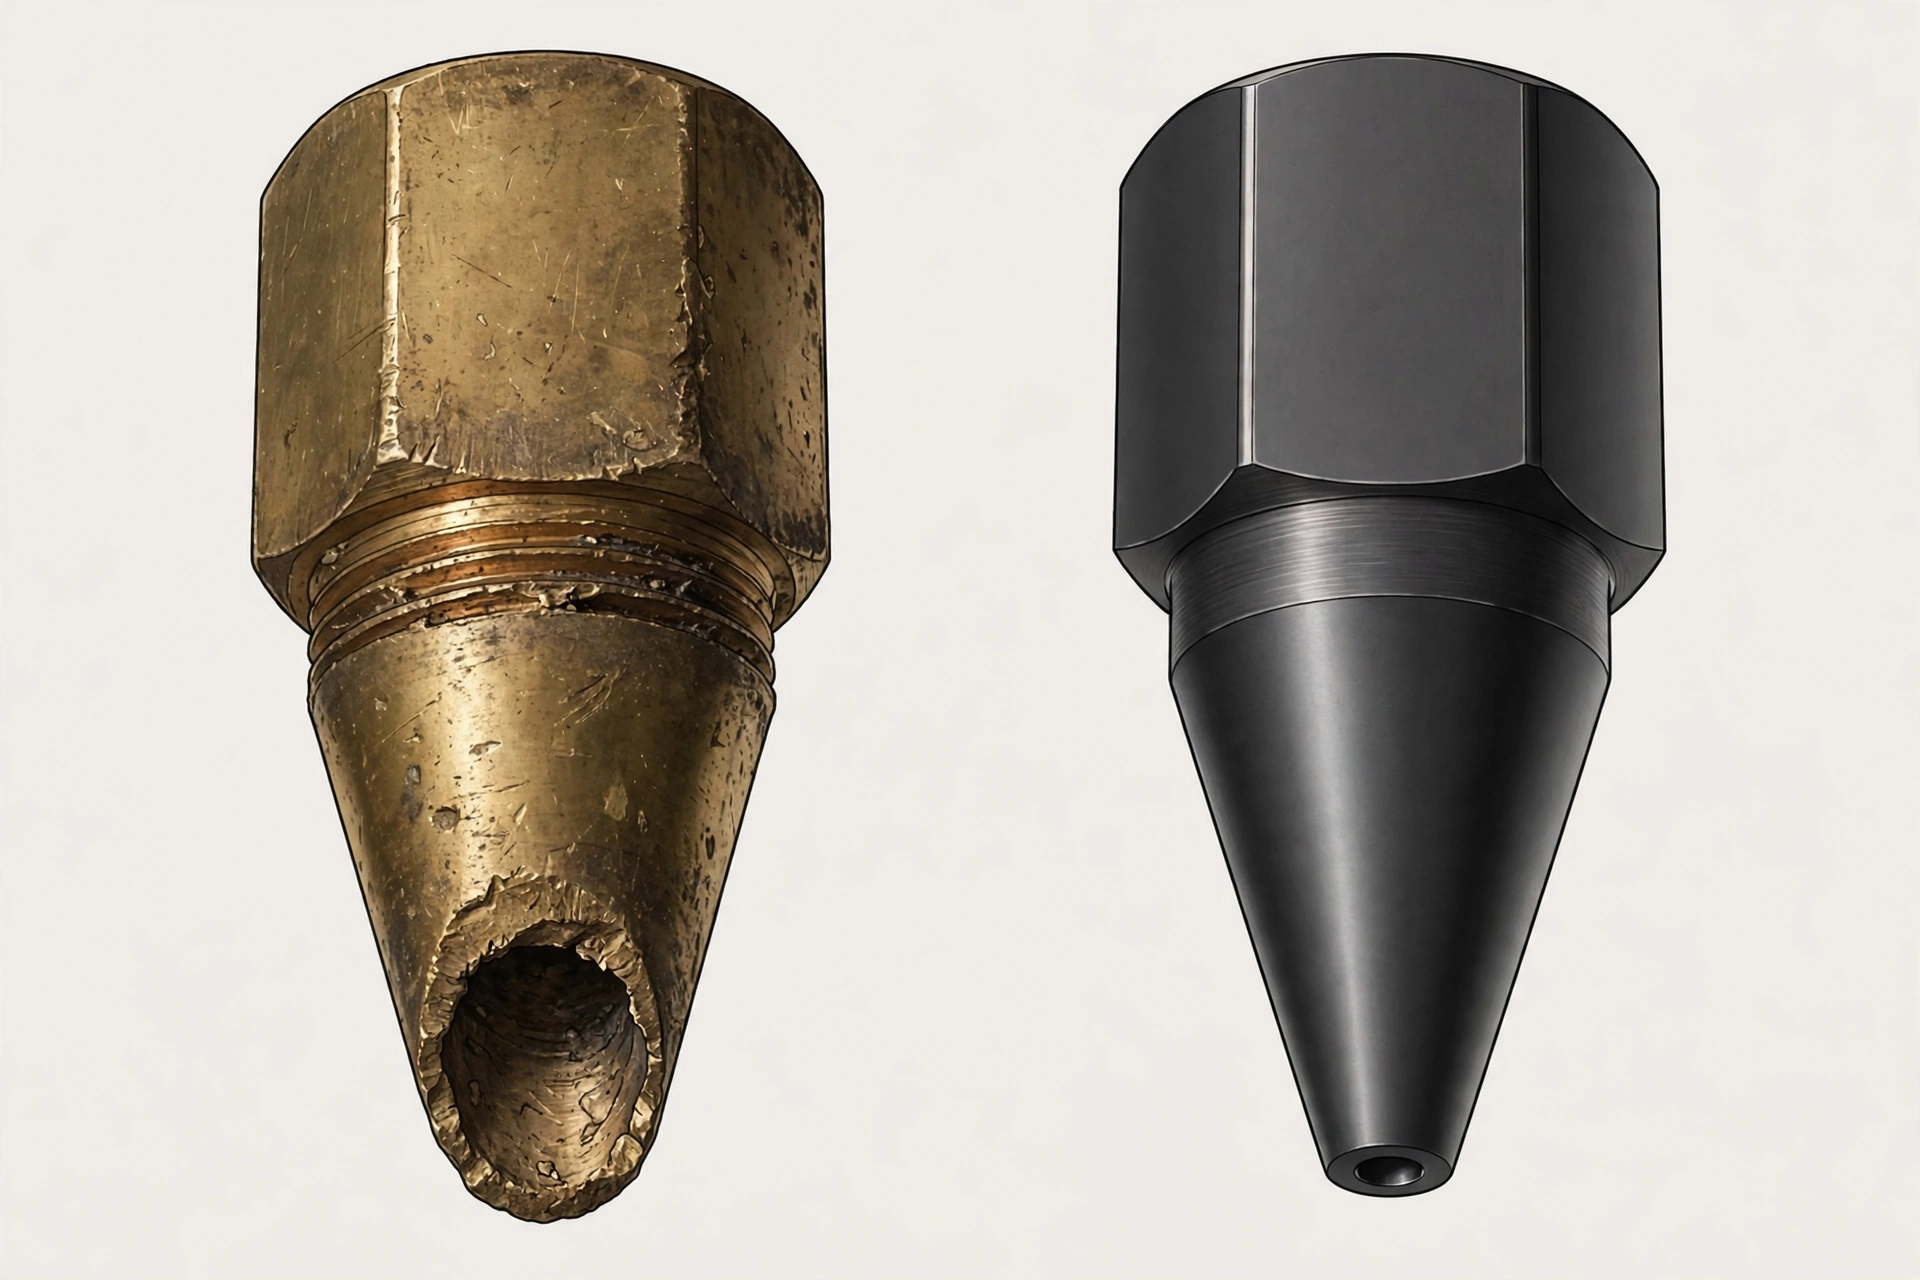
Đầu phun đồng là loại phổ biến nhất và thường là đầu phun theo máy. Ưu điểm lớn nhất của đầu đồng là dẫn nhiệt rất tốt, nên nhựa chảy đều, nhiệt độ đầu phun ổn định và bản in mịn, đặc biệt với PLA và PETG. Đầu đồng cũng rẻ và dễ thay, nên là lựa chọn hợp lý cho người mới và cho phần lớn bản in hàng ngày.
Nhược điểm của đầu đồng là mềm, dễ mòn khi in nhựa có hạt độn và dễ biến dạng nếu siết quá chặt hoặc va chạm. Vì vậy, đầu đồng phù hợp nhất với PLA, PETG và các loại nhựa thường không mài mòn. Nếu bạn chỉ in PLA và PETG, đầu đồng là đủ và không cần đầu tư đầu phun đắt hơn. Cách kiểm tra đầu phun có bị tắc hay mòn không có trong bài Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý trên Xetabon3D.
3. Đầu phun thép không gỉ: lựa chọn giữa đồng và đầu cứng?
Đầu phun thép không gỉ cứng hơn đầu đồng, nên chịu mài mòn tốt hơn và bền hơn khi in các loại nhựa hơi mài mòn, đồng thời chịu ăn mòn tốt hơn khi in một số loại nhựa đặc biệt. Đây là lựa chọn trung gian cho người in nhiều loại nhựa nhưng chưa muốn đầu tư đầu phun cứng cao cấp.
Nhược điểm của đầu thép không gỉ là dẫn nhiệt kém hơn đồng, nên có thể cần chỉnh nhiệt độ đầu phun cao hơn một chút hoặc in chậm hơn để nhựa chảy đều. Với PLA, đầu phun khoảng 200–220°C; với PETG, khoảng 230–250°C, và khi đổi sang đầu thép không gỉ, hãy in thử mẫu nhỏ để kiểm tra nhựa có chảy đều không trước khi in mô hình lớn. Chi tiết về nhiệt độ chuẩn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D.
4. Đầu cứng cho nhựa mài mòn: đầu thép cứng, đầu phủ ruby và đầu hợp kim?
Với nhựa chứa sợi carbon, sợi thủy tinh, nhựa phát quang hay nhựa kim loại, cần đầu phun cứng chuyên dụng như đầu thép cứng, đầu phun phủ lớp chống mòn hoặc đầu phun có lỗ ruby. Những đầu phun này cứng hơn nhiều so với đầu đồng và thép không gỉ, nên chịu được hạt độn mài mòn trong thời gian dài mà lỗ phun không to dần. Đây là khoản đầu tư bắt buộc nếu bạn in nhựa mài mòn thường xuyên, vì đầu đồng sẽ mòn chỉ sau vài cuộn nhựa mài mòn. Khi chọn đầu phun theo loại nhựa sợi carbon, hãy đối chiếu với hướng dẫn của Bambu Lab Wiki về nhựa sợi carbon, trong đó yêu cầu chỉ dùng đầu phun thép cứng và đầu phun lưu lượng cao cho các loại nhựa này.
Nhược điểm của đầu cứng là giá cao hơn và một số loại dẫn nhiệt kém hơn đồng, nên cũng cần in thử và chỉnh nhiệt độ. Đừng tiếc tiền đầu phun cứng khi in nhựa mài mòn, vì chi phí đầu phun mòn nhanh và mô hình lỗi do lỗ phun to dần sẽ cao hơn nhiều. Hãy chọn đầu cứng đúng chuẩn ren và đường kính lỗ phun của máy theo hướng dẫn của nhà sản xuất máy, vì đầu phun sai chuẩn có thể làm hỏng khối gia nhiệt.
5. Chọn đường kính lỗ phun theo loại nhựa và mục đích in?
Ngoài chất liệu, đường kính lỗ phun cũng là một phần của việc chọn đầu phun theo loại nhựa. Lỗ phun 0,4mm là chuẩn phổ biến, cân bằng giữa độ chi tiết và tốc độ in, phù hợp với PLA, PETG và hầu hết mô hình. Lỗ phun nhỏ hơn, như 0,2mm, cho chi tiết mịn hơn nhưng in chậm hơn và dễ tắc hơn với nhựa có hạt độn.
Lỗ phun lớn hơn, như 0,6mm hoặc 0,8mm, in nhanh hơn và ít tắc hơn với nhựa mài mòn, vì hạt độn đi qua lỗ lớn dễ hơn, nhưng chi tiết sẽ thô hơn. Khi in nhựa mài mòn, hãy ưu tiên lỗ phun lớn hơn một chút kết hợp với đầu cứng, thay vì cố dùng lỗ 0,4mm cho mọi thứ. Luôn kiểm tra đường kính lỗ phun trong slicer khớp với đầu phun đang lắp, vì sai lệch này làm nhựa đùn thiếu hoặc thừa ngay lập tức.
6. Khi nào nên thay đầu phun, và thay như thế nào cho an toàn?
Dấu hiệu cần thay đầu phun là bản in xuất hiện đường đùn không đều, bề mặt sần dù đã vệ sinh, đầu phun tắc lặp lại sau khi thông, hoặc lỗ phun đã to hơn ban đầu. Hãy kiểm tra đầu phun định kỳ trong lịch bảo dưỡng máy, thay vì chờ tới khi bản in hỏng hẳn mới thay. Cách bảo dưỡng máy đầy đủ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D.
Khi thay đầu phun, hãy làm theo hướng dẫn của nhà sản xuất máy: gia nhiệt khối gia nhiệt tới nhiệt độ thay đầu phun khuyến nghị, dùng đúng dụng cụ, siết vừa đủ và kiểm tra lại độ kín sau khi thay. Đừng thay đầu phun khi máy còn nguội hoàn toàn hoặc siết quá chặt, vì cả hai đều dễ làm hỏng ren. Bạn có thể xem thêm các linh kiện và bảo dưỡng máy tại Xetabon3D khi cần đầu phun thay thế hay dụng cụ vệ sinh máy.
7. Câu hỏi thường gặp
Đầu phun đồng có in được nhựa sợi carbon không?
In được một thời gian ngắn, nhưng đầu đồng sẽ mòn rất nhanh, lỗ phun to dần và bản in xấu đi. Với nhựa sợi carbon, hãy dùng đầu cứng chuyên dụng ngay từ đầu để tránh mòn và lỗi in.
Đổi đầu phun có cần chỉnh lại Z-offset không?
Có thể cần, vì chiều dài đầu phun mới có thể khác đầu phun cũ dù cùng chuẩn. Hãy căn lại Z-offset và in thử lớp đầu tiên sau mỗi lần thay đầu phun để đảm bảo lớp đầu tiên bám tốt.
Đầu phun thép không gỉ có cần tăng nhiệt độ không?
Có thể cần tăng nhẹ hoặc in chậm hơn một chút vì thép dẫn nhiệt kém hơn đồng. Hãy in thử mẫu nhỏ và chỉnh theo kết quả thực tế, thay vì tăng nhiệt một cách mù quáng.
Đầu phun 0,4mm có in được mọi loại nhựa không?
Về nguyên tắc thì có, nhưng với nhựa có hạt độn lớn, lỗ 0,4mm dễ tắc hơn và mòn nhanh hơn. Hãy ưu tiên lỗ phun lớn hơn và đầu cứng khi in nhựa mài mòn thường xuyên.
Kết luận
Chọn đầu phun theo loại nhựa gói gọn trong thứ tự: PLA và PETG thường thì đầu đồng là đủ, nhựa hơi mài mòn thì đầu thép không gỉ, nhựa mài mòn mạnh như sợi carbon thì bắt buộc đầu cứng, và luôn khớp đường kính lỗ phun với mục đích in. Làm đúng thứ tự này, đầu phun sẽ bền hơn và bản in ổn định hơn. Cần đầu phun thay thế hay dụng cụ vệ sinh máy? Xem linh kiện máy in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn đầu phun phù hợp với máy và loại nhựa của bạn.