
Xử lý lỗi in 3D
Cài đặt độ dày lớp in (layer height): khi nào in mỏng, khi nào in dày
Cài đặt độ dày lớp in (layer height): khi nào in mỏng, khi nào in dày
Cài đặt độ dày lớp in (layer height) là một trong những thông số quan trọng nhất khi in 3D, vì độ dày lớp in quyết định bề mặt mô hình mịn hay thô, và thời gian in nhanh hay chậm. Bài viết này giúp bạn hiểu độ dày lớp in là gì, khi nào nên in mỏng, khi nào nên in dày, và chỉnh ra sao cho phù hợp với từng mô hình.
1. Độ dày lớp in là gì?
Độ dày lớp in là chiều cao của mỗi lớp nhựa mà đầu phun in ra, tính bằng mm. Cài đặt độ dày lớp in (layer height) là khi bạn chọn độ dày lớp in trong slicer, ví dụ 0.12mm, 0.2mm hay 0.28mm. Độ dày lớp in càng mỏng, bề mặt mô hình càng mịn, nhưng thời gian in càng lâu; độ dày lớp in càng dày, thời gian in càng nhanh, nhưng bề mặt mô hình càng thô.
Độ dày lớp in thường không vượt quá 75% đường kính đầu phun, ví dụ đầu phun 0.4mm thường in lớp dày tối đa khoảng 0.3mm. Hãy chọn độ dày lớp in theo đầu phun đang dùng, đừng chọn lớp in dày hơn đầu phun cho phép. Cách chọn đầu phun có trong bài Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn trên Xetabon3D.
2. Khi nào nên in lớp mỏng?
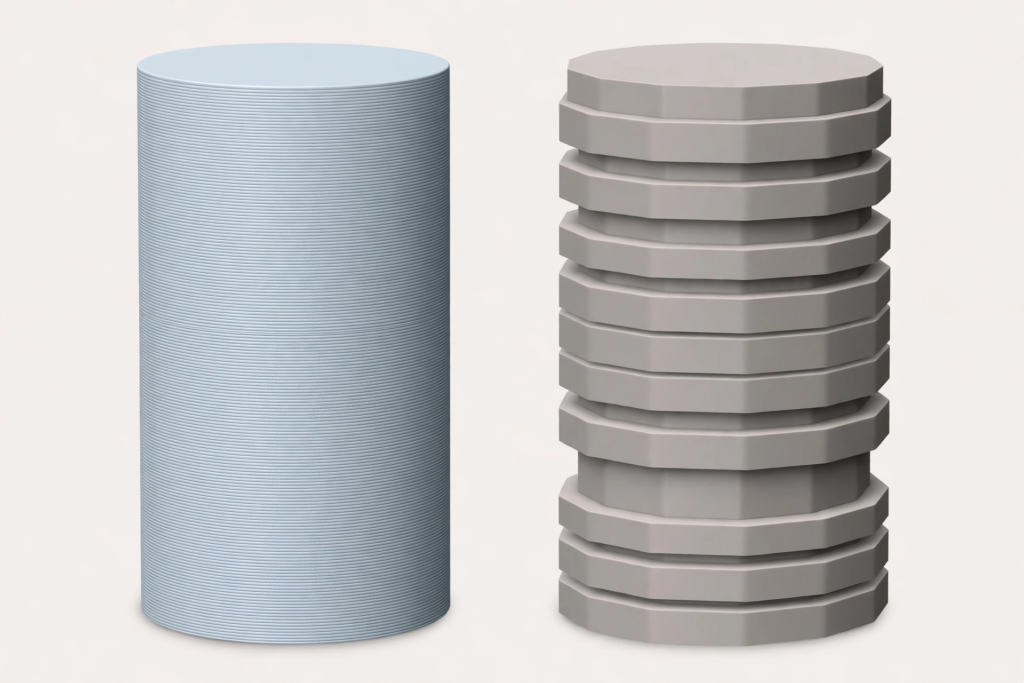
Hãy in lớp mỏng khi mô hình có nhiều chi tiết nhỏ, bề mặt cong, hoặc cần đẹp để trưng bày, ví dụ mô hình nhỏ, tượng, quà tặng. Hãy in lớp mỏng 0.08–0.12mm khi dùng đầu phun 0.2mm để in mô hình nhỏ, vì lớp mỏng làm chi tiết nhỏ in ra nét hơn. Hãy in lớp mỏng khi mô hình có mặt cong, vì lớp mỏng làm mặt cong mịn hơn, ít thấy bậc thang hơn.
Hãy in lớp mỏng khi bạn không vội và muốn mô hình đẹp nhất. Cách in mô hình nhỏ có trong bài In 3D mô hình nhỏ, chi tiết nhỏ sao cho nét, không gãy trên Xetabon3D. Cách xử lý lộ vân lớp có trong bài In 3D bị lộ vân lớp: nguyên nhân và cách làm bề mặt mịn hơn trên Xetabon3D.
3. Khi nào nên in lớp dày?
Hãy in lớp dày khi mô hình lớn, ít chi tiết, hoặc cần in nhanh để dùng, ví dụ hộp, giá đỡ, chi tiết chức năng. Hãy in lớp dày 0.24–0.3mm khi dùng đầu phun 0.4mm để in mô hình lớn, vì lớp dày làm thời gian in nhanh hơn nhiều. Hãy in lớp dày khi mô hình không cần đẹp lắm, chỉ cần chắc và dùng được.
Hãy in lớp dày khi in thử mô hình, vì in thử bằng lớp dày tiết kiệm thời gian và nhựa hơn. Cách chọn tốc độ in có trong bài Tốc độ in nhanh và chất lượng bản in: in nhanh bao nhiêu thì vẫn đẹp? trên Xetabon3D. Hãy cân nhắc giữa thời gian in và độ đẹp của mô hình, đừng in lớp dày cho mô hình cần đẹp.
4. Độ dày lớp in ảnh hưởng tới thời gian in ra sao?
Độ dày lớp in ảnh hưởng rất lớn tới thời gian in: in lớp mỏng 0.12mm tốn gần gấp đôi thời gian so với in lớp dày 0.24mm, vì số lớp in tăng gấp đôi. Hãy tính trước thời gian in khi chọn độ dày lớp in, đừng chọn lớp mỏng cho mô hình lớn nếu không có đủ thời gian.
Hãy dùng lớp dày cho phần thân mô hình lớn và lớp mỏng cho phần chi tiết, nếu slicer đang dùng hỗ trợ chỉnh độ dày lớp in theo chiều cao. Cách cài đặt support có trong bài Cài đặt support sao cho dễ gỡ, ít để lại sẹo trên Xetabon3D. Hãy in thử mô hình nhỏ với vài mức độ dày lớp in khác nhau, rồi chọn mức vừa đẹp vừa nhanh.
5. Độ dày lớp in và đầu phun: chọn sao cho đúng?
Hãy chọn độ dày lớp in theo đầu phun đang dùng: đầu phun 0.2mm hợp với lớp mỏng 0.08–0.12mm, đầu phun 0.4mm hợp với lớp 0.12–0.28mm, đầu phun 0.6mm trở lên hợp với lớp dày hơn. Hãy đừng chọn lớp in dày quá 75% đường kính đầu phun, vì lớp in quá dày làm nhựa không bám chắc vào lớp dưới.
Hãy kiểm tra đầu phun có bị tắc không trước khi in lớp mỏng, vì đầu phun nhỏ in lớp mỏng dễ tắc hơn. Cách xử lý tắc đầu phun có trong bài Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý trên Xetabon3D. Hãy chọn đầu phun theo loại nhựa, vì nhựa mài mòn cần đầu phun cứng.
6. Sai lầm thường gặp khi cài đặt độ dày lớp in
Sai lầm thường gặp nhất là in lớp mỏng cho mọi mô hình, làm thời gian in quá lâu mà mô hình không đẹp hơn bao nhiêu. Sai lầm khác là in lớp dày cho mô hình nhỏ có chi tiết nhỏ, làm chi tiết nhỏ bị mất hoặc không nét. Hãy chọn độ dày lớp in theo mô hình, đừng dùng chung một mức cho mọi mô hình.
Sai lầm nữa là chọn lớp in dày quá 75% đường kính đầu phun, làm nhựa không bám chắc và mô hình dễ tách lớp. Hãy chọn lớp in trong khoảng cho phép của đầu phun. Bạn có thể đối chiếu thêm với hướng dẫn xử lý lỗi in 3D của Simplify3D để nhận diện các lỗi bề mặt trước khi chỉnh lớp in. Cách xử lý tách lớp có trong bài In 3D bị tách lớp, nứt lớp: nguyên nhân và cách khắc phục trên Xetabon3D.
7. Câu hỏi thường gặp
Độ dày lớp in mỏng nhất là bao nhiêu?
Độ dày lớp in mỏng nhất tùy vào đầu phun đang dùng, thường khoảng 0.08mm với đầu phun 0.2mm. Hãy in thử với lớp mỏng nhất mà đầu phun cho phép, vì lớp quá mỏng làm thời gian in rất lâu và đầu phun dễ tắc.
In lớp dày có làm mô hình yếu đi không?
Có thể, vì lớp dày làm số lớp ít đi, nhựa bám giữa các lớp ít hơn. Hãy in lớp dày vừa phải, đừng in lớp dày quá 75% đường kính đầu phun, và in thử để kiểm tra độ chắc của mô hình.
Độ dày lớp in có ảnh hưởng tới vân lớp không?
Có, độ dày lớp in càng mỏng, vân lớp càng ít thấy, bề mặt càng mịn. Độ dày lớp in càng dày, vân lớp càng rõ, bề mặt càng thô. Hãy in lớp mỏng khi cần bề mặt mịn.
Có nên đổi độ dày lớp in giữa chừng khi in không?
Một số slicer hỗ trợ chỉnh độ dày lớp in theo chiều cao, ví dụ lớp dày cho thân và lớp mỏng cho chi tiết. Hãy dùng tính năng này khi slicer đang dùng hỗ trợ, để vừa in nhanh vừa đẹp.
Kết luận
Cài đặt độ dày lớp in (layer height) xử lý theo thứ tự: hiểu độ dày lớp in là chiều cao mỗi lớp nhựa, in lớp mỏng khi mô hình nhỏ, nhiều chi tiết và cần đẹp, in lớp dày khi mô hình lớn, ít chi tiết và cần nhanh, chọn lớp in trong khoảng cho phép của đầu phun, rồi in thử mẫu nhỏ trước khi in mô hình thật. Làm đúng thứ tự này, bạn sẽ in được mô hình vừa đẹp vừa nhanh.
Cần đầu phun, nhựa in hay vật tư máy in? Xem nhựa in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.