
Dụng cụ & hậu xử lý
In 3D mô hình nhỏ, chi tiết nhỏ sao cho nét, không gãy
In 3D mô hình nhỏ, chi tiết nhỏ sao cho nét, không gãy
In 3D mô hình nhỏ, chi tiết nhỏ sao cho nét, không gãy là thử thách với người mới, vì chi tiết nhỏ dễ bị mất, gãy hoặc dính vào nhau khi in. Bài viết này giúp bạn hiểu vì sao mô hình nhỏ khó in, và chỉnh máy, chỉnh slicer ra sao để mô hình nhỏ in ra nét, chắc, không gãy. In 3D mô hình nhỏ cần kiên nhẫn: hãy in thử mẫu nhỏ trước khi in mô hình thật.
1. Vì sao mô hình nhỏ, chi tiết nhỏ khó in?
Mô hình nhỏ, chi tiết nhỏ khó in vì đầu phun có kích thước nhất định, không in được chi tiết nhỏ hơn đầu phun. In 3D mô hình nhỏ, chi tiết nhỏ sao cho nét, không gãy là khi bạn chọn đầu phun nhỏ, chỉnh lớp in mỏng và tốc độ chậm, để chi tiết nhỏ in ra nét và chắc hơn.
Chi tiết nhỏ dễ gãy vì nhựa chưa kịp nguội đã bị đầu phun chạm vào, hoặc chi tiết quá mỏng, không đủ chắc. Hãy in thử mô hình nhỏ trước, đừng in ngay mô hình thật có nhiều chi tiết nhỏ. Cách chọn đầu phun có trong bài Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn trên Xetabon3D. Khi in 3D mô hình nhỏ, chi tiết nhỏ hơn đầu phun có thể không in được: hướng dẫn Small Features Not Printed của Simplify3D giải thích kích thước đầu phun quyết định độ phân giải theo chiều ngang của bản in.
2. Chọn đầu phun và độ dày lớp in cho mô hình nhỏ
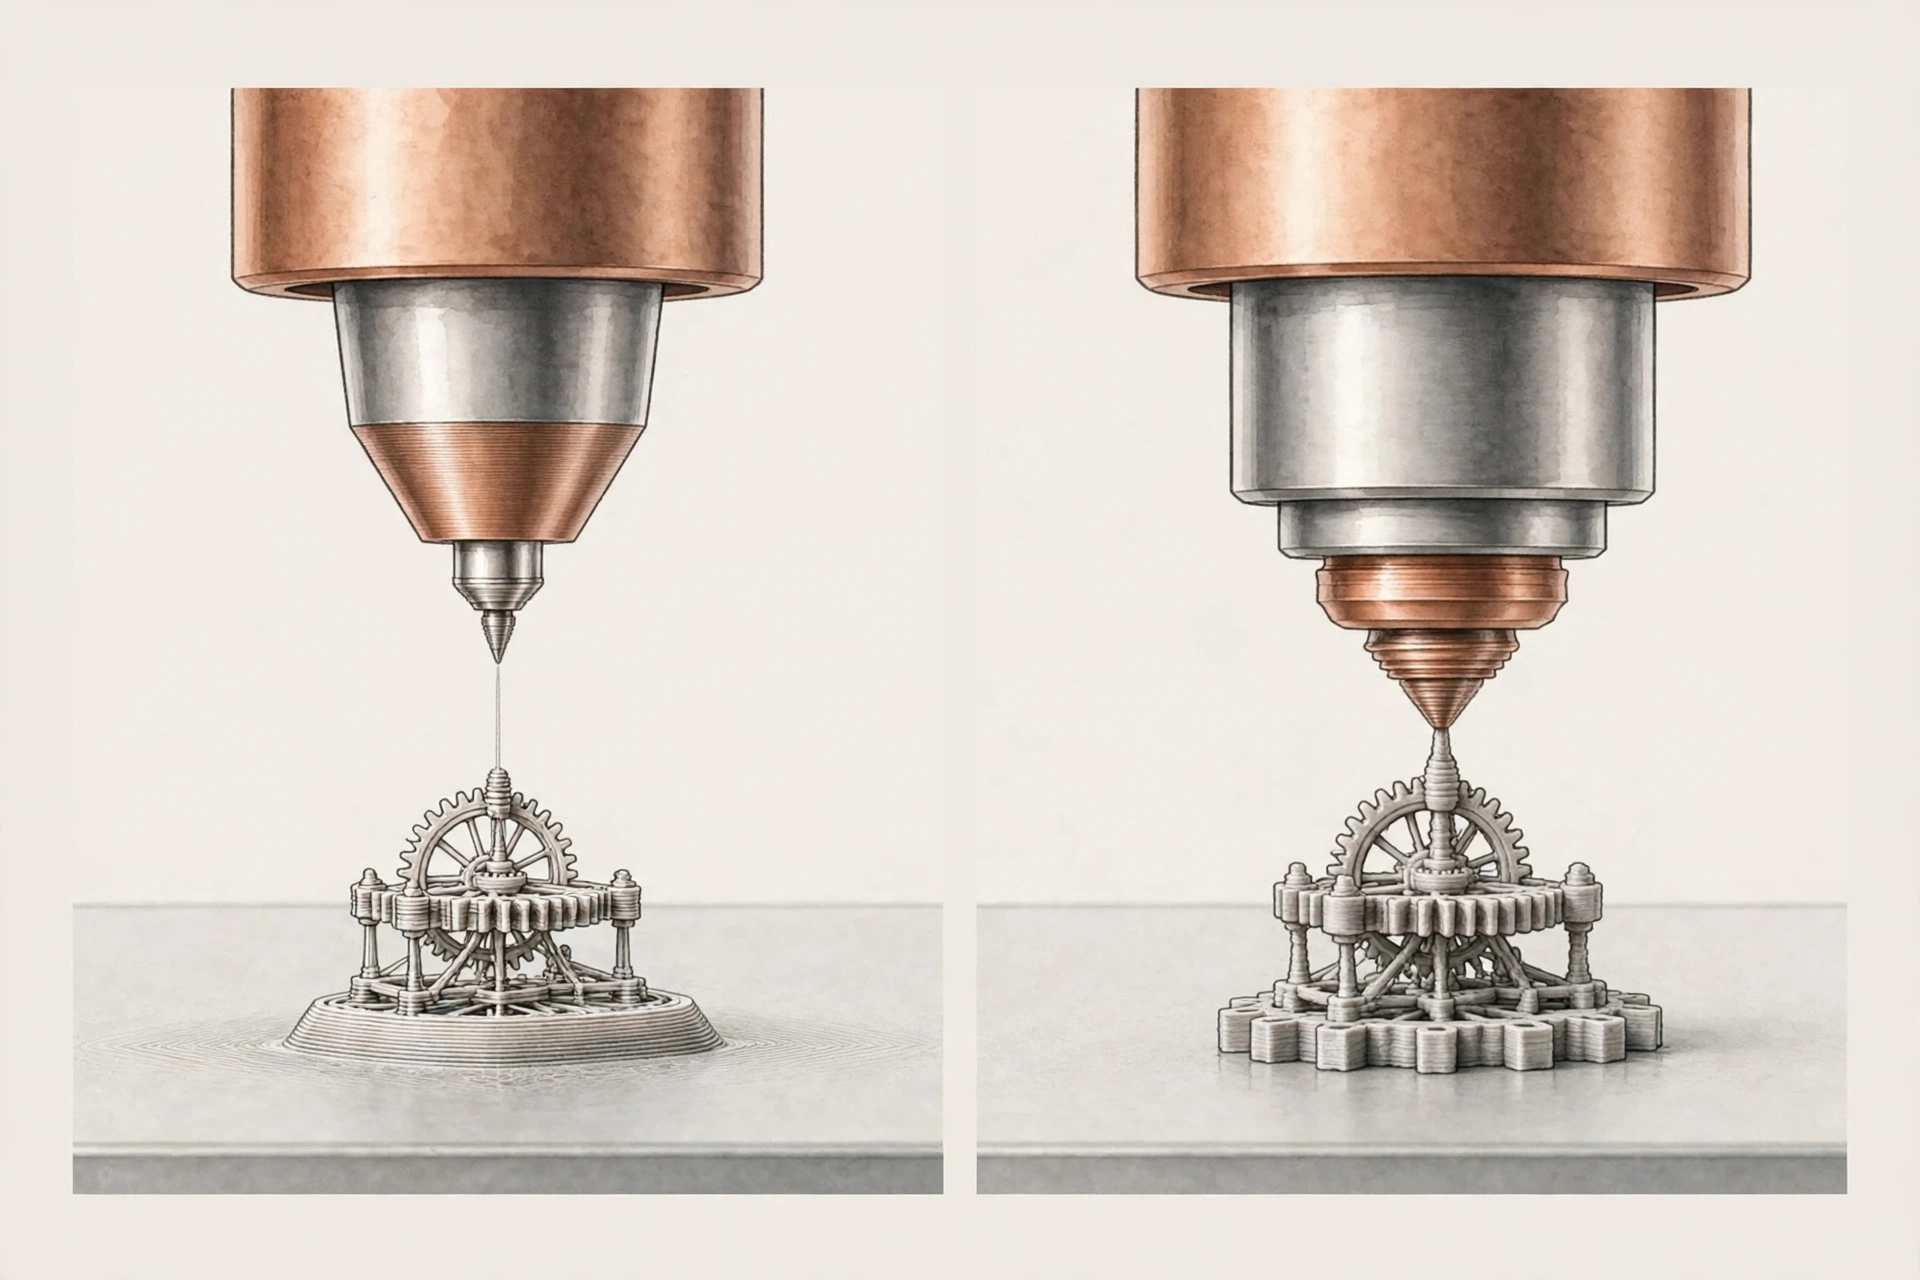
Hãy dùng đầu phun 0.2mm để in mô hình nhỏ, chi tiết nhỏ, vì đầu phun nhỏ in được chi tiết nhỏ hơn đầu phun 0.4mm. Hãy để độ dày lớp in mỏng, khoảng 0.08–0.12mm, để chi tiết nhỏ in ra nét hơn. Hãy in thử với đầu phun 0.2mm trước, vì đầu phun nhỏ in chậm hơn và dễ tắc hơn.
Hãy kiểm tra đầu phun có bị tắc không trước khi in mô hình nhỏ, vì đầu phun nhỏ dễ tắc hơn đầu phun lớn. Cách xử lý tắc đầu phun có trong bài Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý trên Xetabon3D. Hãy chọn đầu phun theo loại nhựa, vì nhựa mài mòn cần đầu phun cứng.
3. Chỉnh tốc độ in và làm mát cho mô hình nhỏ
Hãy giảm tốc độ in xuống khi in mô hình nhỏ, để đầu phun có thời gian in chi tiết nhỏ chính xác hơn. Hãy tăng quạt làm mát lên khi in mô hình nhỏ, để nhựa nguội nhanh và chi tiết nhỏ không bị chảy, dính vào nhau. Hãy in thử với tốc độ chậm trước, rồi tăng dần nếu mô hình vẫn nét.
Hãy in nhiều mô hình nhỏ cùng lúc nếu có thể, để mỗi lớp có thời gian nguội trước khi in lớp tiếp theo. Cách cài đặt quạt làm mát có trong bài Cài đặt quạt làm mát cho từng loại nhựa (PLA, PETG, ABS/ASA, TPU) trên Xetabon3D. Cách chọn tốc độ in có trong bài Tốc độ in nhanh và chất lượng bản in: in nhanh bao nhiêu thì vẫn đẹp? trên Xetabon3D.
4. Chỉnh retraction và support cho chi tiết nhỏ
Hãy chỉnh retraction cẩn thận khi in mô hình nhỏ, vì retraction quá mạnh làm đầu phun nhỏ dễ tắc, retraction quá yếu làm chi tiết nhỏ bị tơ nhựa. Hãy chỉnh retraction theo hướng dẫn trong bài Cài đặt retraction chống tơ nhựa: chỉnh khoảng rút và tốc độ rút cho sạch bản in trên Xetabon3D, và in thử mẫu nhỏ để kiểm tra.
Hãy dùng support cho chi tiết nhỏ có phần nhô ra, vì chi tiết nhỏ không có support sẽ bị sệ xuống. Hãy chọn support dễ gỡ, để gỡ support không làm gãy chi tiết nhỏ. Cách cài đặt support có trong bài Cài đặt support sao cho dễ gỡ, ít để lại sẹo trên Xetabon3D.
5. Chọn nhựa nào để in mô hình nhỏ?
Hãy chọn nhựa PLA để in mô hình nhỏ khi mới bắt đầu, vì PLA in dễ, ít co ngót và chi tiết nhỏ in ra nét. Hãy tránh dùng nhựa PETG cho mô hình nhỏ có chi tiết rất nhỏ, vì PETG chảy loãng và dễ làm chi tiết nhỏ dính vào nhau.
Hãy chọn nhựa theo nhu cầu của mô hình, đừng dùng chung một loại nhựa cho mọi mô hình nhỏ. Cách chọn PLA và PETG có trong bài PLA và PETG nên chọn loại nào cho từng nhu cầu in? trên Xetabon3D. Hãy in thử với đúng cuộn nhựa đang dùng, vì mỗi hãng, mỗi màu nhựa có thể khác nhau. In 3D mô hình nhỏ bằng đúng cuộn nhựa định dùng giúp bạn biết trước nhựa đó in chi tiết nhỏ có nét không.
6. Sai lầm thường gặp khi in mô hình nhỏ
Sai lầm thường gặp nhất là in mô hình nhỏ với đầu phun 0.4mm và lớp in dày, làm chi tiết nhỏ bị mất hoặc không nét. Sai lầm khác là in mô hình nhỏ quá nhanh, làm chi tiết nhỏ bị chảy và dính vào nhau. Hãy dùng đầu phun nhỏ, lớp in mỏng và tốc độ chậm.
Sai lầm nữa là gỡ support quá mạnh, làm gãy chi tiết nhỏ. Hãy gỡ support nhẹ tay, dùng kìm nhỏ và dao rọc giấy để gỡ support cho chi tiết nhỏ. Cách xử lý sần, mụn trên bề mặt có trong bài In 3D bị sần, mụn trên bề mặt (blobs, zits): nguyên nhân và cách khắc phục trên Xetabon3D.
7. Câu hỏi thường gặp
In mô hình nhỏ nên dùng đầu phun nào?
Hãy dùng đầu phun 0.2mm để in mô hình nhỏ, chi tiết nhỏ, vì đầu phun nhỏ in được chi tiết nhỏ hơn đầu phun 0.4mm. Hãy in thử trước, vì đầu phun nhỏ in chậm hơn và dễ tắc hơn.
Mô hình nhỏ bị gãy khi gỡ support thì sao?
Hãy gỡ support nhẹ tay, dùng kìm nhỏ và dao rọc giấy, và chọn support dễ gỡ. Hãy in thử với support thưa hơn nếu chi tiết nhỏ hay bị gãy khi gỡ support.
In mô hình nhỏ có cần quạt làm mát mạnh không?
Có, quạt làm mát mạnh giúp nhựa nguội nhanh, chi tiết nhỏ không bị chảy và dính vào nhau. Hãy tăng quạt làm mát khi in mô hình nhỏ bằng PLA.
Mô hình nhỏ in ra không nét thì chỉnh gì?
Hãy kiểm tra đầu phun, độ dày lớp in và tốc độ in. Hãy dùng đầu phun 0.2mm, lớp in mỏng 0.08–0.12mm và tốc độ chậm, rồi in thử lại.
Kết luận
In 3D mô hình nhỏ, chi tiết nhỏ sao cho nét, không gãy xử lý theo thứ tự: dùng đầu phun 0.2mm và lớp in mỏng, giảm tốc độ in và tăng quạt làm mát, chỉnh retraction và support cẩn thận, chọn nhựa PLA cho mô hình nhỏ, rồi in thử mẫu nhỏ trước khi in mô hình thật. Làm đúng thứ tự này, bạn sẽ in được mô hình nhỏ nét, chắc, không gãy. In 3D mô hình nhỏ càng quen tay, bạn càng in được nhiều mô hình nhỏ nét và chắc. Cần đầu phun, nhựa in hay vật tư máy in? Xem nhựa in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.