
Dụng cụ & hậu xử lý
Cài đặt support sao cho dễ gỡ, ít để lại sẹo
Cài đặt support sao cho dễ gỡ, ít để lại sẹo
Support là phần nhựa phụ đỡ những phần nhô và cầu nối khi in 3D, nhưng support đặt sai sẽ bám chặt vào mô hình, gỡ khó và để lại sẹo xấu trên bề mặt. Ngược lại, support đặt đúng sẽ đỡ đủ chắc trong lúc in mà vẫn gỡ nhẹ tay sau khi in xong. Bài viết này hướng dẫn cách cài đặt support sao cho dễ gỡ, ít để lại sẹo, từ việc chọn loại support tới chỉnh khoảng cách, mật độ và tốc độ in support.
1. Cài đặt support là gì, vì sao support hay để lại sẹo?
Khi in một phần nhô hoặc cầu nối không có gì đỡ bên dưới, máy in sẽ in thêm support — những cấu trúc nhựa tạm thời đỡ phần đó cho tới khi nhựa nguội cứng. Sau khi in xong, support được gỡ bỏ, nhưng chỗ tiếp xúc giữa support và mô hình thường để lại vết sần, sẹo hoặc lõm nhẹ, vì nhựa support và nhựa mô hình đã bám vào nhau trong lúc in. Sẹo càng rõ khi support bám càng chặt, mật độ càng dày hoặc khoảng cách tiếp xúc càng nhỏ.
Nguyên tắc chung khi cài đặt support: support chỉ cần đủ chắc để đỡ phần nhô trong lúc in, không cần bám chặt như một phần của mô hình. Vì vậy, mục tiêu của việc chỉnh support không phải là làm support thật chắc, mà là làm support vừa đủ chắc và dễ tách khỏi mô hình nhất có thể. Các thông số dưới đây đều xoay quanh nguyên tắc đó.
2. Chọn loại support: support thường, support cây và support tự vẽ?
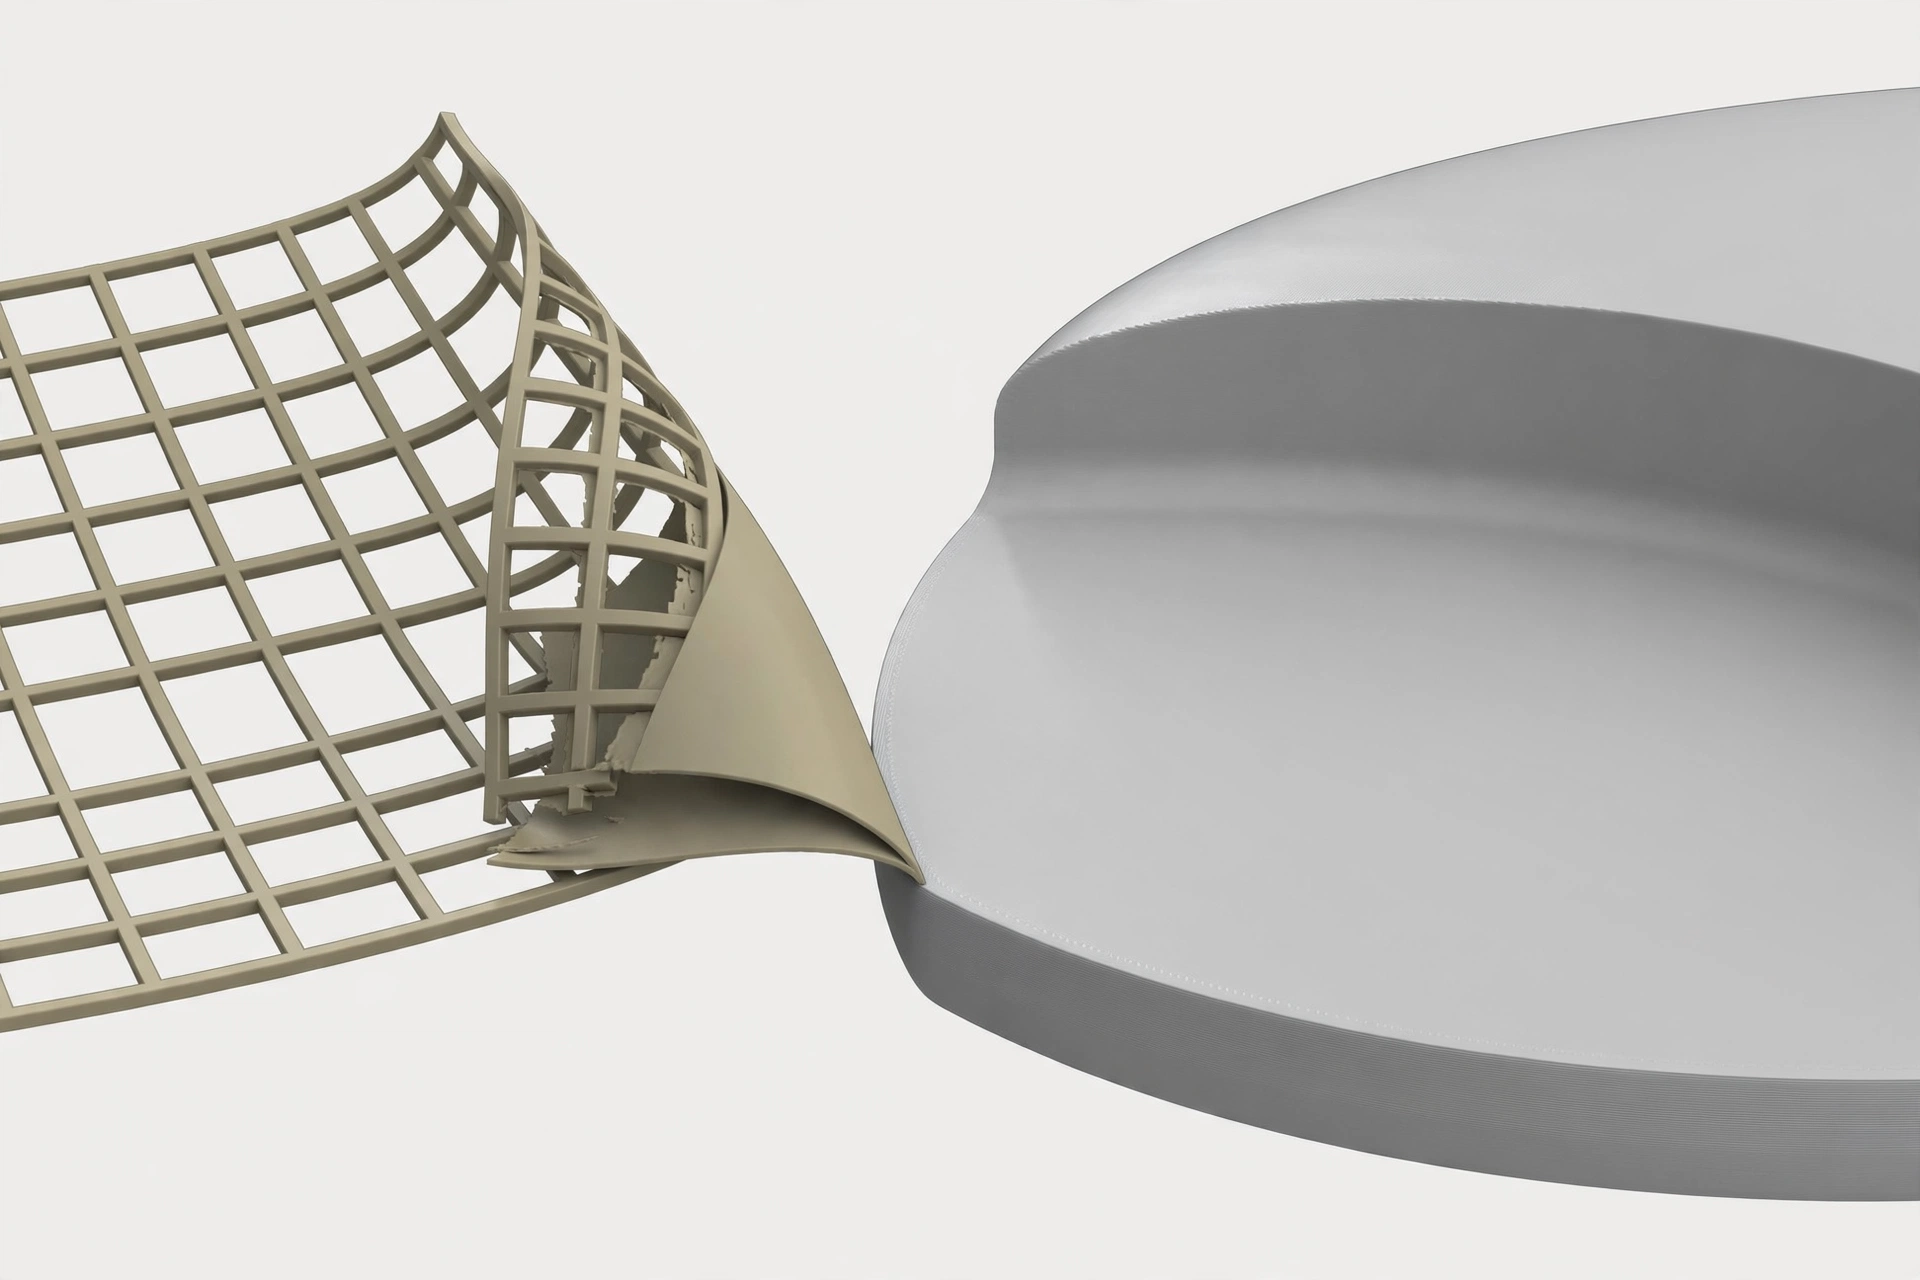
Loại support phổ biến nhất là support dạng lưới hoặc dạng tường, in thành các cột và vách đỡ dưới phần nhô. Loại này đỡ chắc, nhưng tiếp xúc nhiều với mô hình nên gỡ khó và dễ để lại sẹo trên diện rộng. Support cây (tree support) trong các slicer hiện đại như Bambu Studio và OrcaSlicer thì khác: nó mọc thành các nhánh cây từ bàn in lên, chỉ chạm vào mô hình ở những điểm nhỏ, nên đỡ được nhiều vị trí mà ít tiếp xúc, gỡ dễ hơn và ít sẹo hơn.
Với mô hình có nhiều chi tiết nhỏ, support cây thường là lựa chọn hợp lý nhất vì ít chạm vào chi tiết. Với mô hình lớn, phẳng và cần đỡ đều, support thường có thể chắc hơn. Ngoài ra, một số slicer cho phép tự vẽ support (paint support) để chỉ đặt support đúng chỗ cần, tránh đặt support tràn lan lên cả những bề mặt không cần đỡ. Hãy thử cả hai loại trên cùng một mô hình test để xem loại nào gỡ dễ và ít sẹo hơn với máy và nhựa của bạn. Tham khảo thêm hướng dẫn cài đặt support của Bambu Lab Wiki để xem chi tiết các thông số support thường và support cây trong Bambu Studio.
3. Cách chỉnh khoảng cách support (Z distance) để dễ gỡ nhất
Khoảng cách support theo chiều dọc, hay Z distance, là khe hở giữa đỉnh support và mặt dưới của mô hình. Khe hở này quyết định support bám chặt hay dễ gỡ: khe hở quá nhỏ làm support dính chặt vào mô hình, gỡ khó và để lại sẹo sâu; khe hở quá lớn làm phần nhô không được đỡ, bị xệ xuống trước khi bám vào support. Khi cài đặt support, hãy bắt đầu với khe hở bằng khoảng một chiều cao lớp, in thử và chỉnh dần.
Cách chỉnh: in thử một mẫu test phần nhô có support với vài mức Z distance khác nhau, gỡ từng mẫu và xem mẫu nào gỡ nhẹ tay nhất mà phần nhô vẫn thẳng. Với PLA, khe hở vừa phải thường cho kết quả tốt; với PETG bám dính mạnh hơn, khe hở có thể cần lớn hơn một chút để gỡ dễ. Đừng chỉnh Z distance quá lớn chỉ để gỡ dễ, vì phần nhô xệ xuống sẽ xấu hơn cả sẹo support.
4. Cách chỉnh mật độ và kiểu support để ít sẹo mà vẫn đỡ chắc
Khi cài đặt support, mật độ support càng dày, support càng chắc nhưng càng bám nhiều vào mô hình và càng khó gỡ. Hãy dùng mật độ support vừa phải cho phần lớn mô hình, và chỉ tăng mật độ ở lớp tiếp xúc trên cùng của support (support interface) để mặt đỡ phẳng hơn. Lớp interface dày và mịn sẽ đỡ phần nhô đều hơn, trong khi phần thân support thưa vẫn gỡ dễ.
Kiểu support cũng ảnh hưởng tới sẹo: support dạng lưới tiếp xúc đều nhưng nhiều điểm bám, support dạng đường thẳng (lines) hoặc zigzag tiếp xúc ít hơn và gỡ dễ hơn trên một số mô hình. Hãy thử đổi kiểu support trên mẫu test và so sánh sẹo sau khi gỡ. Ngoài ra, hãy bật support chỉ ở những chỗ thật sự cần, như phần nhô góc lớn và cầu nối dài, thay vì bật support cho toàn bộ mô hình, vì support thừa chỉ thêm sẹo và tốn nhựa.
5. Tốc độ in support và nhiệt độ có ảnh hưởng tới việc gỡ support không?
Khi cài đặt support, tốc độ in support nhanh hơn một chút so với mô hình thường giúp support ít bám chặt hơn, vì nhựa support nguội nhanh và ít thời gian bám vào lớp mô hình. Nhưng nhanh quá lại làm support yếu, dễ đổ giữa chừng và không đỡ được phần nhô. Hãy đặt tốc độ support ở mức vừa phải, nhanh hơn mô hình một chút nhưng vẫn đủ chắc, và in thử để kiểm tra.
Nhiệt độ cũng vậy: nhiệt quá cao làm nhựa support và nhựa mô hình bám chặt hơn, gỡ khó hơn. Hãy giữ nhiệt độ đúng khoảng của loại nhựa đang dùng — với PLA, đầu phun khoảng 200–220°C; với PETG, khoảng 230–250°C, chi tiết hơn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D. Đừng tăng nhiệt chỉ để support chắc hơn, vì sẹo sau khi gỡ sẽ nặng hơn.
6. Sau khi gỡ support: xử lý sẹo thế nào cho đẹp?
Dù đã cài đặt support tốt, một ít sẹo vẫn có thể còn lại, nhất là ở những vị trí support bám chặt. Hãy gỡ support cẩn thận bằng kìm cắt, dao tỉa và gỡ nhẹ tay theo từng mảng nhỏ thay vì bẻ mạnh cả mảng lớn, vì bẻ mạnh dễ làm rách cả phần mô hình. Sau khi gỡ, chà nhám nhẹ chỗ sẹo từ nhám thô tới nhám mịn cho tới khi bề mặt đều lại.
Cách hậu xử lý sau khi gỡ support chi tiết có trong bài Hậu xử lý mô hình in 3D: gỡ support, chà nhám và sơn cho đẹp trên Xetabon3D. Cách in phần nhô và cầu nối đẹp, ít cần support, có trong bài In 3D phần nhô và cầu nối (overhang, bridging) sao cho đẹp, ít support trên Xetabon3D. Bạn cũng có thể xem thêm các vật tư bàn in và bảo quản tại Xetabon3D khi cần dụng cụ cắt tỉa support hay tấm in mới.
7. Câu hỏi thường gặp
Support cây có luôn tốt hơn support thường không?
Không hẳn. Support cây gỡ dễ và ít sẹo hơn trên mô hình nhiều chi tiết, nhưng với mô hình lớn, phẳng cần đỡ đều, support thường có thể chắc hơn. Hãy thử cả hai trên mẫu test với đúng máy và nhựa của bạn rồi mới chọn cho mô hình thật.
Z distance bao nhiêu thì gỡ dễ nhất?
Không có con số chung cho mọi máy và mọi loại nhựa, vì nó phụ thuộc vào chiều cao lớp và độ bám của nhựa. Hãy bắt đầu với khe hở bằng khoảng một chiều cao lớp rồi in thử vài mức để tìm mức gỡ nhẹ tay nhất mà phần nhô vẫn thẳng.
Support bám chặt quá, gỡ làm rách mô hình thì làm sao?
Hãy dừng lại, dùng dao tỉa cắt từng phần support nhỏ thay vì bẻ mạnh, và lần sau tăng Z distance hoặc giảm mật độ interface. Với mô hình đã rách, có thể trám và chà nhám lại chỗ rách trước khi sơn.
Có nên tắt support hoàn toàn cho mô hình đơn giản không?
Nếu mô hình không có phần nhô góc lớn hay cầu nối dài, tắt support sẽ cho bề mặt đẹp nhất và tiết kiệm nhựa nhất. Hãy in thử không support trước, chỉ bật support khi thấy phần nhô thực sự bị xệ.
Kết luận
Cài đặt support sao cho dễ gỡ, ít để lại sẹo gói gọn trong thứ tự: chọn loại support phù hợp, chỉnh Z distance vừa phải, mật độ interface đủ mịn mà thân support vẫn thưa, tốc độ và nhiệt độ hợp lý, và gỡ nhẹ tay rồi chà nhám lại chỗ sẹo. Làm đúng thứ tự này, bạn sẽ ít phải chà nhám lại sau khi gỡ support hơn hẳn. Cần dụng cụ cắt tỉa support, tấm in hay nhựa PLA, PETG? Xem vật tư bàn in tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.