
Nhựa in 3D
In ABS/ASA: vì sao cần lồng kín và cách giảm cong vênh, mùi
In ABS/ASA: vì sao cần lồng kín và cách giảm cong vênh, mùi
ABS và ASA là hai loại nhựa kỹ thuật bền, chịu nhiệt và chịu va đập tốt hơn PLA, nên thường dùng cho đồ dùng thật, linh kiện ngoài trời và chi tiết chịu lực. Nhưng ABS/ASA cũng khó in hơn PLA và PETG: dễ cong vênh, dễ tách lớp và có mùi khi in. Bài viết này hướng dẫn cách in ABS/ASA: vì sao cần lồng kín, cách giảm cong vênh và cách giảm mùi khi in.
1. In ABS/ASA khác PLA và PETG ở điểm gì?
ABS và ASA co ngót nhiều hơn PLA và PETG khi nguội, nên các lớp in dễ co lại không đều và kéo mép mô hình cong lên khỏi bàn in. ABS và ASA cũng cần nhiệt độ đầu phun và bàn in cao hơn, và nhạy cảm hơn với gió lùa và thay đổi nhiệt độ xung quanh trong lúc in. Chỉ một luồng gió lạnh thổi ngang bàn in cũng có thể làm một góc mô hình ABS cong lên và tách khỏi bàn.
ASA có ưu điểm hơn ABS ở khả năng chịu tia UV và thời tiết ngoài trời, nên ASA thường được chọn cho chi tiết dùng ngoài trời, trong khi ABS phổ biến hơn cho đồ dùng trong nhà. Cả hai đều cần cùng một cách xử lý về lồng kín và chống cong vênh, nên bài viết này trình bày chung cho ABS/ASA. Bài viết này trình bày ABS/ASA dưới dạng kiến thức chung về vật liệu, không khẳng định shop đang bán nhựa ABS hay ASA.
2. Vì sao in ABS/ASA cần lồng kín?
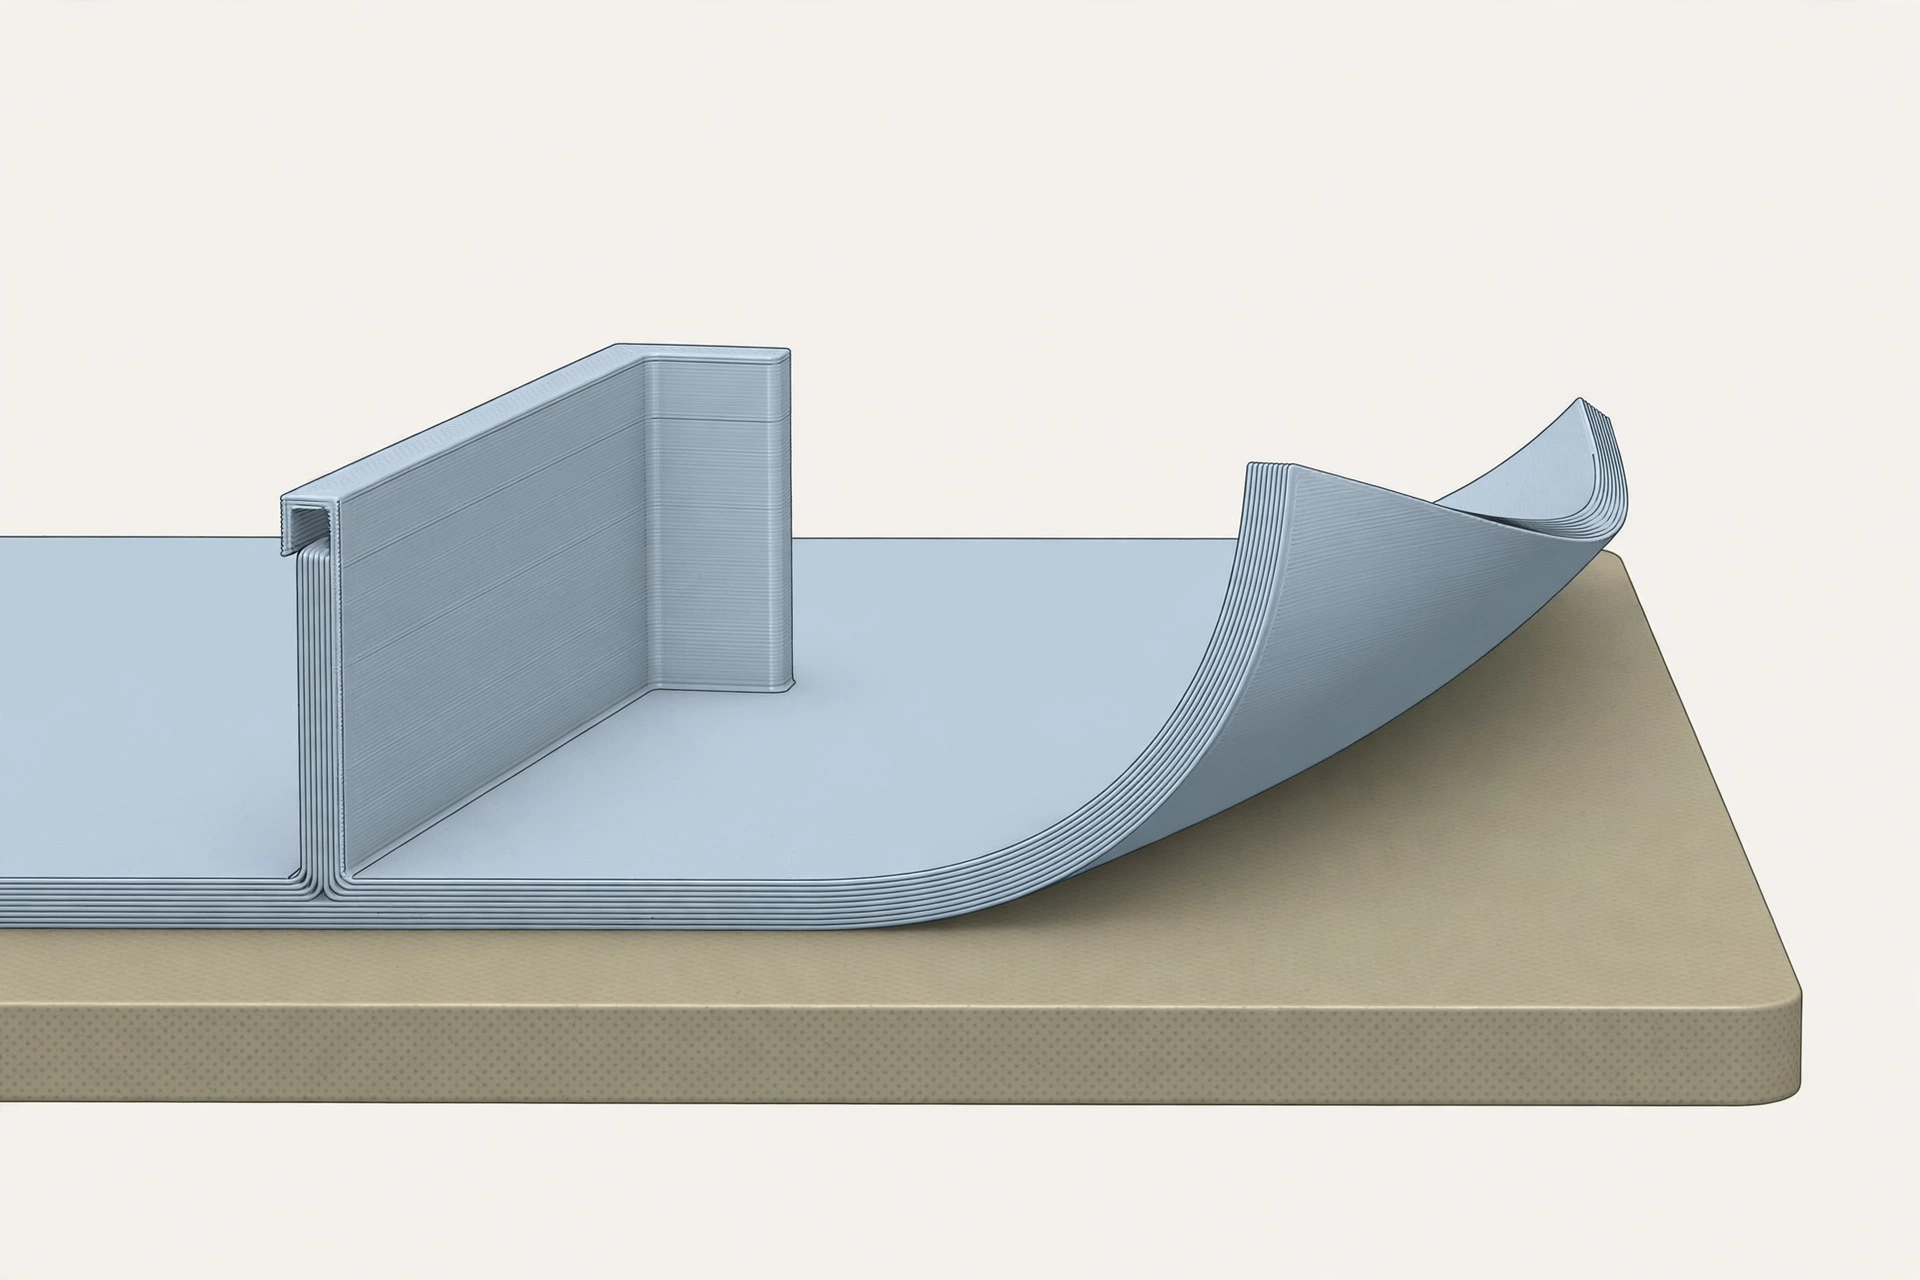
Lồng kín, hay enclosure, là vỏ bao quanh máy in để giữ nhiệt độ xung quanh bản in ổn định và ngăn gió lùa. Với ABS/ASA, lồng kín là yếu tố quan trọng nhất để chống cong vênh, vì nó giữ cho các lớp in nguội từ từ và đều nhau, thay vì lớp dưới nguội nhanh trong khi lớp trên còn nóng. Khi nhiệt độ xung quanh ổn định, ABS/ASA co ngót đều hơn và ít kéo mép lên khỏi bàn in.
Lồng kín còn giúp giảm mùi và hạt nhựa phát tán ra phòng khi in ABS/ASA, vì không khí trong lồng được giữ lại thay vì tỏa thẳng ra ngoài. Nếu máy của bạn chưa có lồng kín, hãy dùng lồng kín của nhà sản xuất máy hoặc lồng kín tương thích, và đừng mở lồng giữa chừng khi đang in ABS/ASA, vì nhiệt độ tụt đột ngột sẽ làm mô hình cong vênh ngay lập tức. Sau khi in xong, hãy để mô hình nguội dần trong lồng trước khi lấy ra.
3. Cách giảm cong vênh khi in ABS/ASA: bàn in, brim và raft
Ngoài lồng kín, bàn in sạch và bám tốt là bước thứ hai để giảm cong vênh khi in ABS/ASA. Hãy vệ sinh bàn in trước mỗi lần in ABS/ASA, kiểm tra lớp đầu tiên bám đều và dùng keo dán bàn in hoặc tấm in phù hợp nếu bàn in trơn. Cách chọn và vệ sinh tấm in có trong bài Tấm in PEI: Cách chọn và vệ sinh để bám dính tốt, dễ lấy mẫu trên Xetabon3D.
Với mô hình ABS/ASA có đế hẹp hoặc góc nhọn, hãy bật brim — vành nhựa mỏng quanh chân mô hình — để tăng diện tích bám bàn và giữ mép không cong lên. Với mô hình lớn hoặc đế khó bám, raft — lớp đế nhựa dưới toàn bộ mô hình — có thể chắc hơn nhưng tốn nhựa và cần gỡ sau khi in. Hãy thử brim trước, chỉ dùng raft khi brim vẫn không giữ được mép. Cách căn chỉnh lớp đầu tiên cho bám tốt có trong bài Căn chỉnh lớp in đầu tiên sao cho đẹp và bám chắc trên Xetabon3D.
4. Nhiệt độ và tốc độ in cho ABS/ASA
Nhiệt độ in ABS/ASA phụ thuộc vào từng loại nhựa và hướng dẫn của nhà sản xuất ghi trên bao bì cuộn nhựa, nên không có một con số chung cho mọi loại ABS/ASA. Nguyên tắc chung: nhiệt quá thấp làm các lớp ABS/ASA bám kém và dễ tách lớp; nhiệt quá cao làm nhựa chảy quá lỏng và chi tiết mất nét. Hãy bắt đầu từ mức giữa trong khoảng nhà sản xuất khuyến nghị, in tháp nhiệt độ và chọn mức cho bề mặt đẹp nhất mà các lớp bám chắc. Tham khảo thêm hướng dẫn in ABS của Simplify3D về nhiệt độ bàn in, lồng kín và cách giảm cong vênh.
Về tốc độ, hãy in ABS/ASA chậm hơn PLA một chút, nhất là với mô hình lớn, để các lớp có thời gian bám vào nhau trong lồng kín trước khi lớp tiếp theo đè lên. Đừng bật quạt làm mát mạnh cho ABS/ASA như khi in PLA, vì gió lạnh là nguyên nhân trực tiếp gây cong vênh và tách lớp. Hãy để quạt ở mức thấp theo hướng dẫn của nhà sản xuất nhựa hoặc tắt quạt cho các lớp đầu tiên.
5. Cách giảm mùi khi in ABS/ASA
ABS/ASA khi in có mùi rõ hơn PLA và PETG, nên cần in ở nơi thoáng khí và có biện pháp giảm mùi. Lồng kín giúp giữ mùi lại trong lúc in, nhưng sau khi in xong, hãy mở lồng ở nơi thoáng và để mùi thoát ra ngoài thay vì mở ngay trong phòng kín. Một số máy có bộ lọc than hoạt tính trong lồng kín để giảm mùi, hãy kiểm tra và thay bộ lọc theo hướng dẫn của nhà sản xuất máy khi bộ lọc đã cũ.
Ngoài ra, hãy tránh ngồi sát máy trong suốt thời gian in ABS/ASA dài, và ưu tiên in ABS/ASA ở phòng riêng hoặc khu vực có thông gió tốt. Đừng in ABS/ASA qua đêm trong phòng ngủ kín. Nếu mùi vẫn nặng dù đã có lồng kín và bộ lọc, hãy kiểm tra lồng có kín thật không và nhiệt độ có đang quá cao không, vì nhiệt quá cao làm nhựa bốc mùi nhiều hơn.
6. Khi nào ABS/ASA vẫn cong vênh dù đã có lồng kín?
Nếu đã có lồng kín, bàn in sạch và brim mà ABS/ASA vẫn cong vênh, hãy kiểm tra các nguyên nhân khác: nhựa ABS/ASA bị ẩm, nhiệt độ bàn in chưa đủ, lớp đầu tiên chưa bám đều, hoặc mô hình quá lớn so với khả năng giữ nhiệt của lồng. Nhựa ẩm làm các lớp bám kém và dễ tách, nên hãy bảo quản ABS/ASA trong hộp kín có hạt hút ẩm và sấy theo hướng dẫn của nhà sản xuất nhựa khi thấy dấu hiệu ẩm. Cách bảo quản nhựa chi tiết có trong bài Bảo quản filament không bị ẩm: cách giữ nhựa in 3D khô, in đẹp trên Xetabon3D.
Với mô hình ABS/ASA lớn, hãy chia nhỏ mô hình ra in rời rồi dán ghép thay vì cố in nguyên khối, vì mô hình càng lớn càng dễ cong vênh. Cách chia mô hình lớn có trong bài In mô hình lớn: chia nhỏ, in rời rồi dán ghép sao cho chắc, ít lộ đường nối trên Xetabon3D. Bạn cũng có thể xem thêm các vật tư bàn in và bảo quản tại Xetabon3D khi cần tấm in, keo dán bàn hay hộp bảo quản nhựa.
7. Câu hỏi thường gặp
Máy không có lồng kín có in được ABS không?
In được với mô hình nhỏ và ở phòng kín gió, nhưng mô hình lớn rất dễ cong vênh và tách lớp. Nếu in ABS thường xuyên, hãy đầu tư lồng kín tương thích với máy để kết quả ổn định hơn.
ABS và ASA nên chọn loại nào cho đồ ngoài trời?
ASA chịu tia UV và thời tiết tốt hơn ABS, nên ASA thường được chọn cho chi tiết dùng ngoài trời. ABS vẫn tốt cho đồ dùng trong nhà và linh kiện không phơi nắng trực tiếp.
In ABS/ASA có cần quạt làm mát không?
Không nên bật quạt mạnh như khi in PLA, vì gió lạnh gây cong vênh và tách lớp. Hãy để quạt ở mức thấp theo hướng dẫn của nhà sản xuất nhựa, hoặc tắt quạt cho các lớp đầu tiên.
ABS/ASA bị cong vênh có cứu được không?
Mô hình đã cong vênh nặng khó sửa thẳng lại hoàn toàn. Hãy in lại với lồng kín, brim và bàn in sạch, và chia nhỏ mô hình lớn ra in rời rồi dán ghép nếu cần.
Kết luận
In ABS/ASA gói gọn trong thứ tự: lồng kín giữ nhiệt ổn định, bàn in sạch và brim giữ mép, nhiệt độ theo hướng dẫn của nhà sản xuất và in tháp nhiệt độ, quạt thấp, nhựa khô, và giảm mùi bằng lồng kín, bộ lọc và phòng thoáng. Làm đúng thứ tự này, ABS/ASA sẽ ít cong vênh và ít mùi hơn hẳn. Cần tấm in, keo dán bàn, hộp bảo quản nhựa hay dụng cụ vệ sinh máy? Xem vật tư bàn in tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.