
Xử lý lỗi in 3D
Tắc đầu phun máy in 3D: 5 nguyên nhân và cách xử lý
Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý
Tắc đầu phun máy in 3D là lỗi khiến nhựa ra yếu, đứt đoạn hoặc không ra nhựa dù máy vẫn chạy bình thường. Bài viết này giúp bạn nhận biết dấu hiệu, tìm đúng nguyên nhân và xử lý từng bước, kèm cách phòng tránh để lần sau không bị tắc lại.
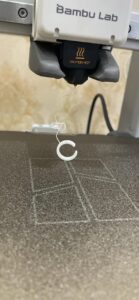
1. Dấu hiệu nhận biết đầu phun bị tắc
Đầu phun bị tắc khi đường đi của nhựa nóng chảy bị cản trở, khiến máy đùn không đủ nhựa. Bạn có thể nhận ra qua các dấu hiệu sau:
- Nhựa ra rất mảnh, đứt quãng hoặc không ra nhựa.
- Bộ phận đùn kêu “tách tách” hoặc nhựa bị trượt, mài lõm.
- Lớp in bị thiếu nhựa, lỗ chỗ, mô hình in ra xốp.
- Lớp đầu tiên không bám bàn in vì nhựa không ra đủ.
2. 5 nguyên nhân gây tắc đầu phun máy in 3D
Nhiệt độ in quá thấp
Nhựa không nóng chảy đủ sẽ đùn khó và dễ đóng cặn trong đầu phun. Mỗi loại nhựa có khoảng nhiệt độ in riêng, bạn nên xem thông số in ghi trên cuộn nhựa và điều chỉnh theo từng loại.
Nhựa bị ẩm
Nhựa hút ẩm sẽ phát ra tiếng nổ lách tách, nhựa ra xù xì, nổi bọt và dễ làm kẹt đầu phun. Đây là nguyên nhân hay bị bỏ qua, nhất là khi thời tiết nồm ẩm.
Bụi bẩn và nhựa cháy bám trong đầu phun
Nhựa để lâu trong đầu phun nóng sẽ bị carbon hóa thành cặn đen, bám vào thành lỗ phun. Bụi bám trên cuộn nhựa cũng theo nhựa vào đầu phun.
Đầu phun bị mòn hoặc không hợp với vật liệu
Đầu phun dùng lâu sẽ mòn, lỗ phun biến dạng làm nhựa ra không đều. Với nhựa có sợi gia cường hoặc nhựa có tính mài mòn, đầu phun thông thường xuống cấp nhanh hơn.
Đường dẫn nhựa có vấn đề
Ống dẫn nhựa bị mòn, gập hoặc lệch có thể làm nhựa đi vào đầu phun không đều, gây kẹt. Nếu máy của bạn dùng ống PTFE, hãy kiểm tra tình trạng ống khi gặp lỗi đùn nhựa lặp lại.
3. Cách xử lý khi đầu phun bị tắc
Lưu ý an toàn: đầu phun có thể rất nóng khi máy vừa hoạt động, không chạm tay trực tiếp. Hãy dùng kẹp hoặc găng chịu nhiệt khi thao tác.
- Dừng in và thử đùn nhựa. Nâng nhiệt đầu phun lên đúng nhiệt độ của loại nhựa đang dùng, rồi thử đùn nhựa bằng tay hoặc qua menu máy.
- Tăng nhiệt nhẹ nếu nhựa ra yếu. Chỉ tăng một chút và không vượt mức cho phép của nhựa.
- Kéo nguội (cold pull). Làm nóng đầu phun, đẩy nhựa vào, hạ nhiệt xuống rồi kéo nhựa ra để cuốn theo cặn bẩn bám bên trong.
- Thông bằng kim chuyên dụng. Chọn kim nhỏ hơn lỗ phun và làm nhẹ tay, đặc biệt với đầu phun 0.2mm vì lỗ rất nhỏ, dễ hỏng.
- Vệ sinh bên ngoài đầu phun. Dùng bàn chải đồng vệ sinh đầu phun để cạo cặn bám, hoặc cọ silicon lau đầu phun A1 Mini (chịu nhiệt 280°C, tái sử dụng được) để lau nhựa dính quanh đầu phun.
- Tháo ra kiểm tra hoặc thay mới nếu đã thử các bước trên mà vẫn tắc.
4. Khi nào nên thay đầu phun mới
Bạn nên thay đầu phun khi thông nhiều lần vẫn tắc lại, khi nhựa ra không đều dù đã chỉnh nhiệt, hoặc khi đầu phun đã dùng lâu với vật liệu có tính mài mòn. Chọn đúng dòng máy trước khi mua:
- Máy Bambu Lab A1/A1 Mini: đầu phun thép chịu mài mòn A1/A1 Mini, có hai cỡ 0.2mm và 0.4mm.
- Máy Bambu Lab X1/P1: đầu phun TZ 2.0 vòi thép cứng 0.4mm, thiết kế tháo rời để vệ sinh và bảo trì.
- Máy Anycubic Kobra X: đầu phun Anycubic Kobra X.
Bạn có thể xem thêm toàn bộ linh kiện và vật tư bảo dưỡng máy in 3D tại Xetabon3D.
5. Cách phòng tránh tắc đầu phun
- Giữ nhựa khô: cất cuộn nhựa trong hộp chống ẩm có hút ẩm và máy đo ẩm sau mỗi lần in.
- Dùng đúng nhiệt độ theo từng loại nhựa, không dùng một mức nhiệt cho mọi vật liệu.
- Vệ sinh đầu phun định kỳ sau khi in, đừng để nhựa thừa nguội và đóng cứng quanh đầu phun.
- Chọn nhựa chất lượng, sợi đều, ít bụi bẩn.
- Thay đầu phun khi đã mòn thay vì cố dùng tiếp.
Bạn cũng có thể tham khảo hướng dẫn bảo trì chính thức trên Bambu Lab Wiki nếu dùng máy Bambu Lab.
6. Câu hỏi thường gặp
Đầu phun bị tắc có tự hết được không?
Thường là không. Cặn và nhựa cháy trong đầu phun sẽ tích tụ thêm nếu bạn tiếp tục in, nên cần xử lý sớm.
Có nên dùng kim thông đầu phun thường xuyên không?
Không nên lạm dụng. Kim đưa sai cách có thể làm biến dạng lỗ phun, nhất là đầu phun 0.2mm. Hãy ưu tiên kéo nguội và vệ sinh nhẹ nhàng trước.
Bao lâu nên vệ sinh đầu phun một lần?
Bạn nên lau sạch bên ngoài đầu phun sau mỗi lần in, và kiểm tra kỹ hơn khi thấy nhựa ra không đều. Tần suất cụ thể tùy vào loại nhựa và mức độ sử dụng.
Nhựa ẩm có thật sự làm tắc đầu phun không?
Có. Nhựa ẩm khi gặp nhiệt sẽ sinh bọt hơi nước, làm nhựa ra không ổn định và dễ gây kẹt. Bảo quản nhựa khô là cách phòng tránh hiệu quả.
Kết luận
Hầu hết trường hợp tắc đầu phun đều xử lý được nếu bạn tìm đúng nguyên nhân: nhiệt độ, nhựa ẩm, cặn bẩn hay đầu phun đã mòn. Giữ nhựa khô, vệ sinh đều và thay đầu phun đúng lúc sẽ giúp máy in chạy ổn định lâu dài.
Cần chọn đúng đầu phun hoặc dụng cụ vệ sinh cho máy của bạn? Xem sản phẩm tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn.