
Xử lý lỗi in 3D
In 3D phần nhô và cầu nối (overhang, bridging) sao cho đẹp, ít support
In 3D phần nhô và cầu nối (overhang, bridging) sao cho đẹp, ít support
Phần nhô và cầu nối là hai thử thách quen thuộc khi in 3D: phần nhô là bề mặt nghiêng ra ngoài không có gì đỡ bên dưới, cầu nối là đoạn nhựa phải bắc ngang qua khoảng trống giữa hai điểm tựa. Nếu in không đúng cách, phần nhô sẽ bị xệ, sần sùi, còn cầu nối sẽ võng xuống hoặc đứt giữa chừng. Bài viết này giúp bạn hiểu vì sao in 3D phần nhô overhang hay bị hỏng, cách chỉnh thông số và thiết kế để in đẹp hơn mà không phải lúc nào cũng dựa vào support.
1. In 3D phần nhô overhang và cầu nối là gì?
Khi máy in đùn một lớp mới, lớp đó cần có lớp bên dưới đỡ một phần. Phần nhô (overhang) là phần mà mỗi lớp mới nhô ra ngoài so với lớp dưới, như mái hiên, cằm của tượng hay mép trên của một hốc. Góc nhô càng lớn, phần nhựa mới càng ít điểm tựa và càng dễ xệ xuống trước khi nguội cứng. Cầu nối (bridging) là trường hợp đặc biệt hơn: một đoạn nhựa phải bắc ngang qua khoảng trống, chỉ tựa vào hai đầu, giống như một cây cầu nhỏ.
Phân biệt nhanh: phần nhô vẫn có một phần lớp dưới đỡ, chỉ là ít dần khi góc tăng; cầu nối hoàn toàn không có gì đỡ ở giữa, nên chỉ thành công khi nhựa đủ nguội nhanh và đủ căng để giữ thẳng. Hiểu đúng hai khái niệm này giúp bạn chọn đúng cách xử lý: in 3D phần nhô overhang cần làm mát tốt và góc hợp lý, cầu nối cần tốc độ, làm mát và độ căng của sợi nhựa phù hợp.
2. Vì sao in 3D phần nhô overhang hay bị xệ và sần?
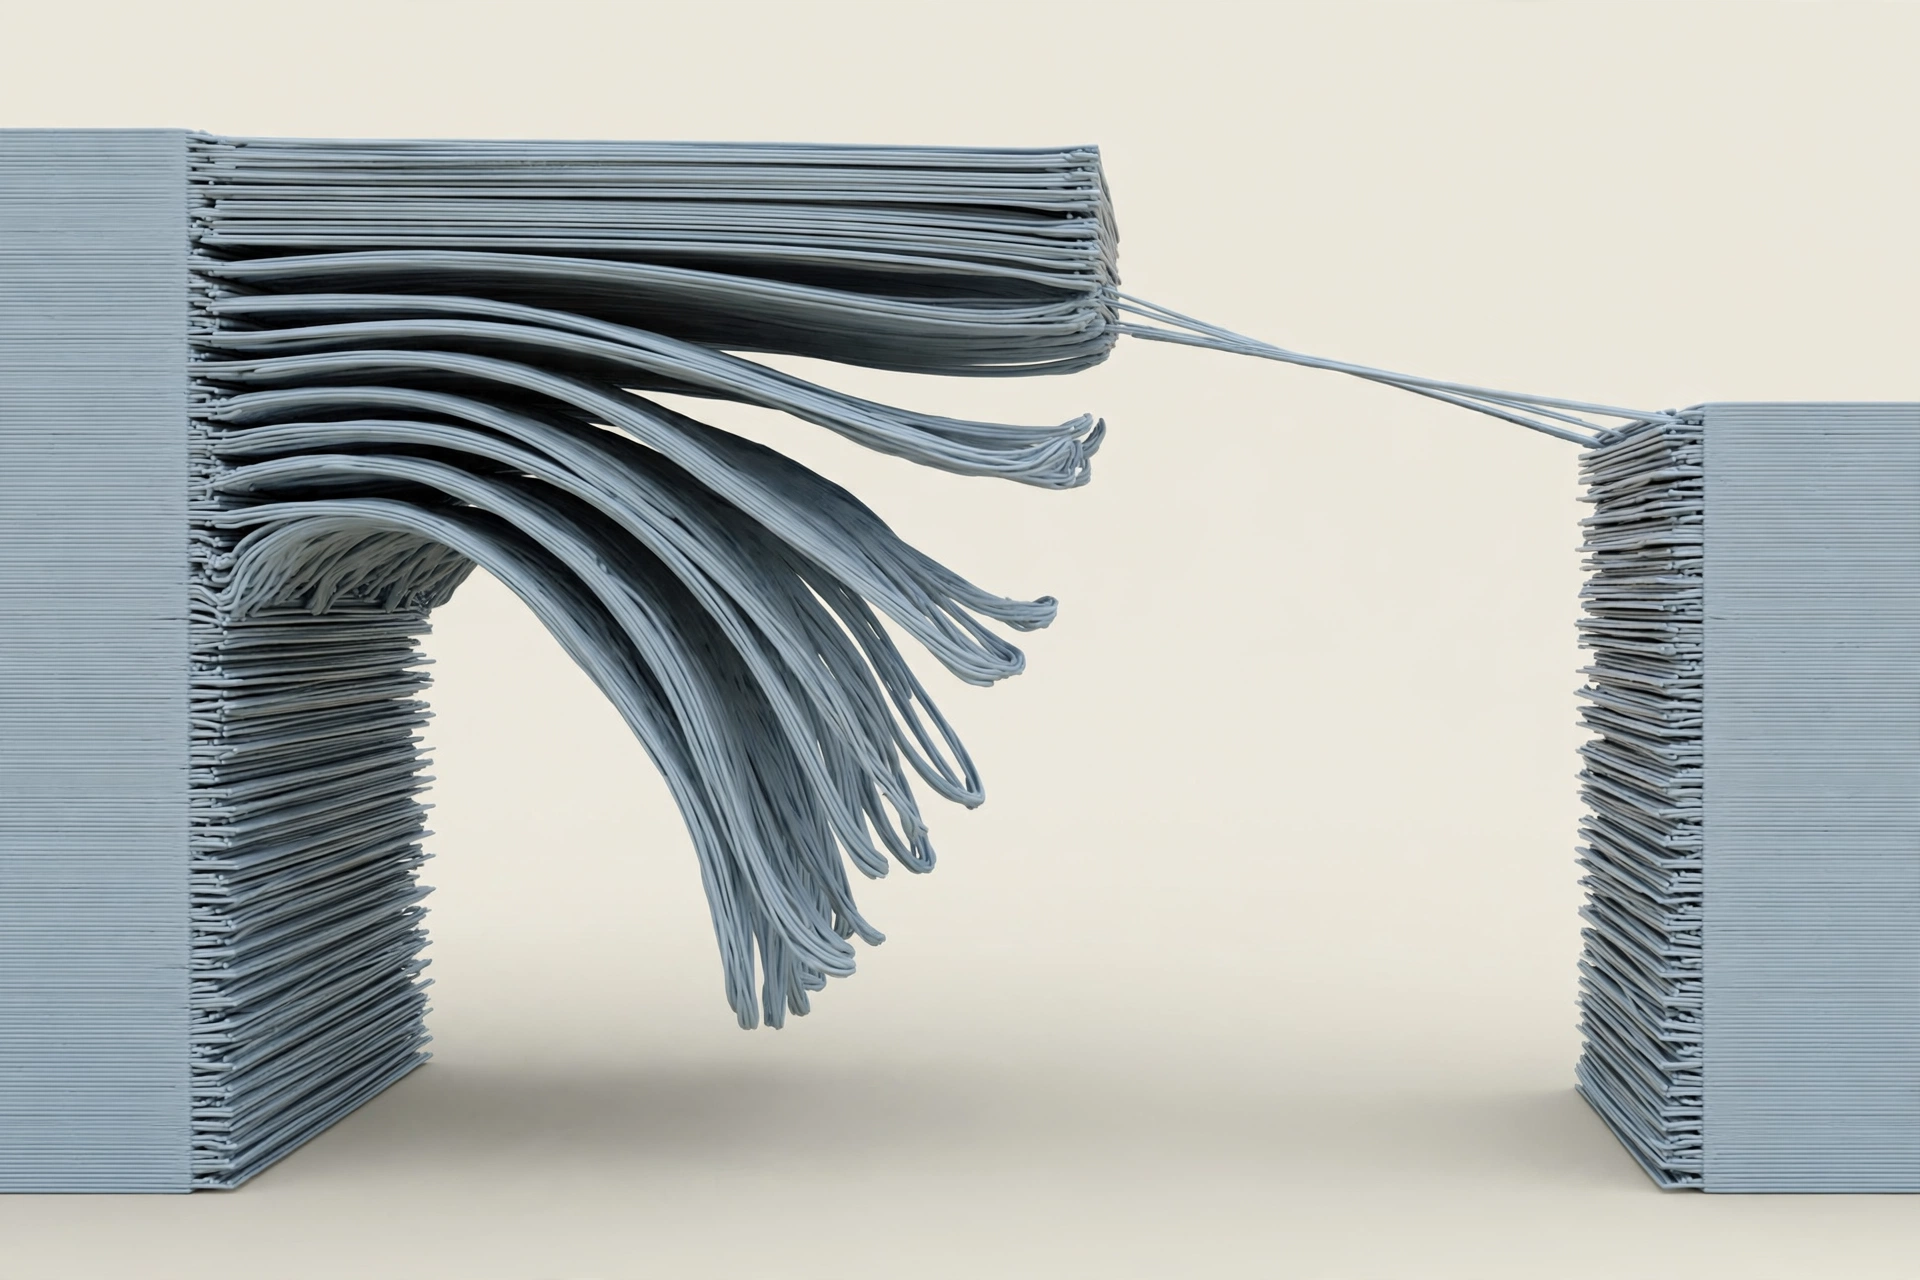
Nguyên nhân chính khiến in 3D phần nhô overhang bị xệ là nhựa chưa kịp nguội đã bị trọng lực kéo xuống. Khi lớp mới nhô ra ngoài nhiều, phần nhựa mới chỉ bám một mép nhỏ vào lớp dưới, phần còn lại lơ lửng trong không khí và võng xuống trước khi cứng lại. Nhiệt độ đầu phun quá cao làm nhựa lỏng lâu hơn, càng dễ xệ; quạt làm mát quá yếu làm nhựa nguội chậm, cũng làm phần nhô xấu đi.
Một nguyên nhân khác khi in 3D phần nhô overhang là tốc độ in quá nhanh, làm lớp nhựa mới chưa kịp bám đã bị kéo đi, hoặc chiều cao lớp quá lớn làm mỗi lớp nhô ra một bước dài, khó bám hơn lớp mỏng. Hãy quan sát kỹ phần nhô bị hỏng của bạn: xệ đều xuống dưới thường do làm mát và nhiệt độ; sần, rỗ ở mặt dưới phần nhô thường do lớp quá dày hoặc tốc độ chưa hợp.
3. Cách cải thiện 1: làm mát và nhiệt độ cho phần nhô
Bước đầu tiên khi xử lý in 3D phần nhô overhang là tăng hiệu quả làm mát ở đúng vị trí cần. Hãy kiểm tra quạt làm mát của đầu phun có thổi đúng vào lớp vừa in không, và quạt có đang chạy đủ mạnh ở các lớp có phần nhô không. Với PLA, làm mát tốt giúp lớp nhựa mới cứng nhanh và giữ được hình dạng nhô ra; với PETG, quạt nên ở mức vừa phải, vì PETG cần thời gian bám lớp, làm mát quá mạnh có thể làm các lớp bám kém hơn.
Về nhiệt độ, hãy thử giảm nhiệt độ đầu phun từng 5°C một và in thử mẫu in 3D phần nhô overhang, vì nhựa nguội nhanh hơn sẽ ít xệ hơn. Với PLA, đầu phun khoảng 200–220°C; với PETG, khoảng 230–250°C là khoảng khởi điểm an toàn, chi tiết hơn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D. Luôn đối chiếu với thông số nhà sản xuất ghi trên bao bì cuộn nhựa và in thử, vì mỗi loại nhựa, mỗi màu nhựa có thể lệch vài độ.
4. Cách cải thiện 2: chỉnh tốc độ, chiều cao lớp và hướng in
Tốc độ in chậm hơn ở in 3D phần nhô overhang giúp lớp nhựa mới có thời gian bám vào lớp dưới trước khi đầu phun di chuyển đi, giảm xệ rõ rệt. Trong slicer như Bambu Studio hay OrcaSlicer, bạn có thể đặt riêng tốc độ cho phần nhô và cầu nối mà không làm chậm toàn bộ bản in. Chiều cao lớp mỏng hơn cũng giúp phần nhô đẹp hơn, vì mỗi lớp nhô ra một bước nhỏ hơn, bám tốt hơn lớp dày.
Hướng in cũng quan trọng không kém. Hãy thử xoay mô hình trong slicer để phần nhô có góc nhỏ hơn so với phương thẳng đứng, hoặc để phần nhô nằm ở hướng mà quạt làm mát thổi tới tốt nhất. Đôi khi chỉ cần xoay mô hình 90 độ, phần nhô khó nhất đã trở thành phần dễ in, mà không cần chỉnh thêm thông số nào. Đây là mẹo đơn giản nhưng người mới hay bỏ qua khi in 3D phần nhô overhang.
5. Cách in cầu nối (bridging) thẳng và không bị võng
Cầu nối cần một chiến lược riêng: nhựa phải được đùn nhanh, căng và nguội nhanh để giữ thẳng qua khoảng trống. Hãy kiểm tra trong slicer xem đã bật cài đặt riêng cho cầu nối chưa, vì nhiều slicer có chế độ cầu nối riêng với tốc độ và lưu lượng nhựa khác lớp thường. Tốc độ cầu nối nhanh hơn giúp sợi nhựa căng qua khoảng trống thay vì võng xuống, nhưng nhanh quá lại làm sợi nhựa đứt hoặc không bám vào hai đầu.
Với cầu nối ngắn, thường chỉ vài centimet, nhựa khô và làm mát tốt đã đủ để cầu thẳng. Với cầu nối dài, hãy cân nhắc thiết kế lại: thêm một trụ đỡ tạm, chia cầu thành nhiều đoạn ngắn, hoặc dùng support cho đoạn cầu đó thay vì cố in cầu dài không đỡ. Cầu nối dài không support không phải lúc nào cũng cần chứng minh — một support đặt đúng chỗ sẽ cho bề mặt đẹp hơn nhiều so với cầu võng rồi phải chà nhám lại.
6. Khi nào nên dùng support cho phần nhô và cầu nối?
Support không phải là thất bại, mà là công cụ cho in 3D phần nhô overhang và cầu nối vượt quá khả năng in không đỡ của máy và nhựa bạn đang dùng. Hãy dùng support khi góc nhô quá lớn, phần nhô là bề mặt quan trọng cần đẹp, hoặc cầu nối quá dài và không có cách nào thiết kế lại. Support dạng cây (tree support) trong các slicer hiện đại thường dễ gỡ và ít để lại dấu hơn support dạng lưới cũ, đặc biệt với mô hình có nhiều chi tiết.
Để support dễ gỡ và ít làm xấu bề mặt, hãy kiểm tra khoảng cách giữa support và mô hình trong slicer, và chọn loại support phù hợp với từng vị trí. Sau khi in xong, gỡ support cẩn thận và chà nhám nhẹ phần tiếp xúc để bề mặt mịn lại. Cách hậu xử lý mô hình sau khi gỡ support có trong bài Hậu xử lý mô hình in 3D: chà nhám, sơn và hoàn thiện bề mặt trên Xetabon3D, và bạn có thể xem thêm các vật tư bàn in và bảo quản tại Xetabon3D khi cần dụng cụ cắt tỉa support. Khi gặp lỗi in 3D phần nhô overhang khó xác định nguyên nhân, bạn có thể đối chiếu thêm với hướng dẫn xử lý lỗi in của Simplify3D, trong đó có mục riêng về cầu nối bị võng.
7. Câu hỏi thường gặp
Phần nhô góc bao nhiêu thì cần support?
Không có con số chung cho mọi máy và mọi loại nhựa, vì khả năng in nhô phụ thuộc vào làm mát, nhiệt độ và loại nhựa. Hãy in thử mẫu test góc nhô với đúng máy và cuộn nhựa của bạn, rồi ghi lại góc lớn nhất mà máy bạn in đẹp không cần support để dùng cho các lần sau.
Cầu nối dài bao nhiêu thì in được không cần support?
Cũng không có con số chung. Cầu nối ngắn, nhựa khô và làm mát tốt thường in được, còn cầu dài cần support hoặc thiết kế lại. Hãy in thử cầu test với nhiều độ dài khác nhau trước khi in mô hình thật có cầu dài.
PETG có in phần nhô khó hơn PLA không?
Thường là có, vì PETG cần nhiệt cao hơn và làm mát vừa phải, nên in 3D phần nhô overhang bằng PETG dễ xệ hơn PLA nếu chỉnh giống hệt profile PLA. Hãy chỉnh riêng nhiệt độ và làm mát cho PETG, đừng dùng chung một profile cho cả hai loại nhựa.
Support để lại dấu trên bề mặt thì xử lý thế nào?
Hãy gỡ support cẩn thận, dùng dao tỉa phần thừa rồi chà nhám nhẹ từ nhám thô tới nhám mịn. Với dấu sâu, có thể trám nhẹ rồi chà nhám lại trước khi sơn để bề mặt đều màu.
Kết luận
In 3D phần nhô overhang và cầu nối đẹp gói gọn trong thứ tự: làm mát đúng chỗ, nhiệt độ vừa phải, tốc độ và chiều cao lớp hợp lý, xoay hướng in có lợi, và dùng support đúng lúc thay vì cố in không đỡ. Làm đúng thứ tự này khi in 3D phần nhô overhang, bạn sẽ ít phải chà nhám lại phần nhô và cầu nối hơn hẳn. Cần nhựa PLA, PETG hay dụng cụ cắt tỉa support? Xem vật tư bàn in tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn loại nhựa và phụ kiện phù hợp với máy của bạn.