
Nhựa in 3D
In 3D bằng nhựa PETG: bền, chịu nhiệt và những lưu ý khi in
In 3D bằng nhựa PETG: bền, chịu nhiệt và những lưu ý khi in
In 3D bằng nhựa PETG là lựa chọn của nhiều người in khi cần mô hình bền hơn PLA, chịu nhiệt tốt hơn và chịu va đập tốt hơn, mà vẫn dễ in hơn ABS. Nhiều người in chuyển từ PLA sang PETG mà giữ nguyên thông số cũ, rồi gặp tơ nhựa, bong bàn in hoặc bề mặt xấu. Bài viết này giúp bạn hiểu nhựa PETG là gì, in PETG khác PLA thế nào, và chỉnh thông số ra sao để in PETG đẹp ngay từ lần đầu.
1. Nhựa PETG là gì, khác PLA ở điểm nào?
Nhựa PETG là loại nhựa in 3D bền, dẻo hơn PLA, chịu nhiệt tốt hơn PLA và chịu va đập tốt hơn PLA, nên hợp để in mô hình dùng ngoài trời, chi tiết máy, hộp đựng đồ và mô hình cần chịu lực. In 3D bằng nhựa PETG khác PLA ở chỗ PETG cần nhiệt độ đầu phun cao hơn, bàn in nóng hơn, và dễ tơ nhựa hơn PLA, nhưng PETG ít giòn hơn PLA và ít cong vênh hơn ABS.
So với PLA, PETG bền hơn và chịu nhiệt tốt hơn, nhưng bề mặt in PETG thường không mịn bằng PLA, và PETG dễ bám chặt vào bàn in hơn, nên cần cẩn thận khi lấy mẫu. Cách so sánh chi tiết có trong bài PLA và PETG nên chọn loại nào cho từng nhu cầu in? trên Xetabon3D. Bạn có thể xem thêm nhựa PETG tại Xetabon3D trong mục nhựa in 3D khi cần mua nhựa PETG.
2. Nhiệt độ in PETG bao nhiêu là chuẩn?
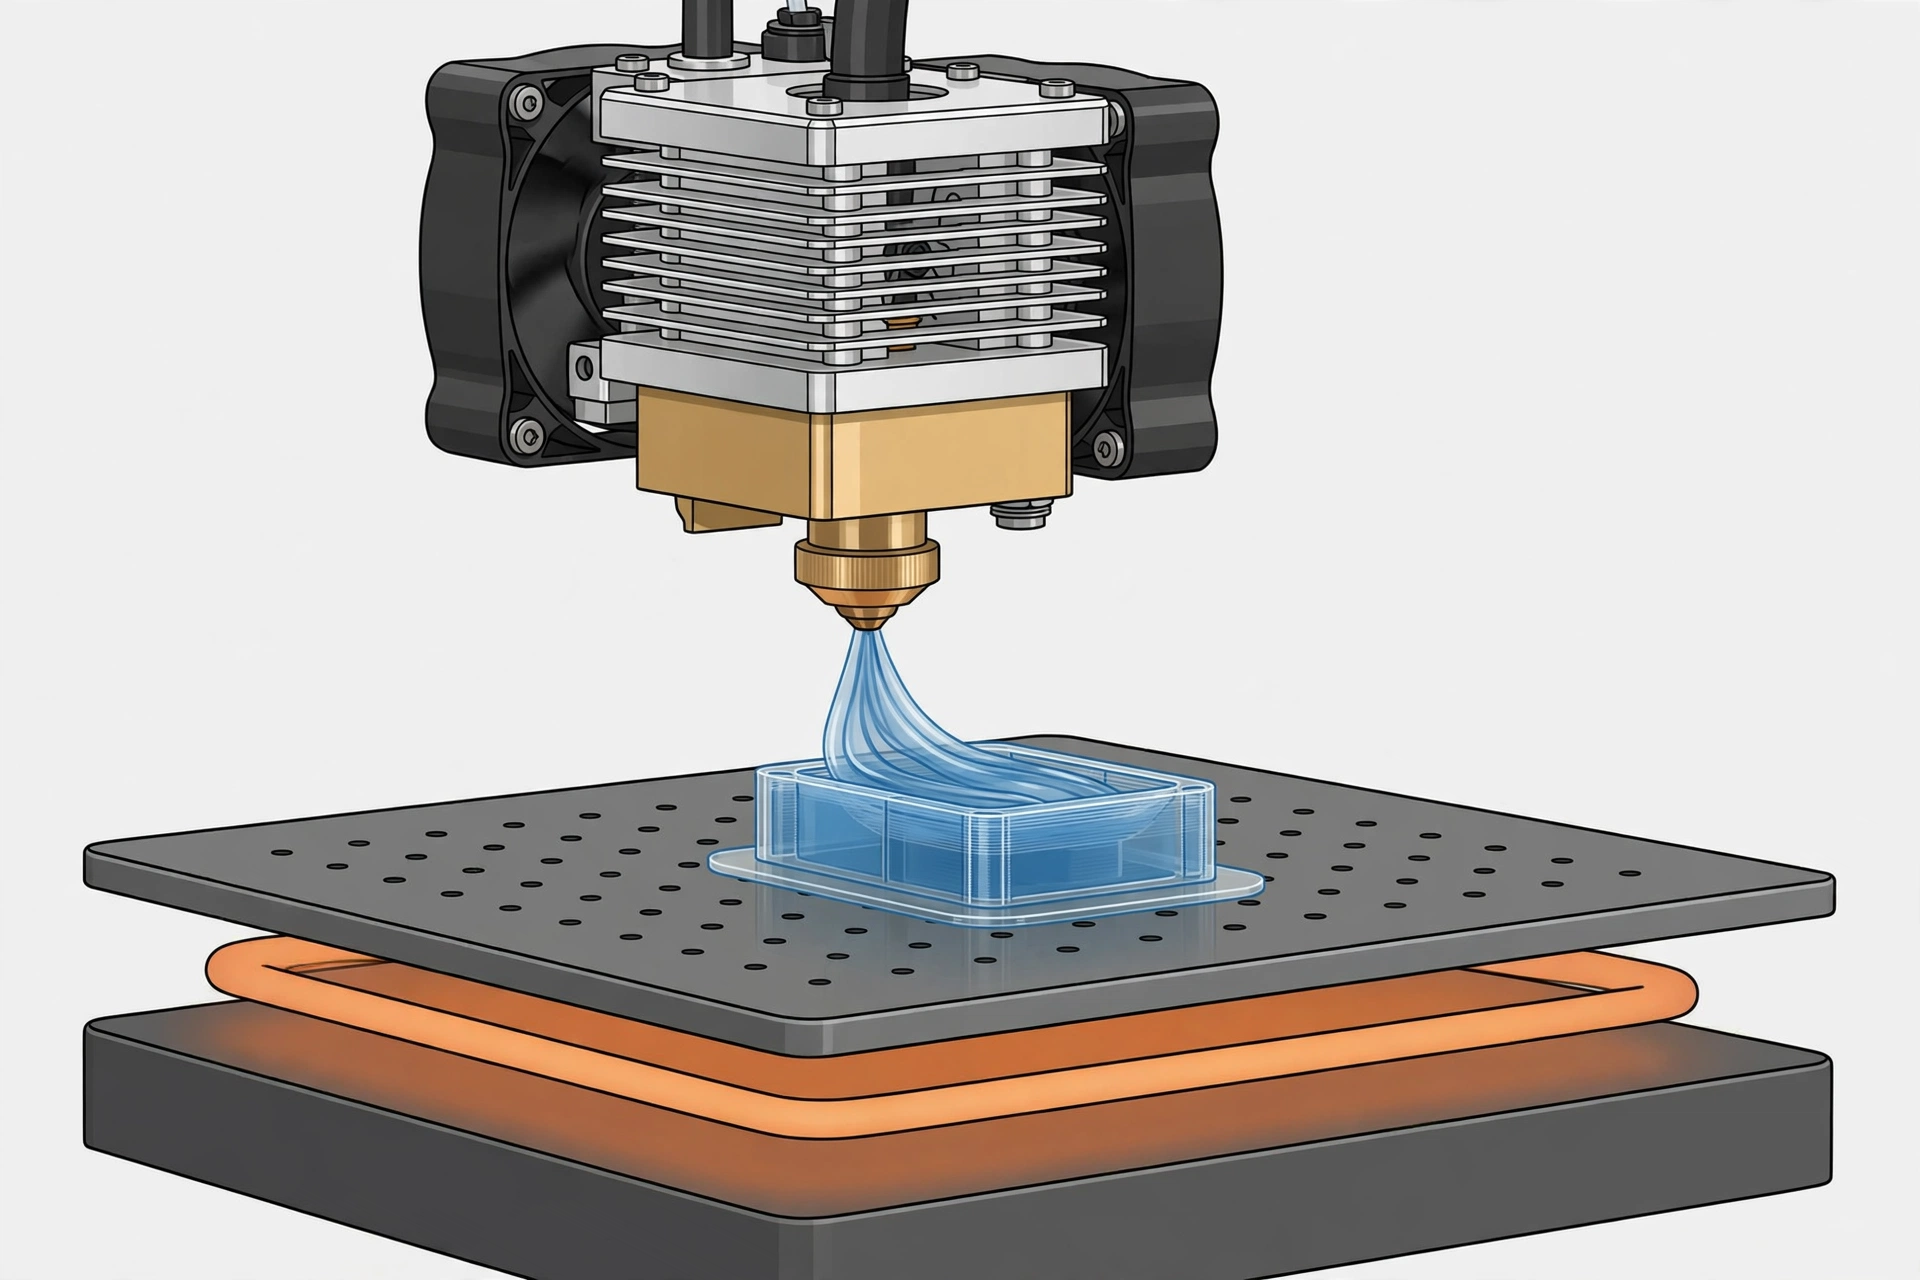
Nhiệt độ in PETG chuẩn là đầu phun khoảng 230–250°C và bàn in khoảng 70–80°C, cao hơn PLA khá nhiều, vì PETG cần nhiệt cao mới chảy đều. In 3D bằng nhựa PETG với nhiệt độ quá thấp làm nhựa đùn không đều, lớp in không bám nhau và mô hình dễ tách lớp. Nhiệt độ quá cao làm PETG tơ nhựa nhiều hơn và bề mặt xấu hơn.
Hãy bắt đầu với đầu phun 240°C và bàn in 75°C, rồi in thử mô hình test nhỏ để kiểm tra, vì mỗi hãng nhựa PETG có thể lệch vài độ. Cách tra bảng nhiệt độ chuẩn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D. Hãy in thử với đúng cuộn nhựa đang dùng, vì mỗi hãng, mỗi màu nhựa có thể lệch vài độ.
Bạn có thể đối chiếu thêm với hướng dẫn in 3D bằng nhựa PETG của Simplify3D, trong đó cũng ghi đầu phun PETG khoảng 230–250°C.
3. In PETG bị tơ nhựa, bong bàn in: xử lý thế nào?
In PETG bị tơ nhựa là lỗi thường gặp nhất, vì PETG chảy loãng hơn PLA và dễ kéo sợi khi đầu phun di chuyển. Hãy tăng retraction lên một chút, giảm nhiệt độ đầu phun xuống 5°C mỗi lần, và tăng tốc độ di chuyển không in lên, để giảm tơ nhựa. Cách cài đặt retraction có trong bài Cài đặt retraction chống tơ nhựa: chỉnh khoảng rút và tốc độ rút cho sạch bản in trên Xetabon3D.
In PETG bị bong bàn in ít gặp hơn PLA, vì PETG bám bàn mạnh, nhưng nếu bàn bẩn hoặc bàn chưa đủ nóng, PETG vẫn bong. Hãy vệ sinh bàn in sạch, để bàn đủ nóng 70–80°C, và dùng brim cho mô hình có diện tích tiếp xúc nhỏ. Cách căn chỉnh lớp in đầu tiên có trong bài Căn chỉnh lớp in đầu tiên (first layer) sao cho đẹp và bám chắc trên Xetabon3D. Lưu ý: PETG bám quá chặt vào tấm in kính hoặc tấm PEI có thể làm khó lấy mẫu, hãy chờ bàn nguội hẳn rồi mới gỡ mẫu.
4. Cài đặt in PETG: tốc độ, quạt làm mát và retraction
Hãy in 3D bằng nhựa PETG với tốc độ vừa phải, khoảng 40–60mm/s cho người mới, đừng in quá nhanh, vì PETG cần thời gian chảy đều và bám lớp. Quạt làm mát cho PETG nên để vừa phải, không bật quá mạnh như PLA, vì quạt quá mạnh làm lớp PETG không bám nhau tốt và mô hình dễ tách lớp. Hãy thử quạt ở mức vừa, rồi tăng dần nếu bề mặt phần nhô xấu.
Retraction cho PETG thường cần khoảng rút lớn hơn PLA một chút, vì PETG chảy loãng hơn. Hãy in thử mẫu test tơ nhựa với vài mức retraction khác nhau, rồi chọn mức ít tơ nhất mà không làm tắc đầu phun. Cách xử lý tắc đầu phun có trong bài Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý trên Xetabon3D.
5. Bảo quản nhựa PETG: PETG có hút ẩm không?
Nhựa PETG có hút ẩm, tuy ít hơn nylon nhưng vẫn đủ để gây lỗi in nếu để lâu ngoài không khí ẩm. PETG bị ẩm in ra có bọt khí, tiếng nổ lách tách và bề mặt sần sùi. Hãy bảo quản PETG trong hộp kín có gói hút ẩm, và sấy PETG trước khi in nếu nghi ngờ nhựa đã ẩm.
Cách bảo quản filament có trong bài Bảo quản filament không bị ẩm: cách giữ nhựa in 3D khô, in đẹp trên Xetabon3D, và cách sấy filament có trong bài Sấy filament bằng máy sấy: khi nào cần, sấy bao lâu cho khô hẳn trên Xetabon3D. Bạn có thể xem thêm hộp bảo quản và gói hút ẩm tại Xetabon3D trong mục vật tư bàn in & bảo quản khi cần.
6. Sai lầm thường gặp khi in PETG lần đầu
Sai lầm thường gặp nhất khi in 3D bằng nhựa PETG là dùng thông số của PLA, làm nhựa đùn không đều và mô hình tách lớp. Sai lầm khác là bật quạt quá mạnh như khi in PLA, làm lớp PETG không bám nhau. Hãy chỉnh lại nhiệt độ, tốc độ và quạt cho PETG trước khi in mô hình thật.
Sai lầm nữa là lấy mẫu PETG khi bàn còn nóng, làm mẫu dính chặt và có thể làm hỏng tấm in. Hãy chờ bàn nguội hẳn rồi mới gỡ mẫu, và đừng cạy mạnh. Cách chọn tấm in có trong bài Tấm in PEI: Cách chọn và vệ sinh để bám dính tốt, dễ lấy mẫu trên Xetabon3D.
7. Câu hỏi thường gặp
In PETG có cần lồng kín không?
Không bắt buộc, PETG in được trong phòng thoáng, không cần lồng kín như ABS. Lồng kín giúp nhiệt độ ổn định hơn, nhưng không phải yêu cầu bắt buộc khi in PETG.
PETG có chịu được ngoài trời không?
Có, PETG chịu nhiệt và chịu tia UV tốt hơn PLA, nên hợp để in mô hình dùng ngoài trời, chi tiết máy và hộp đựng đồ. Tuy nhiên PETG vẫn không bền bằng ASA khi dùng lâu ngoài trời nắng gắt.
In PETG bị tơ nhựa nhiều phải làm sao?
Hãy tăng retraction một chút, giảm nhiệt độ đầu phun xuống 5°C mỗi lần, và tăng tốc độ di chuyển không in lên. In thử mẫu test tơ nhựa để tìm mức retraction vừa nhất.
PETG có in được trên máy in PLA không?
Được, nếu máy của bạn lên được nhiệt độ đầu phun 230–250°C và bàn in 70–80°C. Hầu hết máy in 3D phổ thông đều đủ nhiệt để in PETG, chỉ cần chỉnh lại thông số trong slicer.
Kết luận
In 3D bằng nhựa PETG xử lý theo thứ tự: hiểu PETG bền và chịu nhiệt hơn PLA nhưng cần nhiệt cao hơn, chỉnh đầu phun 230–250°C và bàn in 70–80°C, in chậm vừa phải, để quạt vừa phải, chỉnh retraction để giảm tơ nhựa, rồi in thử mô hình test nhỏ trước khi in mô hình thật. Làm đúng thứ tự này, bạn sẽ in PETG đẹp ngay từ lần đầu. Cần nhựa PETG, tấm in hay keo dán bàn? Xem nhựa in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.