
Linh kiện & bảo dưỡng
Cân bàn in thủ công và tự động: bàn phẳng, lớp đầu bám chắc, in ít lỗi
Cân bàn in thủ công và tự động: bàn phẳng, lớp đầu bám chắc, in ít lỗi
Cân bàn in thủ công và tự động là bước quan trọng nhất trước khi in, vì bàn in không phẳng làm lớp in đầu tiên chỗ bám chỗ bong, mô hình cong vênh hoặc đầu phun cào vào bàn in. Nhiều người in mới thường bỏ qua bước cân bàn, tới khi lớp đầu bong mới biết bàn chưa phẳng. Bài viết này giúp bạn hiểu cân bàn in là gì, khi nào cần cân, và làm từng bước cả cách thủ công lẫn cách tự động để bàn luôn phẳng.
1. Cân bàn in là gì, vì sao bàn không phẳng làm hỏng lớp in đầu tiên?
Cân bàn in là việc chỉnh cho bề mặt bàn in song song với đường di chuyển của đầu phun, để khoảng cách giữa đầu phun và bàn in đều nhau ở mọi vị trí trên bàn. Khi bàn in không phẳng, chỗ cao đầu phun cào vào bàn hoặc ép nhựa quá mỏng, chỗ thấp nhựa không bám vào bàn và bong ra giữa chừng. Cân bàn in thủ công và tự động đều nhằm mục đích này, chỉ khác nhau ở cách thực hiện.
Dấu hiệu cho thấy bàn in chưa phẳng: lớp in đầu tiên chỗ dày chỗ mỏng, sợi nhựa chỗ bám chỗ không bám, mô hình cong vênh ở góc, hoặc đầu phun cào vào bàn khi in. Nếu mô hình của bạn có những dấu hiệu này, hãy cân bàn in lại trước khi in tiếp, đừng chỉnh nhiệt độ hay tốc độ trước, vì bàn không phẳng là nguyên nhân gốc. Cách căn chỉnh lớp in đầu tiên có trong bài Căn chỉnh lớp in đầu tiên sao cho đẹp và bám chắc trên Xetabon3D.
2. Cân bàn in thủ công từng bước: dùng giấy A4 làm thước đo khoảng cách
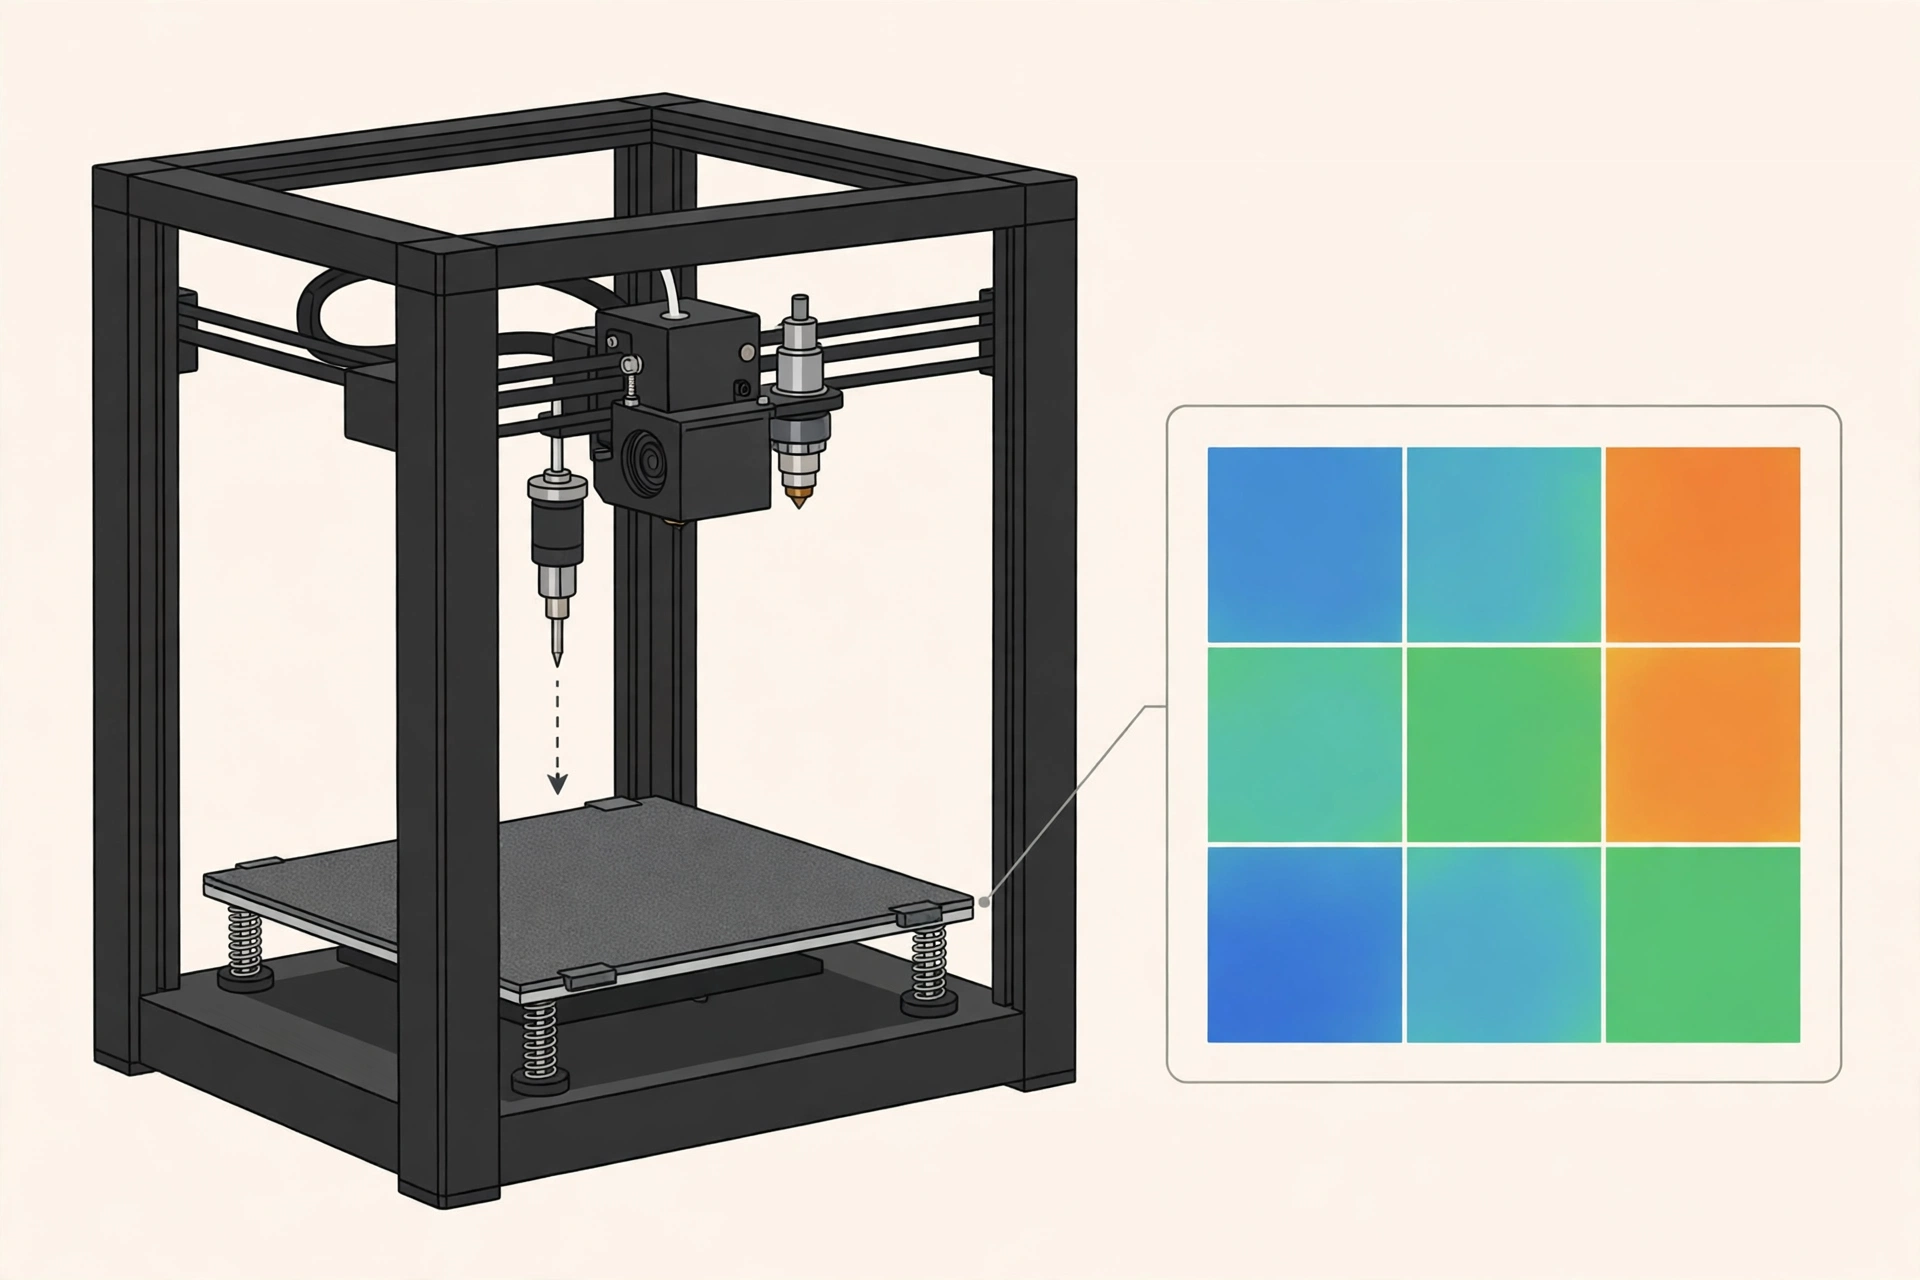
Cân bàn in thủ công là cách chỉnh bằng tay, dùng giấy A4 làm thước đo khoảng cách giữa đầu phun và bàn in. Hãy bắt đầu bằng cách làm nóng đầu phun và bàn in tới nhiệt độ in thật, vì bàn in nóng giãn nở khác bàn in nguội, cân khi nóng mới chính xác. Di chuyển đầu phun tới từng góc bàn, đặt một tờ giấy A4 giữa đầu phun và bàn, rồi vặn núm cân bàn ở góc đó cho tới khi kéo giấy thấy hơi rít, không lỏng cũng không kẹt cứng. Trong cân bàn in thủ công và tự động, bước thủ công bằng giấy A4 là nền tảng để bàn gần phẳng trước khi dùng cảm biến.
Hãy cân đủ 4 góc bàn, rồi cân lại lần hai để kiểm tra, vì vặn góc này làm góc kia thay đổi theo. Sau khi cân xong 4 góc, hãy di chuyển đầu phun ra giữa bàn và kiểm tra lại bằng giấy, rồi in thử lớp đầu để quan sát: sợi nhựa phải đều, bám chắc vào bàn, không bị ép dẹt quá mỏng cũng không bị bong. Cách vệ sinh bàn in trước khi cân có trong bài Tấm in PEI: Cách chọn và vệ sinh để bám dính tốt, dễ lấy mẫu trên Xetabon3D, vì bàn bẩn cũng làm lớp đầu không bám.
3. Cân bàn in tự động: cảm biến ABL, BLTouch và mesh bed leveling
Cân bàn in tự động là cách máy tự đo độ cao bàn bằng cảm biến, rồi tự bù trừ độ cong vênh của bàn khi in, không cần vặn núm bằng tay. Các loại cảm biến thường gặp là cảm biến tiệm cận, cảm biến BLTouch và cảm biến đo lực ở đầu phun, mỗi loại đo bằng cách khác nhau nhưng đều tạo ra bản đồ độ cao bàn, gọi là mesh bed leveling. Máy in có cảm biến tự động vẫn cần cân bàn thủ công lần đầu để bàn gần phẳng, rồi cảm biến mới bù trừ phần cong vênh còn lại.
Hãy làm theo hướng dẫn của nhà sản xuất máy để chạy cân bàn tự động, và kiểm tra bản đồ độ cao bàn sau khi đo: các điểm đo chênh nhau càng ít càng tốt, nếu chênh quá nhiều, hãy cân bàn thủ công lại trước rồi mới chạy tự động. Đừng tin hoàn toàn vào cân tự động khi bàn quá cong, vì cảm biến chỉ bù trừ được độ cong nhỏ, không sửa được bàn cong nhiều. Bạn có thể xem thêm hướng dẫn cân bàn thủ công trên Bambu Lab Wiki để đối chiếu cách kiểm tra độ phẳng bàn trước khi chạy cân tự động. Cách chọn máy in đầu tiên có trong bài Mua máy in 3D đầu tiên: chọn máy nào cho người mới bắt đầu trên Xetabon3D.
4. Khi nào cần cân bàn in lại?
Hãy cân bàn in lại khi vừa di chuyển máy, vừa thay tấm in hoặc thay đầu phun, và khi lớp in đầu tiên bắt đầu bong hoặc không đều trở lại. Với người in thường xuyên, hãy kiểm tra cân bàn mỗi tuần một lần, hoặc trước khi in mô hình quan trọng. Với người in ít, hãy kiểm tra cân bàn mỗi lần in sau thời gian dài không dùng máy. Dù chọn cân bàn in thủ công và tự động theo cách nào, hãy cân lại ngay khi thấy lớp đầu có dấu hiệu bong.
Với máy in có cảm biến tự động, hãy chạy lại cân tự động mỗi khi thay tấm in hoặc di chuyển máy, vì bản đồ độ cao bàn cũ không còn đúng với bàn mới. Hãy ghi lại lần cân bàn gần nhất vào sổ bảo dưỡng, để không quên và để biết khi nào cần cân lại. Cách bảo dưỡng máy đầy đủ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D.
5. Cân bàn in xong vẫn bong lớp đầu thì kiểm tra gì tiếp?
Nếu cân bàn in xong mà lớp in đầu tiên vẫn bong, hãy kiểm tra bàn in có sạch không, vì bàn bẩn hoặc dính dầu làm nhựa không bám dù bàn đã phẳng. Hãy vệ sinh bàn in bằng nước rửa chén pha loãng rồi lau khô, hoặc dùng cồn isopropyl để lau sạch dầu mỡ, rồi in thử lại. Nói cách khác, cân bàn in thủ công và tự động chỉ phát huy tác dụng khi bàn in đã sạch. Cách xử lý cong vênh, bong bàn in có trong bài In 3D bị cong vênh, bong bàn in: nguyên nhân và cách sửa trên Xetabon3D.
Nếu bàn đã sạch mà lớp đầu vẫn bong, hãy kiểm tra nhiệt độ bàn in và tốc độ in lớp đầu: nhiệt độ bàn quá thấp làm nhựa không bám, tốc độ lớp đầu quá nhanh làm nhựa không kịp bám vào bàn. Hãy tăng nhiệt độ bàn lên 5°C mỗi lần, giảm tốc độ lớp đầu xuống, rồi in thử lại. Bạn có thể xem thêm tấm in và keo dán bàn in tại Xetabon3D trong mục vật tư bàn in và bảo quản khi cần tấm in mới hay keo dán bàn in.
6. Sai lầm thường gặp khi cân bàn in
Sai lầm thường gặp nhất là cân bàn khi bàn còn nguội, rồi in khi bàn nóng, làm khoảng cách đầu phun và bàn thay đổi và lớp đầu không đều. Hãy luôn cân bàn khi đầu phun và bàn đã nóng tới nhiệt độ in thật. Sai lầm khác là chỉ cân một góc rồi in ngay, mà không cân lại lần hai để kiểm tra, làm bàn vẫn lệch ở góc chưa cân.
Sai lầm nữa là vặn núm cân bàn quá mạnh, làm bàn nghiêng hẳn sang một bên, hoặc dùng giấy quá dày để đo khoảng cách, làm đầu phun quá xa bàn và lớp đầu không bám. Hãy vặn núm nhẹ nhàng từng chút, dùng giấy A4 thường, và kiểm tra lại sau mỗi lần vặn. Nhớ rằng cân bàn in thủ công và tự động chỉ chính xác khi bạn vặn núm nhẹ nhàng và kiểm tra lại sau mỗi lần vặn. Cách xử lý tắc đầu phun có trong bài Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý trên Xetabon3D.
7. Câu hỏi thường gặp
Cân bàn in thủ công và tự động khác nhau thế nào?
Cân bàn thủ công là vặn núm bằng tay để chỉnh bàn phẳng, dùng giấy A4 làm thước đo. Cân bàn tự động là máy tự đo độ cao bàn bằng cảm biến rồi tự bù trừ độ cong vênh khi in. Máy có cảm biến tự động vẫn cần cân thủ công lần đầu để bàn gần phẳng.
Bao lâu cần cân bàn in một lần?
Với người in thường xuyên, kiểm tra cân bàn in thủ công và tự động mỗi tuần một lần. Hãy cân lại khi vừa di chuyển máy, thay tấm in, thay đầu phun, hoặc khi lớp in đầu tiên bắt đầu bong.
Cân bàn bằng giấy A4 có chính xác không?
Có, giấy A4 dày khoảng 0,1mm, vừa đủ làm thước đo khoảng cách đầu phun và bàn in. Hãy kéo giấy thấy hơi rít là đạt, không lỏng cũng không kẹt cứng.
Máy có cảm biến tự động có cần cân thủ công không?
Có, khi cân bàn in thủ công và tự động, máy có cảm biến tự động vẫn cần cân thủ công lần đầu để bàn gần phẳng, rồi cảm biến mới bù trừ phần cong vênh còn lại. Đừng bỏ qua bước cân thủ công.
Kết luận
Cân bàn in thủ công và tự động xử lý theo thứ tự: làm nóng đầu phun và bàn tới nhiệt độ in thật, cân thủ công 4 góc bằng giấy A4 rồi cân lại lần hai, chạy cân tự động nếu máy có cảm biến, rồi in thử lớp đầu để kiểm tra. Làm đúng thứ tự này, bàn sẽ phẳng và lớp đầu sẽ bám chắc hơn rõ rệt. Cần tấm in, keo dán bàn in hay linh kiện thay thế? Xem vật tư bàn in tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.