
Xử lý lỗi in 3D
Tốc độ in nhanh và chất lượng bản in: in nhanh bao nhiêu thì vẫn đẹp?
Tốc độ in nhanh và chất lượng bản in: in nhanh bao nhiêu thì vẫn đẹp?
Tốc độ in nhanh và chất lượng bản in luôn là hai thứ khó cân bằng: in càng nhanh càng tiết kiệm thời gian, nhưng in quá nhanh làm bản in xấu, rung, tơ nhựa và thiếu nhựa. Nhiều người in cứ tăng tốc độ lên mà không chỉnh lại thông số khác, rồi in ra mô hình xấu và phải in lại từ đầu. Bài viết này giúp bạn hiểu tốc độ in ảnh hưởng tới chất lượng thế nào, và chỉnh tốc độ bao nhiêu là vừa để in nhanh mà vẫn đẹp.
1. Tốc độ in là gì, tốc độ nào là nhanh?
Tốc độ in là tốc độ đầu phun di chuyển khi đùn nhựa, thường đo bằng mm/s, và tốc độ in càng cao thì thời gian in càng ngắn. Tốc độ in nhanh và chất lượng bản in có quan hệ ngược nhau: tốc độ in cao làm nhựa chưa kịp chảy đều, đầu phun rung nhiều hơn, và các lớp nhựa không bám nhau tốt. Tốc độ in thông thường cho người mới là khoảng 40–60mm/s, tốc độ in nhanh là trên 80mm/s, và tốc độ in rất nhanh có thể trên 150mm/s trên máy in nhanh, nhưng con số này chỉ là khoảng tham khảo, không phải con số đúng cho mọi máy.
Hãy kiểm tra tốc độ in mặc định trong slicer của bạn, và đừng tăng tốc độ lên quá nhiều cùng lúc. Mỗi máy in có giới hạn tốc độ khác nhau, máy in nhanh có khung cứng và đầu phun tốt hơn máy in thường, nên in nhanh được hơn. Cách chọn slicer có trong bài Chọn slicer cho người mới: Bambu Studio, OrcaSlicer, nên dùng phần mềm nào? trên Xetabon3D.
2. Tốc độ in nhanh ảnh hưởng tới chất lượng bản in thế nào?
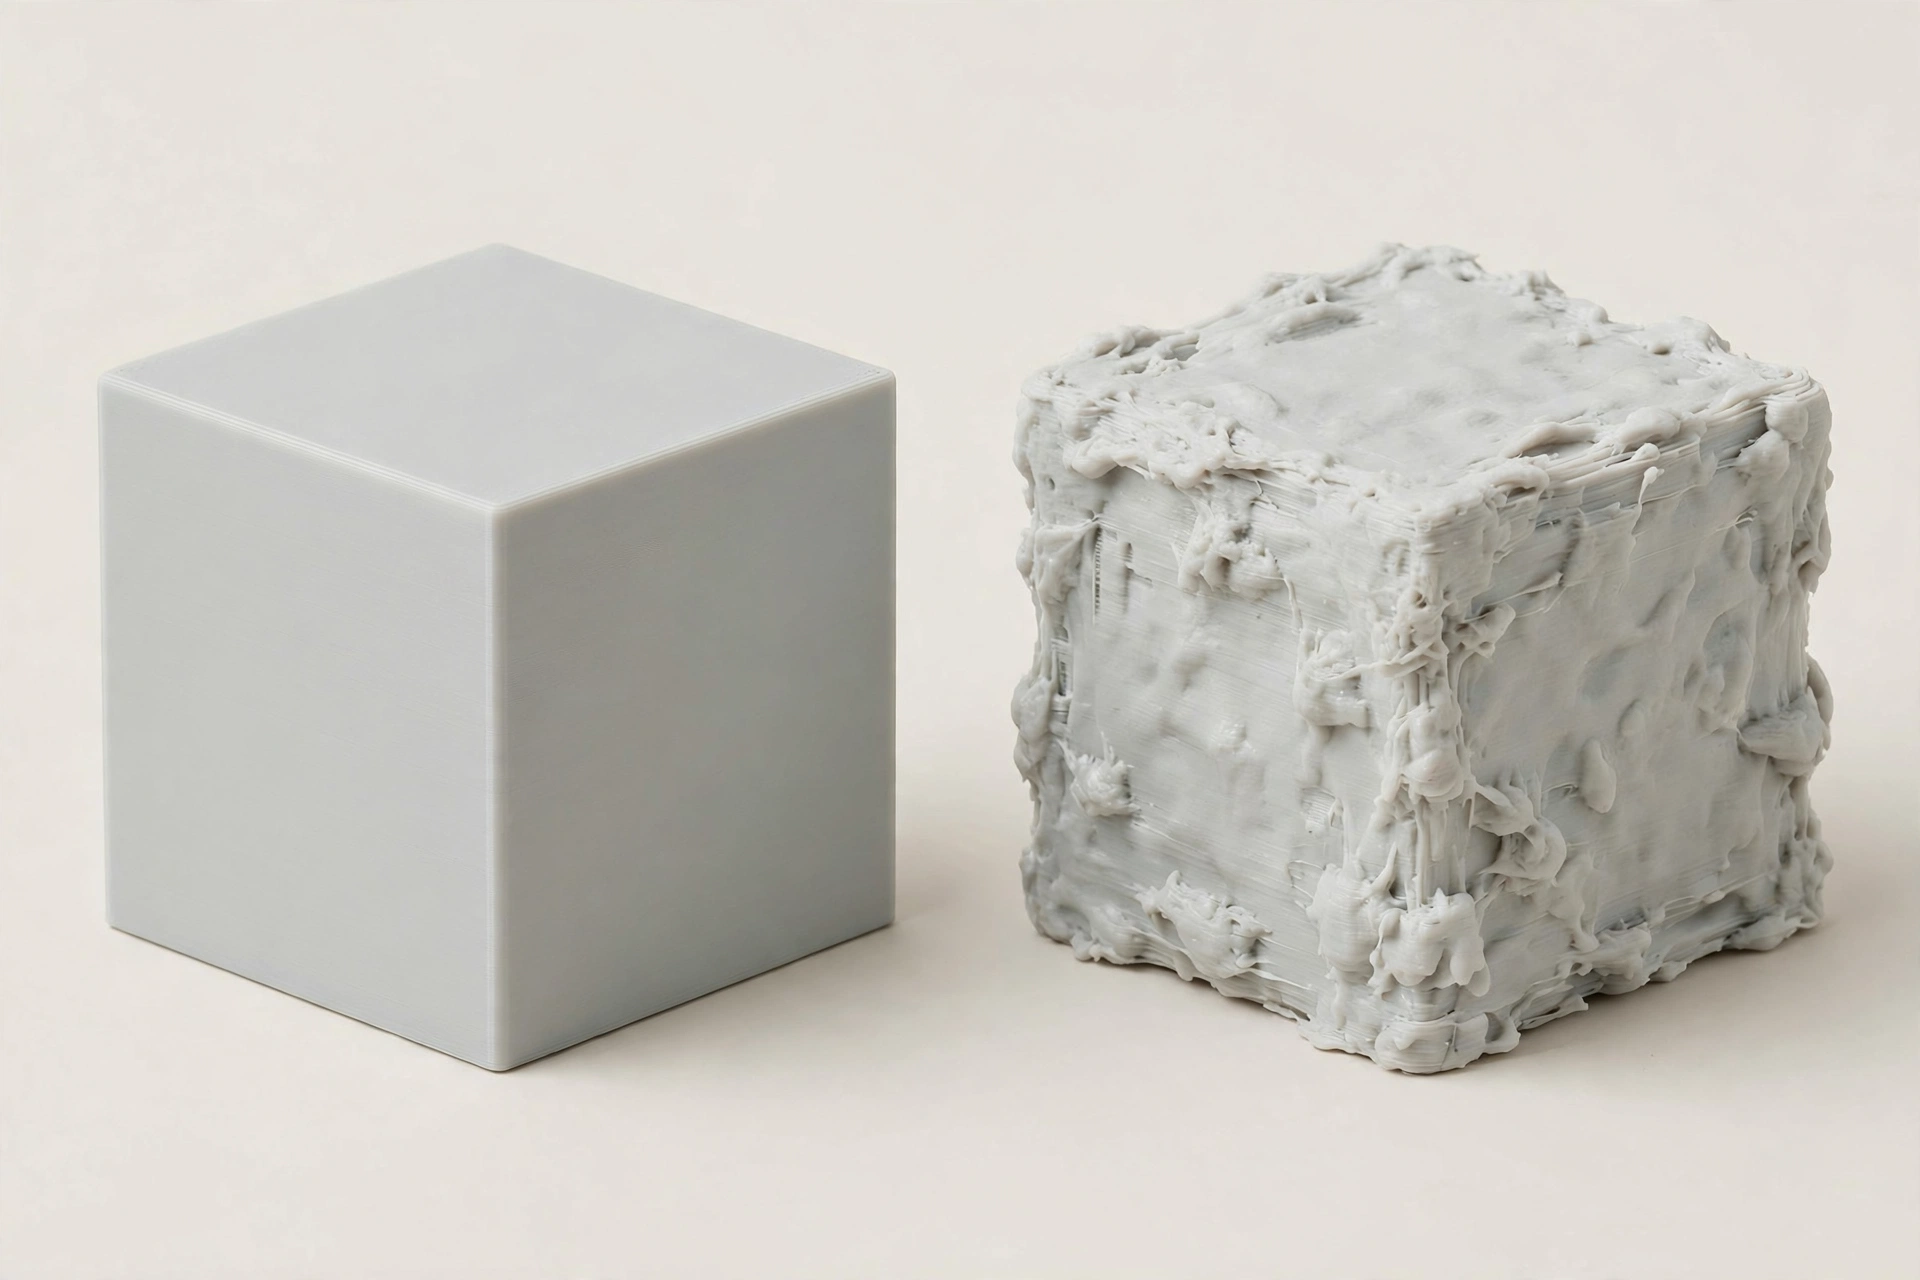
Tốc độ in nhanh làm nhựa đùn ra không kịp, gây thiếu nhựa, làm mặt trên rỗ và thành mô hình mỏng hơn. Tốc độ in nhanh cũng làm máy rung nhiều hơn, gây ringing, ghosting và Z-banding trên thành mô hình. Hãy quan sát bản in sau khi tăng tốc độ: nếu thấy mặt trên rỗ, thành có vân ngang hoặc sóng, đó là dấu hiệu tốc độ quá nhanh.
Tốc độ in nhanh còn làm tơ nhựa nhiều hơn, vì đầu phun di chuyển nhanh và nhựa chưa kịp rút lại, và làm lớp in đầu tiên bám kém hơn, vì nhựa chưa kịp bám vào bàn in. Cách nhận diện thiếu nhựa có trong bài In 3D bị thiếu nhựa (under-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D, cách nhận diện ringing có trong bài In 3D bị ringing, ghosting: nguyên nhân và cách khắc phục trên Xetabon3D, và cách nhận diện Z-banding có trong bài In 3D bị Z-banding: thành mô hình có vân ngang, nguyên nhân và cách sửa trên Xetabon3D.
3. Cách tăng tốc độ in mà vẫn giữ chất lượng
Để cân bằng tốc độ in nhanh và chất lượng bản in, hãy tăng tốc độ in từng bước, mỗi lần tăng 10mm/s, rồi in thử mô hình test nhỏ để kiểm tra chất lượng, đừng tăng nhiều cùng lúc. Sau khi tăng tốc độ, hãy tăng nhiệt độ đầu phun lên 5°C mỗi lần, để nhựa chảy đều hơn khi đùn nhanh, và giảm chiều cao lớp xuống một chút, để nhựa kịp chảy đều. Hãy kiểm tra quạt làm mát có đủ mạnh không, vì in nhanh cần làm mát tốt hơn.
Với mô hình cần đẹp, hãy in chậm ở lớp đầu tiên và thành ngoài, và in nhanh ở infill và thành trong, để vừa tiết kiệm thời gian vừa giữ mặt ngoài đẹp. Cách cài đặt retraction có trong bài Cài đặt retraction chống tơ nhựa: chỉnh khoảng rút và tốc độ rút cho sạch bản in trên Xetabon3D, và cách cài đặt infill có trong bài Cài đặt infill và độ dày thành: mô hình chắc mà không tốn nhựa trên Xetabon3D.
4. Khi nào nên in nhanh, khi nào nên in chậm?
Tốc độ in nhanh và chất lượng bản in cần cân nhắc theo mục đích in: hãy in nhanh khi in mô hình test, mô hình nháp, hoặc mô hình không cần đẹp, để tiết kiệm thời gian. Hãy in chậm khi in mô hình cần đẹp, mô hình có chi tiết nhỏ, mô hình khớp nối hoặc mô hình cần lắp ráp chính xác. Hãy in chậm ở vài lớp đầu tiên, để lớp đầu bám chắc vào bàn in, rồi mới tăng tốc độ ở các lớp sau.
Với nhựa PLA, bạn có thể in nhanh hơn nhựa PETG một chút, vì PLA chảy đều hơn và ít tơ nhựa hơn. Với nhựa PETG, hãy in chậm hơn, vì PETG dễ tơ nhựa và khó in hơn. Cách so sánh PLA và PETG có trong bài PLA và PETG nên chọn loại nào cho từng nhu cầu in? trên Xetabon3D.
5. Tốc độ in nhanh có làm máy nhanh hỏng không?
Tốc độ in nhanh làm máy rung nhiều hơn, dây đai và ốc vít lỏng nhanh hơn, và đầu phun mòn nhanh hơn, nhưng không làm máy hỏng ngay nếu bạn bảo dưỡng máy thường xuyên. Hãy kiểm tra dây đai, ốc vít và trục máy sau khi in nhanh nhiều, và siết chặt lại nếu cần. Cách bảo dưỡng máy định kỳ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D, và cách kiểm tra máy kêu lạ, rung có trong bài Máy in 3D kêu lạ, rung khi in: cách kiểm tra dây đai, ốc, trục và quạt trên Xetabon3D.
Nếu máy của bạn rung nhiều khi in nhanh, hãy đặt máy trên bàn vững chắc, và giảm gia tốc, giật (jerk) trong slicer xuống. Bạn có thể xem thêm hướng dẫn xử lý lỗi chất lượng in của Simplify3D để đối chiếu các lỗi bề mặt khi tốc độ in nhanh và chất lượng bản in chưa cân bằng. Bạn có thể xem thêm nhựa PLA và PETG tại Xetabon3D trong mục nhựa in 3D khi cần nhựa mới để in thử.
6. Sai lầm thường gặp khi tăng tốc độ in
Sai lầm thường gặp nhất khi cân bằng tốc độ in nhanh và chất lượng bản in là chỉ tăng tốc độ mà không tăng nhiệt độ đầu phun, làm nhựa đùn ra không kịp và gây thiếu nhựa. Sai lầm khác là tăng tốc độ quá nhiều cùng lúc, làm bản in xấu và phải in lại từ đầu, tốn thời gian hơn là in chậm ngay từ đầu. Hãy tăng tốc độ từng bước, mỗi lần tăng một chút, rồi in thử lại.
Sai lầm nữa là in nhanh ở lớp đầu tiên, làm lớp đầu bám kém và mô hình bong bàn in. Hãy in chậm ở lớp đầu tiên, để lớp đầu bám chắc, rồi mới tăng tốc độ ở các lớp sau. Cách căn chỉnh lớp in đầu tiên có trong bài Căn chỉnh lớp in đầu tiên (first layer) sao cho đẹp và bám chắc trên Xetabon3D.
7. Câu hỏi thường gặp
In nhanh bao nhiêu thì vẫn đẹp?
Không có con số đúng cho mọi máy, khi cân bằng tốc độ in nhanh và chất lượng bản in hãy tăng tốc độ từng bước, mỗi lần tăng 10mm/s, rồi in thử mô hình test nhỏ để kiểm tra. Tốc độ vừa với máy này có thể không vừa với máy khác, hãy in thử trên chính máy của bạn.
Tăng tốc độ có cần tăng nhiệt độ không?
Có, khi tăng tốc độ, hãy tăng nhiệt độ đầu phun lên 5°C mỗi lần, để nhựa chảy đều hơn khi đùn nhanh. Đừng tăng nhiệt độ quá nhiều cùng lúc, hãy tăng từng bước và in thử lại.
In nhanh có làm tốn nhựa hơn không?
Không, in nhanh không làm tốn nhựa hơn, vì lượng nhựa dùng cho mô hình là như nhau. In nhanh chỉ làm thời gian in ngắn hơn, nhưng nếu in nhanh làm bản in xấu và phải in lại, thì sẽ tốn nhựa hơn.
Máy in thường có in nhanh được không?
Được, nhưng máy in thường in nhanh không tốt bằng máy in nhanh, vì khung máy mềm hơn và đầu phun đùn chậm hơn. Hãy tăng tốc độ từng bước và kiểm tra chất lượng sau mỗi lần tăng.
Kết luận
Tốc độ in nhanh và chất lượng bản in cân bằng theo thứ tự: tăng tốc độ từng bước, mỗi lần tăng 10mm/s, tăng nhiệt độ đầu phun lên 5°C mỗi lần, in chậm ở lớp đầu tiên và thành ngoài, in nhanh ở infill và thành trong, rồi in thử mô hình test nhỏ để kiểm tra. Làm đúng thứ tự này, bạn sẽ in nhanh mà vẫn đẹp. Cần nhựa PLA, PETG hay linh kiện thay thế? Xem nhựa in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.