
Dụng cụ & hậu xử lý
Cài đặt infill và độ dày thành: mô hình chắc mà không tốn nhựa
Cài đặt infill và độ dày thành: mô hình chắc mà không tốn nhựa
Cài đặt infill và độ dày thành là hai thông số quyết định mô hình in 3D có chắc chắn hay không, và tốn bao nhiêu nhựa, bao nhiêu thời gian in. Infill quá thấp làm mô hình yếu và dễ vỡ, infill quá cao làm tốn nhựa và in lâu mà không chắc hơn bao nhiêu.
Bài viết này giúp bạn hiểu infill và độ dày thành là gì, chọn mật độ infill theo nhu cầu, chọn độ dày thành theo mục đích sử dụng, và tránh những lỗi thường gặp khi cài đặt infill và độ dày thành.
1. Infill và độ dày thành là gì?
Infill là phần ruột bên trong mô hình, là mạng lưới nhựa mà slicer tự tạo ra để lấp đầy khoảng trống bên trong thành mô hình. Mật độ infill tính bằng phần trăm: infill 0% nghĩa là mô hình rỗng hoàn toàn bên trong, infill 100% nghĩa là mô hình đặc hoàn toàn. Hầu hết mô hình trang trí chỉ cần infill 10–20%, còn mô hình chịu lực mới cần infill cao hơn.
Độ dày thành là độ dày của lớp vỏ ngoài bao quanh mô hình, tính bằng số lớp thành hoặc bằng milimét. Thành càng dày, mô hình càng chắc và bề mặt càng mịn, vì thành dày che được infill bên trong và chịu lực tốt hơn.
Với đầu phun 0,4mm phổ biến, thành dày khoảng 0,8–1,2mm, tức 2–3 lớp thành, là mức an toàn cho hầu hết các bản in. Cách chọn đầu phun theo loại nhựa có trong bài Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn trên Xetabon3D.
2. Chọn mật độ infill theo nhu cầu sử dụng
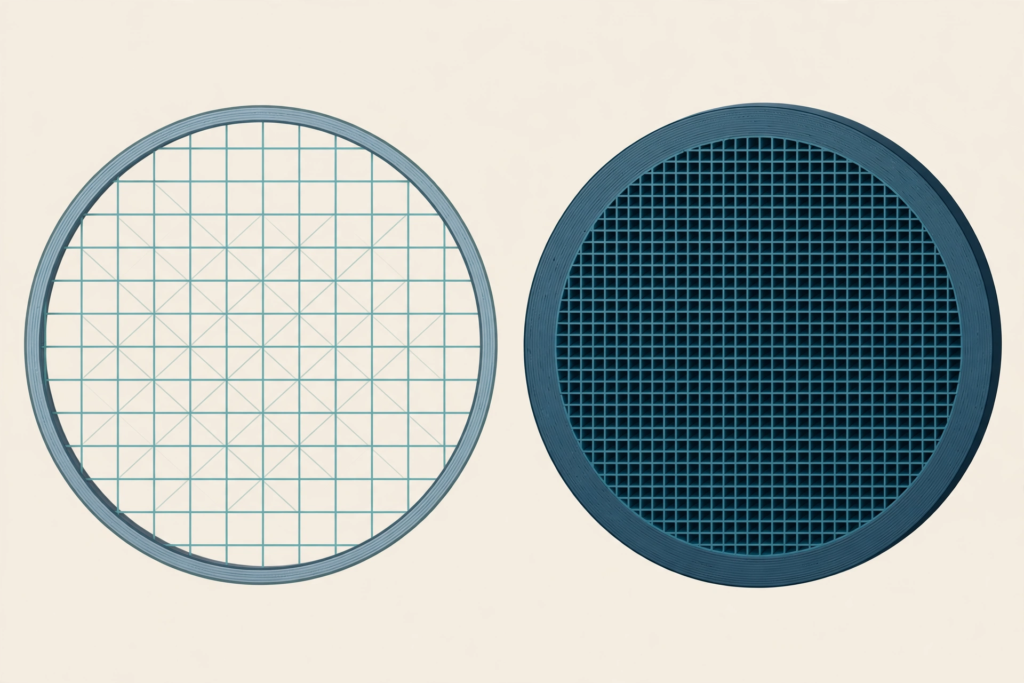
Với mô hình trưng bày, đồ trang trí và mô hình test, infill 10–15% là đủ, vì mô hình không chịu lực nhiều và chỉ cần giữ được hình dạng. Infill thấp giúp tiết kiệm nhựa và rút ngắn thời gian in, nhất là với mô hình lớn. Hãy chọn mẫu infill dạng lưới hoặc tam giác cho mô hình trưng bày, vì hai mẫu này in nhanh và đủ chắc cho nhu cầu trang trí.
Với đồ dùng thật như móc treo, giá đỡ nhẹ và chi tiết lắp ghép, infill 20–30% là mức hợp lý, vì mô hình cần chịu lực vừa phải mà không quá nặng.
Với chi tiết chịu lực lớn như giá đỡ nặng hay bộ phận máy, infill 40–50% trở lên mới đủ chắc, và khi cài đặt infill và độ dày thành, bạn nên tăng độ dày thành trước khi tăng infill quá cao, vì thành dày giúp mô hình chắc hơn nhiều so với chỉ tăng infill. Cách in mô hình lớn chia nhỏ có trong bài In mô hình lớn chia nhỏ: cách chọn vị trí cắt, thiết kế chốt, in từng phần và dán ghép trên Xetabon3D.
3. Chọn độ dày thành theo mục đích sử dụng
Với mô hình trưng bày và đồ trang trí, thành dày 2 lớp, khoảng 0,8mm với đầu phun 0,4mm, là đủ để bề mặt mịn và mô hình giữ được hình dạng. Thành quá mỏng làm bề mặt lộ infill bên trong, trông như có vân sọc, và mô hình dễ vỡ khi cầm nắm. Hãy kiểm tra bề mặt mô hình sau khi in thử: nếu thấy vân infill lộ ra ngoài, hãy tăng độ dày thành lên 3 lớp.
Với đồ dùng thật và chi tiết chịu lực, thành dày 3–4 lớp, khoảng 1,2–1,6mm với đầu phun 0,4mm, là mức hợp lý.
Thành dày giúp mô hình chịu lực uốn và va đập tốt hơn, và cũng giúp lớp trên cùng của mô hình phẳng hơn vì có nhiều lớp thành đỡ phía dưới. Nguyên tắc chung khi cài đặt infill và độ dày thành: tăng độ dày thành trước, tăng infill sau, vì thành dày cho hiệu quả chắc chắn cao hơn trên cùng lượng nhựa.
4. Chọn mẫu infill: lưới, tam giác, gyroid và honeycomb
Mẫu infill dạng lưới và tam giác là hai mẫu phổ biến nhất, in nhanh và đủ chắc cho hầu hết các bản in. Lưới in nhanh nhất, tam giác chắc hơn lưới một chút theo nhiều hướng. Hãy dùng lưới hoặc tam giác cho mô hình trưng bày và đồ dùng nhẹ, vì hai mẫu này tiết kiệm thời gian in nhất.
Mẫu gyroid là mẫu infill dạng sóng ba chiều, chắc đều theo mọi hướng và in mượt hơn, phù hợp với chi tiết chịu lực từ nhiều hướng khác nhau. Mẫu honeycomb, dạng tổ ong, cũng chắc và nhẹ, nhưng in chậm hơn lưới và tam giác.
Khi cài đặt infill và độ dày thành cho chi tiết chịu lực quan trọng, hãy dùng gyroid hoặc honeycomb, và dùng lưới hoặc tam giác cho mô hình thông thường để tiết kiệm thời gian. Cách cài đặt support, cũng liên quan tới độ chắc của mô hình, có trong bài Cài đặt support sao cho dễ gỡ, ít để lại sẹo trên Xetabon3D.
5. Lỗi thường gặp khi cài đặt infill và độ dày thành
Lỗi thường gặp nhất khi cài đặt infill và độ dày thành là infill quá thấp làm lớp trên cùng của mô hình bị sụp xuống, vì infill thưa không đỡ được lớp trên cùng. Dấu hiệu là bề mặt trên của mô hình lồi lõm, có chỗ sụp xuống giữa các đường infill. Hãy tăng infill lên một chút hoặc tăng số lớp trên cùng, lớp top, lên 4–5 lớp để bề mặt trên phẳng hơn.
Nếu infill in ra yếu và rời rạc, bạn có thể tham khảo hướng dẫn xử lý Weak Infill của Simplify3D để kiểm tra mẫu infill, tốc độ in và độ rộng đùn infill.
Lỗi thứ hai là thành quá mỏng làm mô hình yếu và bề mặt lộ vân infill. Hãy tăng độ dày thành lên 3 lớp và kiểm tra lại sau khi in thử. Cách khắc phục thiếu nhựa, cũng gây mô hình yếu và rỗ, có trong bài In 3D bị thiếu nhựa (under-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D, và cách bảo dưỡng máy đầy đủ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D.
6. Cân bằng infill, độ dày thành, thời gian và lượng nhựa
Cài đặt infill và độ dày thành càng cao thì mô hình càng chắc, nhưng càng tốn nhựa và in càng lâu.
Hãy cân bằng theo nhu cầu thật của mô hình: mô hình trưng bày thì infill thấp và thành mỏng là đủ, đồ dùng thật thì tăng thành trước rồi mới tăng infill. Đừng in infill 100% cho mô hình thông thường, vì mô hình đặc hoàn toàn tốn rất nhiều nhựa và thời gian mà không chắc hơn bao nhiêu so với infill 50% kết hợp với thành dày.
Hãy in thử mô hình nhỏ với thông số đã chọn trước khi in mô hình lớn, để kiểm tra độ chắc và bề mặt.
Nếu mô hình test đủ chắc, hãy giữ nguyên thông số cho mô hình lớn; nếu mô hình test yếu, hãy tăng độ dày thành trước rồi mới tăng infill. Bạn có thể xem thêm nhựa PLA và PETG tại Xetabon3D trong mục nhựa in 3D, và gọi hotline 0888.586.850 để được tư vấn nhựa phù hợp với mô hình của bạn.
7. Câu hỏi thường gặp
Infill bao nhiêu phần trăm là đủ cho mô hình trưng bày?
Khi cài đặt infill và độ dày thành cho mô hình trưng bày, infill 10–15% là đủ, vì mô hình không chịu lực nhiều. Hãy chọn mẫu lưới hoặc tam giác để in nhanh và tiết kiệm nhựa.
Độ dày thành bao nhiêu là đủ cho đồ dùng thật?
Thành dày 3–4 lớp, khoảng 1,2–1,6mm với đầu phun 0,4mm, là mức hợp lý cho đồ dùng thật. Hãy tăng độ dày thành trước khi tăng infill, vì thành dày giúp mô hình chắc hơn nhiều.
Tăng infill có làm mô hình chắc hơn nhiều không?
Có, nhưng hiệu quả giảm dần khi infill đã cao. Từ infill 20% lên 40% giúp mô hình chắc hơn rõ rệt, nhưng từ 50% lên 100% thì độ chắc tăng ít mà lượng nhựa và thời gian in tăng rất nhiều.
Lớp trên cùng bị sụp xuống là do infill hay do thành?
Thường là do infill quá thấp không đỡ được lớp trên cùng. Hãy tăng infill lên một chút hoặc tăng số lớp trên cùng lên 4–5 lớp để bề mặt trên phẳng hơn.
Kết luận
Cài đặt infill và độ dày thành đúng là: mô hình trưng bày thì infill 10–15% và thành 2 lớp, đồ dùng thật thì infill 20–30% và thành 3–4 lớp, chi tiết chịu lực thì tăng thành trước rồi mới tăng infill. Đừng in đặc 100% khi không cần thiết. Cần nhựa PLA, PETG hay đầu phun thay thế? Xem nhựa in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.