
Xử lý lỗi in 3D
In 3D bị lộ vân lớp: nguyên nhân và cách làm bề mặt mịn hơn
In 3D bị lộ vân lớp: nguyên nhân và cách làm bề mặt mịn hơn
In 3D bị lộ vân lớp là lỗi mà bề mặt mô hình hiện rõ các đường ngang của từng lớp in, trông như có vân sọc chạy quanh mô hình, làm mô hình mất độ mịn và kém thẩm mỹ. Lỗi này gặp ở hầu hết máy in FDM, nhưng có thể giảm rất nhiều nếu hiểu đúng nguyên nhân. Bài viết này giúp bạn nhận diện đúng dấu hiệu in 3D bị lộ vân lớp, tìm nguyên nhân theo thứ tự từ đơn giản tới phức tạp, và khắc phục từng bước để bề mặt mô hình mịn hơn.
1. In 3D bị lộ vân lớp là gì, nhận biết thế nào?
Khi máy in hoạt động bình thường, bề mặt mô hình phải tương đối mịn, các lớp in chồng lên nhau đều và khó nhìn thấy bằng mắt thường ở khoảng cách bình thường. Khi chiều cao lớp quá lớn, nhiệt độ không ổn định hoặc đầu phun đùn nhựa không đều, các đường ranh giới giữa các lớp hiện rõ thành vân ngang chạy quanh mô hình. Nhìn nghiêng dưới ánh sáng, bề mặt có các vệt ngang song song lặp lại đều đặn theo chiều cao, và đó chính là hiện tượng in 3D bị lộ vân lớp, hay còn gọi là layer lines.
Dấu hiệu nhận biết rõ nhất: các vệt ngang đều đặn chạy quanh bề mặt mô hình, rõ nhất ở mặt cong và mặt nghiêng; bề mặt sờ vào thấy gợn nhẹ thay vì mịn; và vân lớp rõ hơn ở mô hình in với chiều cao lớp lớn. Nếu mô hình của bạn có những dấu hiệu này, đó là lộ vân lớp chứ không phải ringing, ghosting. Ngược lại, nếu gợn sóng chỉ xuất hiện sau mỗi góc nhọn và mờ dần khi xa góc, đó là ringing, ghosting, đã có trong bài In 3D bị ringing, ghosting: nguyên nhân và cách khắc phục trên Xetabon3D.
2. Nguyên nhân phổ biến khiến in 3D bị lộ vân lớp: chiều cao lớp lớn và nhiệt độ không ổn định
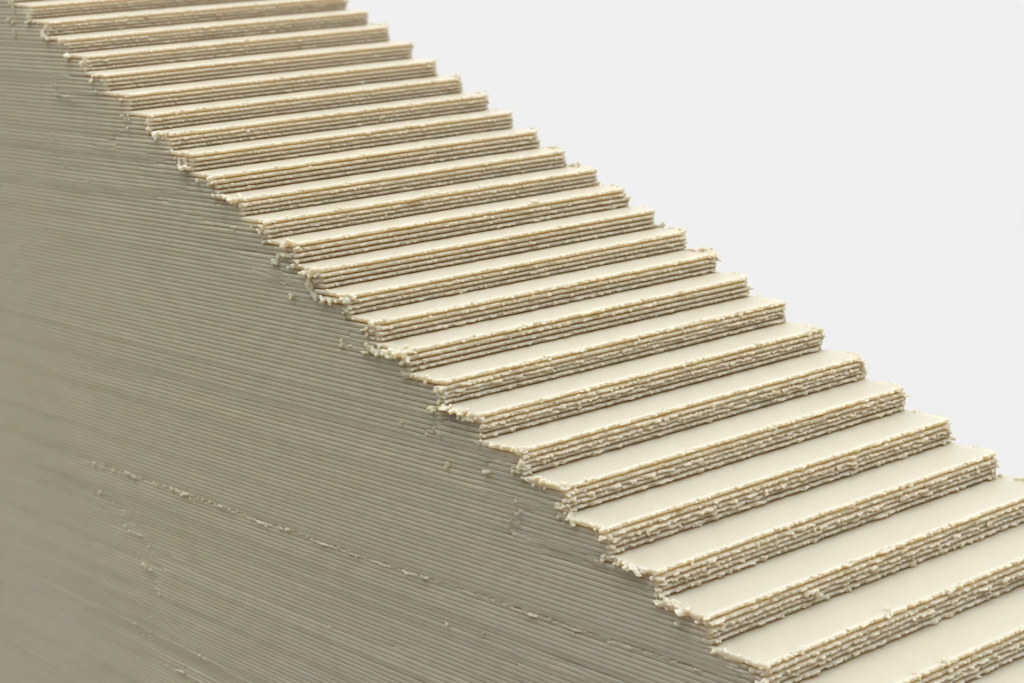
Nguyên nhân thường gặp nhất của in 3D bị lộ vân lớp là chiều cao lớp đặt quá lớn so với đường kính đầu phun. Với đầu phun 0,4mm phổ biến, chiều cao lớp khoảng 0,2mm là mức an toàn cho hầu hết các bản in; nếu in với chiều cao lớp 0,3mm trở lên, vân lớp sẽ hiện rất rõ. Hãy giảm chiều cao lớp xuống trước khi nghi tới nguyên nhân khác, nhất là khi mô hình cần bề mặt đẹp để trưng bày.
Bạn có thể tham khảo thêm hướng dẫn Lines on the Side of Print của Simplify3D, trong đó phân tích các nguyên nhân khiến từng lớp in lộ rõ thành vân ngang và cách tinh chỉnh thông số để bề mặt mịn hơn.
Nhiệt độ đầu phun không ổn định cũng làm vân lớp rõ hơn, vì nhựa đùn ra lúc nóng lúc nguội, các lớp bám vào nhau không đều. Với PLA, đầu phun khoảng 200–220°C; với PETG, khoảng 230–250°C là khoảng khởi điểm an toàn, chi tiết hơn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D. Hãy đối chiếu với thông số nhà sản xuất ghi trên bao bì cuộn nhựa, và giữ nhiệt độ ổn định trong suốt quá trình in.
3. Cách khắc phục 1: giảm chiều cao lớp và kiểm tra flow
Hãy bắt đầu bằng cách giảm chiều cao lớp xuống 0,12–0,16mm với đầu phun 0,4mm khi cần bề mặt mịn, rồi in thử mô hình test nhỏ để quan sát. Chiều cao lớp càng nhỏ, vân lớp càng mờ, nhưng thời gian in sẽ dài hơn, nên hãy cân bằng theo nhu cầu: mô hình trưng bày thì dùng lớp mỏng, mô hình test thì dùng lớp dày cho nhanh.
Tiếp theo, hãy kiểm tra flow trong slicer đã về đúng mức chuẩn chưa, thường là quanh 100%, vì flow quá cao làm nhựa tràn ra ngoài đường in và vân lớp rõ hơn, còn flow quá thấp làm các lớp không bám sát nhau. Cách khắc phục thiếu nhựa có trong bài In 3D bị thiếu nhựa (under-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D, và cách khắc phục thừa nhựa có trong bài In 3D bị thừa nhựa (over-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D. Nguyên tắc chung: chỉ chỉnh một thông số mỗi lần, rồi in thử, để biết thay đổi nào mới là thứ sửa được lỗi.
4. Cách khắc phục 2: kiểm tra đầu phun, dây đai và trục Z
Đầu phun đã mòn, lỗ phun rộng bất thường cũng làm vân lớp rõ hơn, vì nhựa đùn ra không đều và khó kiểm soát. Hãy kiểm tra đầu phun có mòn, méo không và thay đúng loại đầu phun tương thích với máy khi cần. Cách chọn đầu phun theo loại nhựa có trong bài Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn trên Xetabon3D.
Trục Z bị kẹt, bẩn hoặc thiếu dầu mỡ làm đầu in di chuyển lên không đều sau mỗi lớp, tạo ra vân lớp không đều. Hãy vệ sinh trục Z và tra dầu mỡ theo hướng dẫn của nhà sản xuất máy. Cách bảo dưỡng máy đầy đủ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D. Sau khi vệ sinh trục Z và thay đầu phun nếu cần, hãy in thử lại mô hình test để kiểm tra vân lớp đã mờ chưa.
5. Cách khắc phục 3: in chậm lại và chọn hướng in hợp lý
Tốc độ in quá nhanh làm nhựa không kịp bám đều vào lớp dưới, vân lớp hiện rõ hơn, nhất là ở mặt cong và mặt nghiêng. Hãy giảm tốc độ in xuống một chút, nhất là tốc độ in thành ngoài, vì thành ngoài là bề mặt nhìn thấy rõ nhất. Hãy giảm tốc độ thành ngoài trước, in thử mô hình test để quan sát, rồi mới giảm tốc độ in chung nếu cần.
Hướng in cũng ảnh hưởng tới vân lớp: mặt cong và mặt nghiêng càng dốc thì vân lớp càng rõ, vì mỗi lớp tạo thành một bậc thang nhỏ trên bề mặt nghiêng. Hãy xoay mô hình trong slicer để mặt quan trọng nhất nằm ở hướng ít vân lớp nhất, hoặc chia mô hình lớn thành nhiều phần để in riêng, đã có trong bài In mô hình lớn chia nhỏ: cách chọn vị trí cắt, thiết kế chốt, in từng phần và dán ghép trên Xetabon3D.
6. Khi nào vân lớp là bình thường và cách hậu xử lý cho mịn?
Một mức vân lớp nhẹ là bình thường với công nghệ in FDM, vì mô hình được tạo thành từ nhiều lớp chồng lên nhau. Đừng cố loại bỏ hoàn toàn vân lớp bằng cách in lớp quá mỏng, vì thời gian in sẽ kéo dài rất nhiều mà bề mặt chỉ mịn hơn một chút. Hãy chấp nhận vân lớp nhẹ với mô hình dùng thật, và chỉ đầu tư lớp mỏng với mô hình trưng bày cần bề mặt đẹp.
Với mô hình cần bề mặt thật mịn, hãy hậu xử lý sau khi in: chà nhám từ giấy nhám thô tới mịn, rồi sơn phủ để che vân lớp còn lại. Cách hậu xử lý chi tiết có trong bài Hậu xử lý mô hình in 3D: gỡ support, chà nhám và sơn cho đẹp trên Xetabon3D, và bạn có thể xem thêm nhựa PLA và PETG tại Xetabon3D trong mục nhựa in 3D khi cần nhựa in bề mặt đẹp.
7. Câu hỏi thường gặp
In 3D bị lộ vân lớp có phải do máy in kém chất lượng không?
Không hẳn. Chiều cao lớp lớn, nhiệt độ không ổn định và đầu phun mòn là nguyên nhân phổ biến hơn chất lượng máy. Hãy giảm chiều cao lớp và kiểm tra đầu phun trước khi kết luận do máy in.
Chiều cao lớp bao nhiêu thì bề mặt mịn nhất?
Với đầu phun 0,4mm, chiều cao lớp 0,12–0,16mm cho bề mặt khá mịn mà thời gian in vẫn chấp nhận được. Lớp 0,08mm mịn hơn nữa nhưng in rất lâu, chỉ nên dùng cho mô hình nhỏ cần bề mặt đẹp.
Vân lớp có làm mô hình yếu đi không?
Không đáng kể. Vân lớp chủ yếu làm mất thẩm mỹ bề mặt, không làm mô hình yếu đi nhiều như thiếu nhựa hay tách lớp. Tuy nhiên, nếu vân lớp quá sâu và không đều, hãy kiểm tra trục Z và đầu phun vì đó có thể là dấu hiệu máy đang có vấn đề.
Mô hình đã bị lộ vân lớp có sửa được không?
Có thể chà nhám và sơn phủ để làm mờ vân lớp sau khi in xong, nhưng với vân lớp sâu thì cần chà nhám kỹ nhiều lần. Tốt nhất là giảm chiều cao lớp và in lại mô hình mới.
Kết luận
In 3D bị lộ vân lớp xử lý theo thứ tự: giảm chiều cao lớp, kiểm tra flow và nhiệt độ, kiểm tra đầu phun và trục Z, giảm tốc độ in thành ngoài, rồi mới hậu xử lý bằng chà nhám và sơn. Làm đúng thứ tự này, bề mặt mô hình sẽ mịn hơn rõ rệt. Cần đầu phun thay thế, giấy nhám hay nhựa PLA, PETG? Xem linh kiện máy in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.