
Nhựa in 3D
Nhựa PLA bị giòn, dễ gãy khi in: nguyên nhân và cách khắc phục
Nhựa PLA bị giòn, dễ gãy khi in: nguyên nhân và cách khắc phục
Nhựa PLA bị giòn, dễ gãy khi in là lỗi mà sợi nhựa PLA bẻ cong nhẹ đã gãy, hoặc mô hình in xong giòn, bẻ nhẹ đã vỡ, làm người in tốn nhựa và tốn thời gian in lại. Lỗi này gặp nhiều với cuộn PLA để lâu ngoài không khí ẩm, nhưng cũng có thể do nhiệt độ in chưa đúng hoặc nhựa đã hết hạn sử dụng. Bài viết này giúp bạn nhận diện đúng dấu hiệu nhựa PLA bị giòn, dễ gãy khi in, tìm nguyên nhân theo thứ tự từ đơn giản tới phức tạp, và khắc phục từng bước để nhựa in chắc trở lại.
1. Nhựa PLA bị giòn, dễ gãy khi in là gì, nhận biết thế nào?
Khi nhựa PLA còn tốt, sợi nhựa dẻo vừa phải, bẻ cong một đoạn ngắn không gãy ngay, và mô hình in xong chắc, bẻ nhẹ không vỡ. Khi nhựa PLA bị giòn, sợi nhựa bẻ cong nhẹ đã gãy thành nhiều đoạn, mô hình in xong giòn, các lớp in dễ tách ra khi bẻ, và đầu phun hay bị tắc do mảnh nhựa gãy kẹt trong bộ đùn. Đó chính là hiện tượng nhựa PLA bị giòn, dễ gãy khi in.
Dấu hiệu nhận biết rõ nhất: sợi nhựa gãy vụn khi bẻ cong, nhất là đoạn sợi gần đầu cuộn đã để lâu ngoài không khí; mô hình in ra giòn, bẻ nhẹ đã vỡ theo đường lớp in; và máy in hay bị tắc đầu phun do mảnh nhựa gãy. Nếu cuộn PLA của bạn có những dấu hiệu này, đó là nhựa PLA bị giòn, không phải do nhiệt độ in sai hay flow sai. Cách nhận diện nhựa ẩm chi tiết có trong bài Bảo quản filament không bị ẩm: cách giữ nhựa in 3D khô, in đẹp trên Xetabon3D.
2. Nguyên nhân phổ biến khiến nhựa PLA bị giòn, dễ gãy khi in: nhựa bị ẩm và để lâu
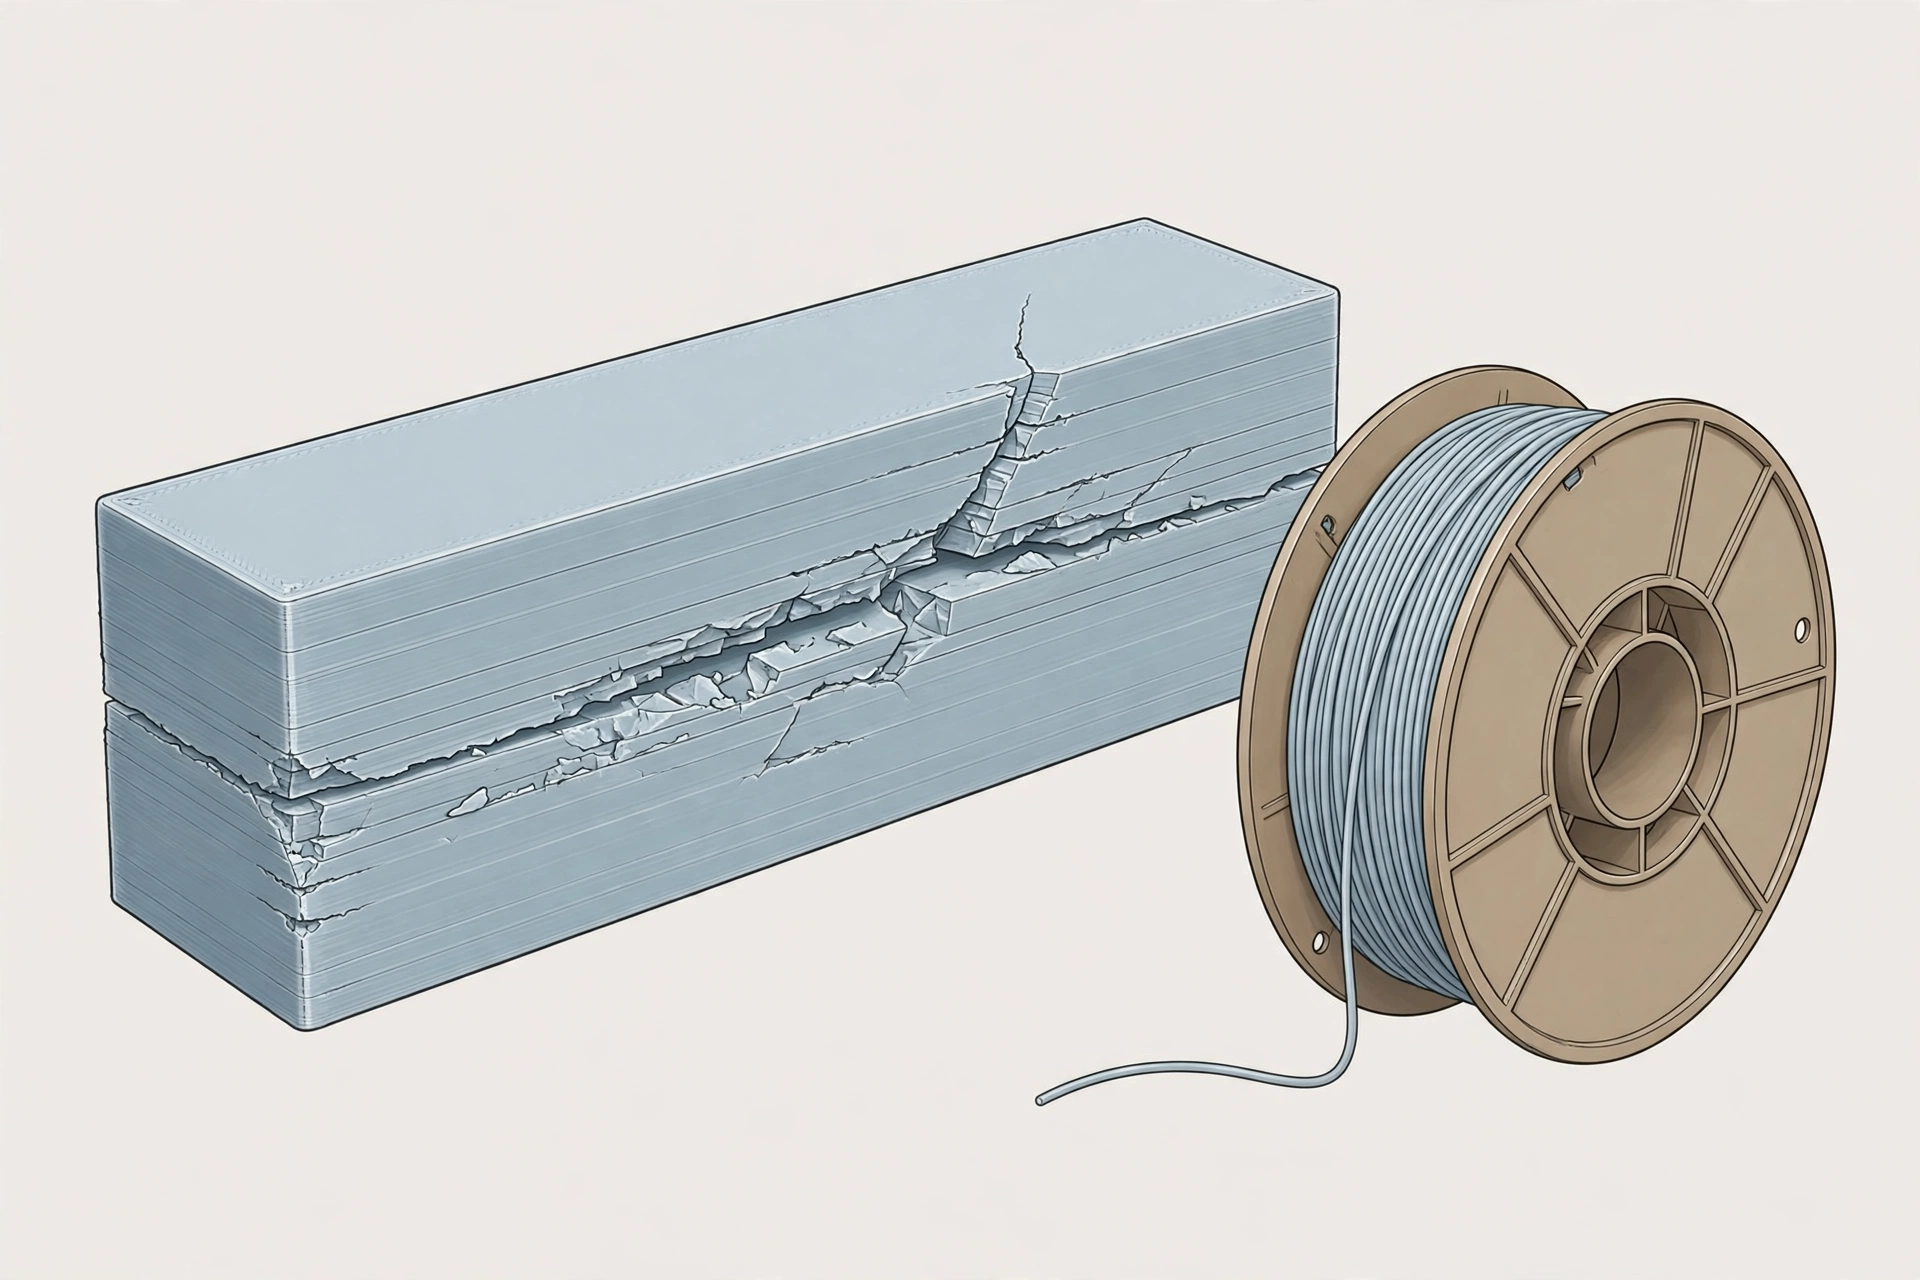
Nguyên nhân thường gặp nhất khiến nhựa PLA bị giòn, dễ gãy khi in là nhựa bị ẩm: PLA hút nước từ không khí, nước làm đứt chuỗi phân tử nhựa và làm sợi nhựa giòn đi. Cuộn PLA để lâu ngoài không khí ẩm, nhất là ở Việt Nam độ ẩm cao, rất dễ bị giòn dù mới mở bao không lâu. Hãy kiểm tra độ ẩm của cuộn nhựa trước khi nghi tới nguyên nhân khác.
Nhựa PLA để quá lâu, quá hạn sử dụng cũng bị giòn, vì nhựa tự lão hóa theo thời gian dù bảo quản tốt. Hãy kiểm tra ngày sản xuất trên bao bì cuộn nhựa, và ưu tiên dùng cuộn nhựa mới trước, đừng để cuộn nhựa tồn kho quá lâu. Cách sấy nhựa ẩm có trong bài Sấy filament bằng máy sấy: khi nào cần, sấy bao lâu cho khô hẳn trên Xetabon3D, vì sấy đúng cách có thể làm nhựa PLA ẩm khô lại và bớt giòn.
3. Cách khắc phục 1: sấy nhựa PLA bị giòn và kiểm tra lại
Hãy bắt đầu bằng cách sấy cuộn PLA bị giòn bằng máy sấy filament chuyên dụng, theo đúng nhiệt độ và thời gian ghi trong hướng dẫn của nhà sản xuất nhựa hoặc máy sấy. Sấy đúng cách làm hơi nước trong sợi nhựa bay ra ngoài, sợi nhựa dẻo trở lại và in chắc hơn. Đừng tự ý tăng nhiệt độ để sấy nhanh hơn, vì nhiệt độ quá cao làm sợi nhựa dính vào nhau hoặc biến dạng. Bạn có thể tham khảo thêm hướng dẫn của Bambu Lab Wiki để đối chiếu cách sấy và bảo quản filament của hãng.
Sau khi sấy xong, hãy bẻ thử một đoạn sợi nhựa để kiểm tra: nếu sợi nhựa đã dẻo trở lại, không gãy vụn khi bẻ cong, hãy in thử mô hình test nhỏ để kiểm tra mô hình đã chắc chưa. Nếu sấy xong mà sợi nhựa vẫn giòn, hãy sấy thêm một lần nữa, hoặc cân nhắc bỏ cuộn nhựa nếu đã sấy hai lần vẫn không cải thiện. Nguyên tắc chung: chỉ thay đổi một điều mỗi lần, rồi in thử, để biết thay đổi nào mới là thứ sửa được lỗi.
4. Cách khắc phục 2: kiểm tra nhiệt độ in và tốc độ in
Nhiệt độ đầu phun quá thấp làm các lớp nhựa không bám chặt vào nhau, mô hình giòn và dễ tách lớp dù nhựa còn tốt. Với PLA, đầu phun khoảng 200–220°C, bàn in khoảng 55–60°C là khoảng khởi điểm an toàn, chi tiết hơn có trong bài Nhiệt độ in PLA PETG chuẩn: bảng thông số cho người mới trên Xetabon3D. Hãy tăng nhiệt độ đầu phun lên 5°C mỗi lần, rồi in thử lại, nếu mô hình vẫn giòn sau khi sấy nhựa.
Tốc độ in quá nhanh cũng làm mô hình giòn, vì nhựa không kịp bám đều vào lớp dưới. Hãy giảm tốc độ in xuống một chút, nhất là tốc độ in thành ngoài và infill, rồi in thử mô hình test để kiểm tra. Cách khắc phục thiếu nhựa có trong bài In 3D bị thiếu nhựa (under-extrusion): dấu hiệu và cách khắc phục trên Xetabon3D, vì thiếu nhựa cũng làm mô hình yếu và dễ gãy.
5. Cách khắc phục 3: kiểm tra đầu phun, bộ đùn và đường dẫn sợi nhựa
Đầu phun bị tắc một phần làm nhựa đùn ra không đều, mô hình yếu và giòn dù nhựa còn tốt. Hãy kiểm tra đầu phun có tắc không và vệ sinh theo hướng dẫn của nhà sản xuất máy. Cách xử lý tắc đầu phun có trong bài Máy in 3D bị tắc đầu phun: nguyên nhân và cách xử lý trên Xetabon3D, và cách chọn đầu phun theo loại nhựa có trong bài Chọn đầu phun theo loại nhựa: đồng, thép không gỉ, đầu cứng cho nhựa mài mòn trên Xetabon3D.
Đường dẫn sợi nhựa bị kẹt, ống Bowden bị cong gập cũng làm sợi nhựa giòn gãy trong lúc in. Hãy kiểm tra ống Bowden có bị cong gập không, bánh răng bộ đùn có bị mòn không, và thay ống Bowden hoặc bánh răng khi cần. Cách bảo dưỡng máy đầy đủ có trong bài Bảo dưỡng máy in 3D định kỳ: checklist vệ sinh và kiểm tra theo tuần, tháng trên Xetabon3D. Sau khi kiểm tra đầu phun và bộ đùn, hãy in thử lại mô hình test để kiểm tra mô hình đã chắc chưa.
6. Khi nào nên bỏ cuộn PLA giòn và cách bảo quản nhựa mới?
Không phải cuộn PLA giòn nào cũng cứu được bằng cách sấy, vì nhựa đã lão hóa nặng hoặc ẩm quá lâu có thể không dẻo lại dù sấy nhiều lần. Hãy bỏ cuộn nhựa nếu đã sấy hai lần vẫn giòn gãy, sợi nhựa gãy vụn ngay khi bẻ cong nhẹ, hoặc mô hình in ra vẫn giòn dù đã chỉnh nhiệt độ và tốc độ in. Đừng cố in tiếp cuộn nhựa đã hỏng, vì vừa tốn thời gian vừa làm tắc đầu phun.
Với cuộn nhựa mới, hãy bảo quản trong hộp kín có hạt hút ẩm ngay sau khi mở bao, đừng để ngoài không khí ẩm. Hộp kín có hạt hút ẩm là cách bảo quản đơn giản và hiệu quả nhất cho người in tại nhà. Bạn có thể xem thêm nhựa PLA và PETG tại Xetabon3D trong mục nhựa in 3D khi cần nhựa mới khô, chưa bị ẩm, và xem vật tư bàn in và bảo quản tại Xetabon3D khi cần hộp kín và hạt hút ẩm.
7. Câu hỏi thường gặp
Nhựa PLA bị giòn có sấy lại được không?
Có, nếu nhựa giòn do bị ẩm. Sấy bằng máy sấy chuyên dụng theo hướng dẫn của nhà sản xuất có thể làm sợi nhựa dẻo trở lại. Nếu nhựa giòn do lão hóa nặng, sấy nhiều lần vẫn không cải thiện thì nên bỏ cuộn nhựa.
PLA để bao lâu thì bị giòn?
Tùy độ ẩm không khí và cách bảo quản. PLA để ngoài không khí ẩm có thể giòn chỉ sau vài tuần, còn PLA bảo quản trong hộp kín có hạt hút ẩm có thể dùng tốt trong nhiều tháng. Hãy bảo quản nhựa đúng cách ngay từ đầu.
Nhiệt độ in thấp có làm PLA giòn không?
Có. Nhiệt độ đầu phun quá thấp làm các lớp nhựa không bám chặt vào nhau, mô hình giòn và dễ tách lớp. Hãy giữ nhiệt độ đầu phun đúng khoảng 200–220°C cho PLA và tăng dần 5°C mỗi lần khi cần.
Mô hình PLA giòn có sửa được không?
Khó. Mô hình PLA đã in giòn thì không làm chắc lại được, tốt nhất là sấy nhựa, chỉnh nhiệt độ và in lại mô hình mới. Đừng cố dán mô hình giòn vì mối dán cũng không chắc.
Kết luận
Nhựa PLA bị giòn, dễ gãy khi in xử lý theo thứ tự: sấy nhựa bằng máy sấy chuyên dụng, kiểm tra nhiệt độ và tốc độ in, kiểm tra đầu phun và bộ đùn, rồi mới cân nhắc bỏ cuộn nhựa nếu đã sấy hai lần vẫn không cải thiện. Làm đúng thứ tự này, nhựa PLA sẽ in chắc trở lại. Cần hạt hút ẩm, hộp kín hay nhựa PLA mới? Xem nhựa in 3D tại Xetabon3D hoặc gọi hotline 0888.586.850 để được tư vấn vật tư phù hợp với máy của bạn.